Печать деталей из ABS
Жёсткие корпуса и кронштейны, когда бытовой пластик уже мягок и хрупок.
Условия по ABS
- 19–45 ₽/гвилка по массе и поддержкам
- от 1 дняесли файл чистый и стол свободен
- от 1 200 ₽минимальный заказ
Точная смета после проверки стенок и опор, не вместо неё.
Цену ABS назовём в тот же день
Нужны модель и количество. Вилку по граммам не выдаём за окончательный счёт.
Примеры работ
Все работы-
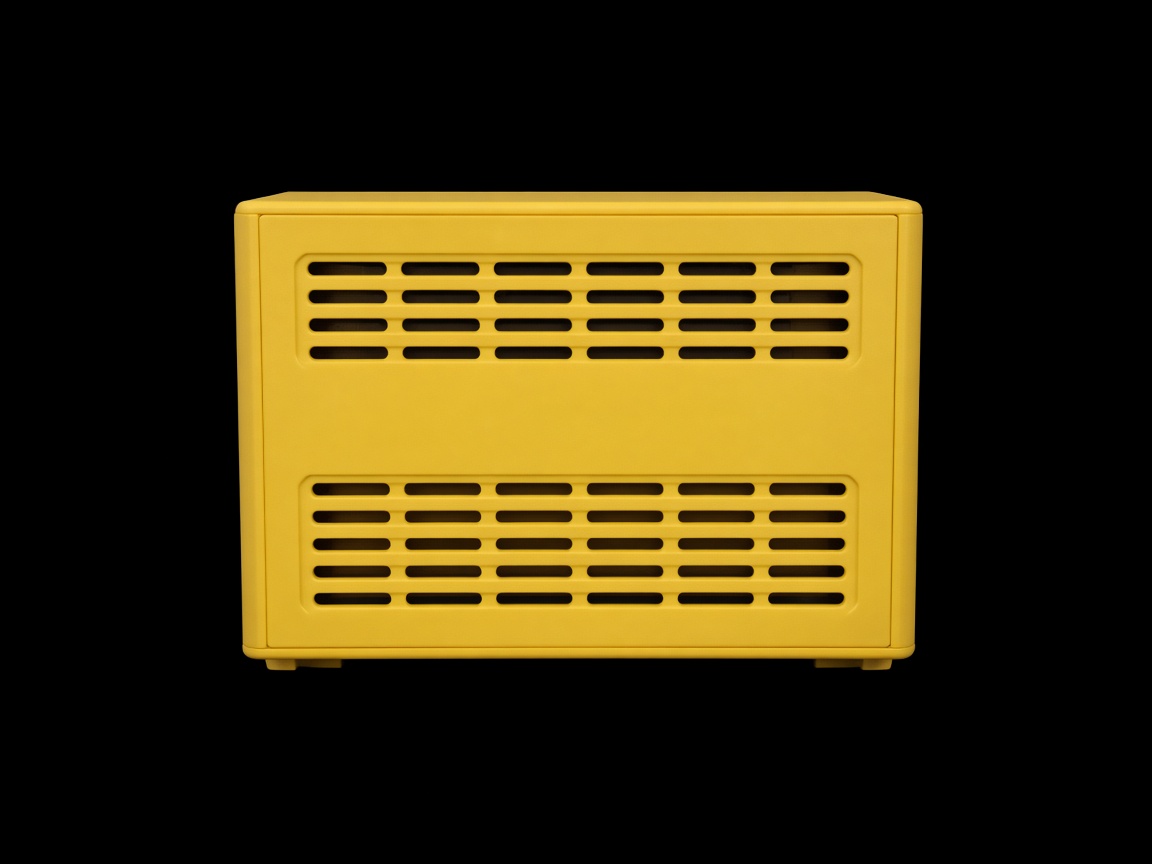
Кожух вентиляции
- Материал
- ABS
- Количество
- 40 шт
- Масса
- 180 г
- Срок
- 5 дней
-
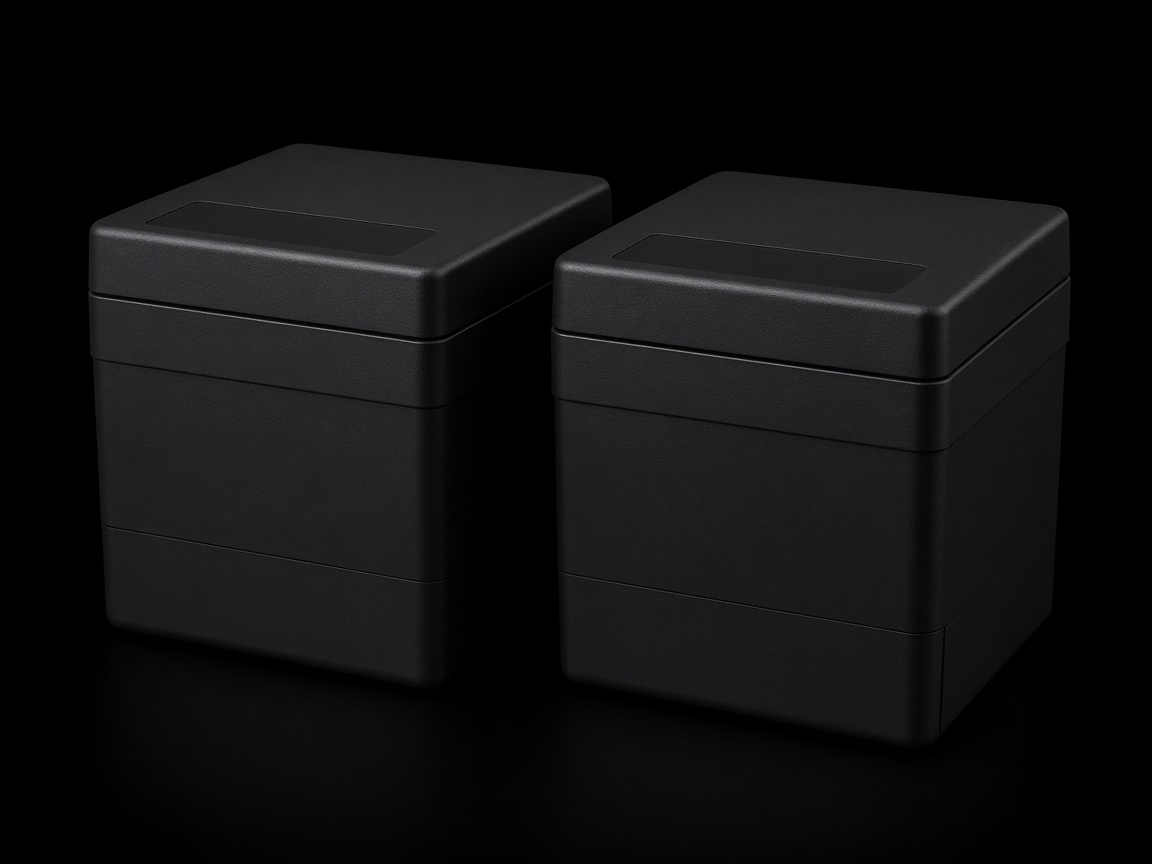
Пара корпусов прибора
- Материал
- ABS
- Количество
- 24 шт
- Масса
- 210 г
- Срок
- 7 дней
-
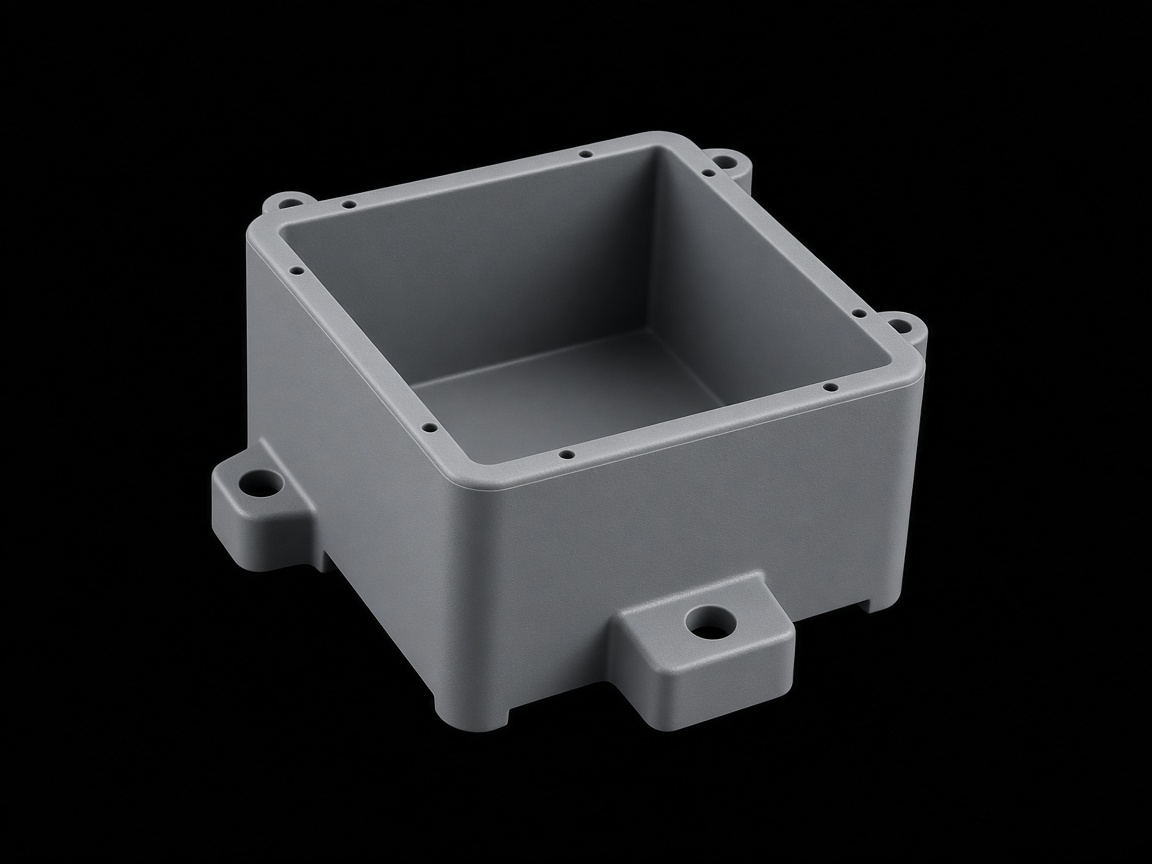
Открытый кожух
- Материал
- ABS
- Количество
- 6 шт
- Масса
- 150 г
- Срок
- 4 дня
-
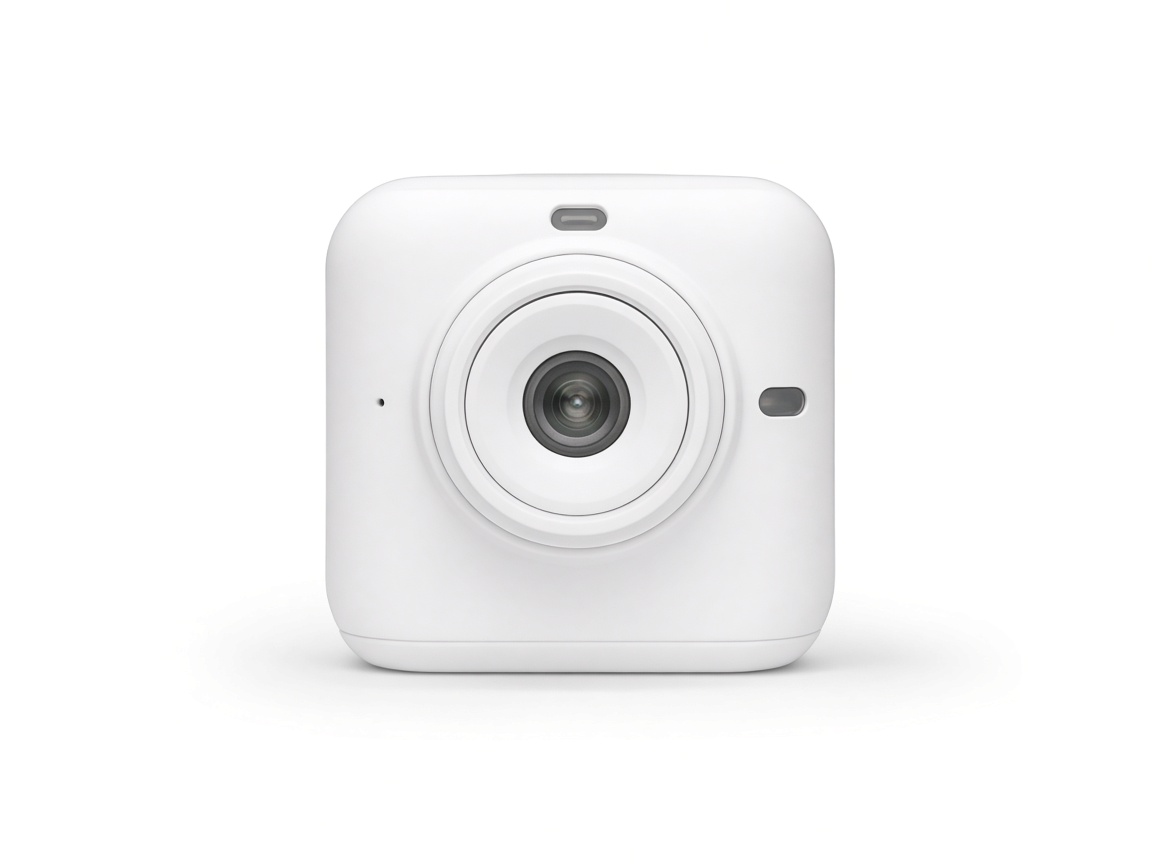
Крышка блока
- Материал
- ABS
- Количество
- 15 шт
- Масса
- 95 г
- Срок
- 4 дня
-
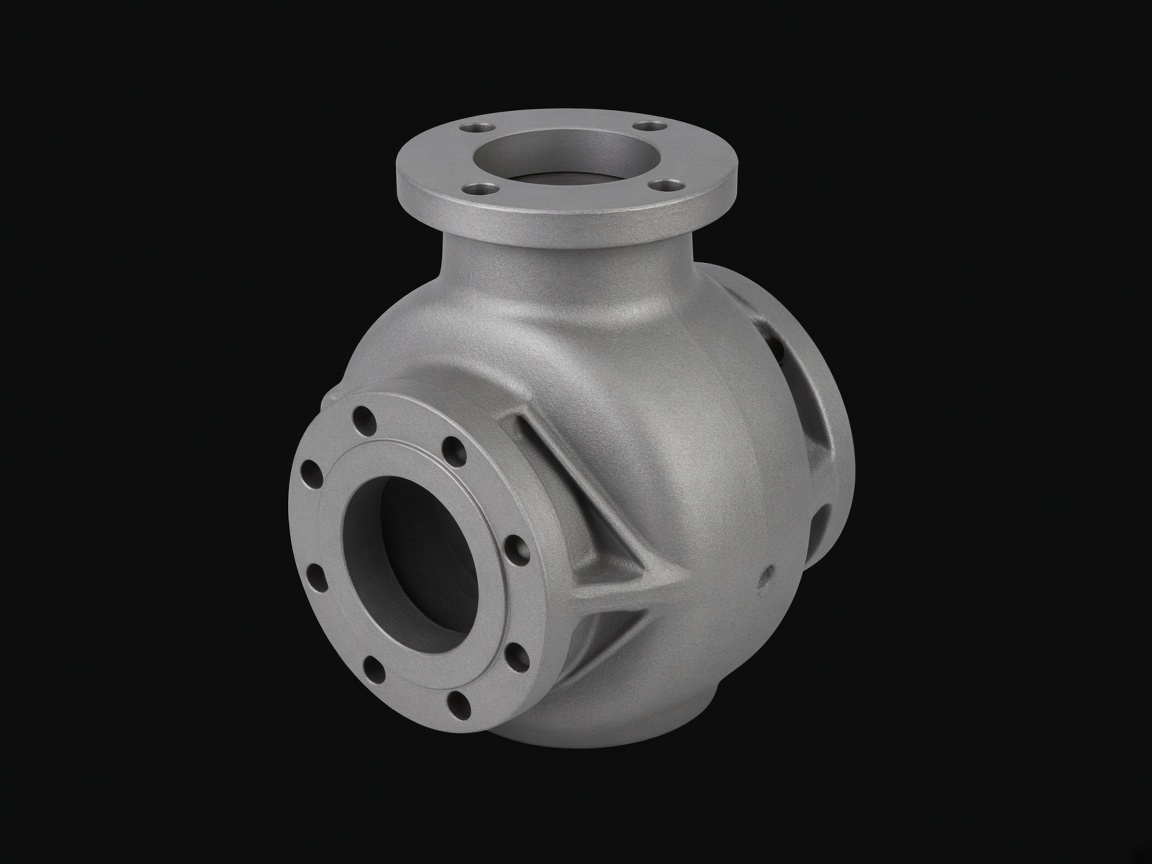
Корпус клапана
- Материал
- ABS
- Количество
- 4 шт
- Масса
- 320 г
- Срок
- 8 дней
-
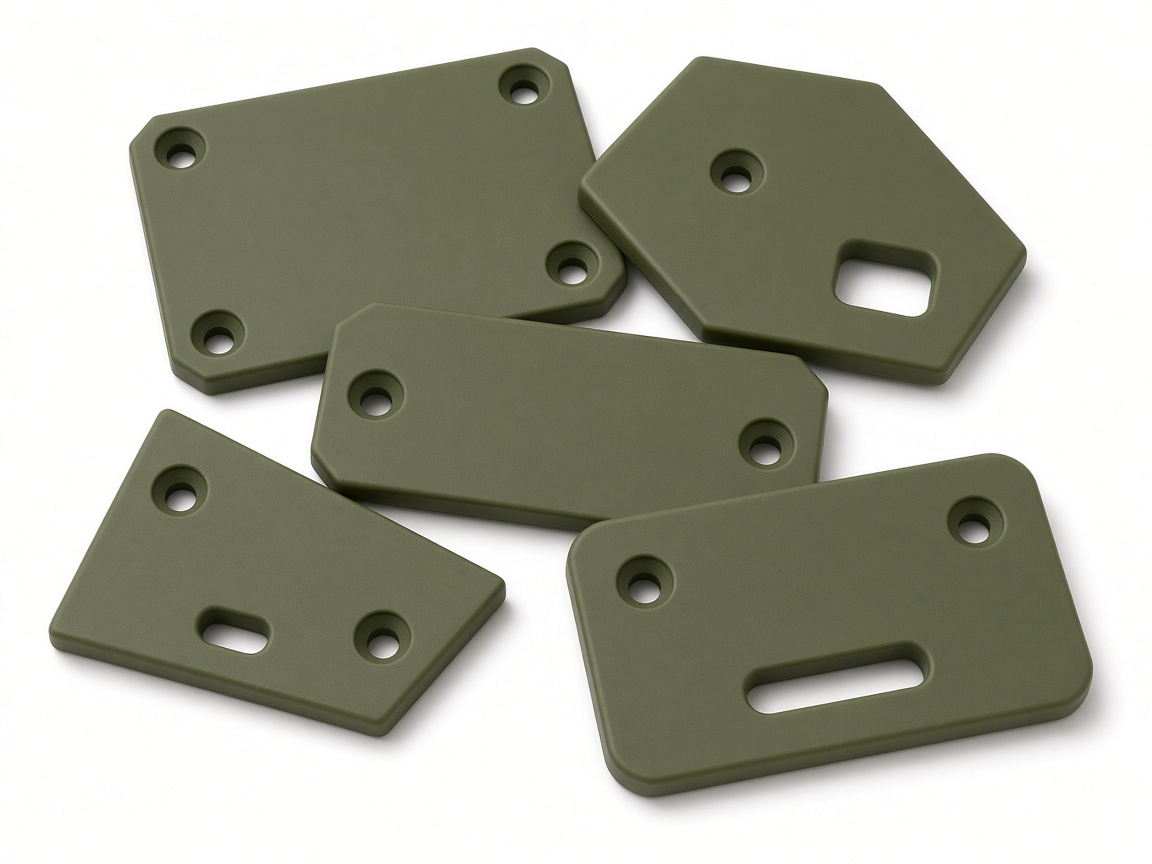
Панель с рёбрами
- Материал
- ABS
- Количество
- 10 шт
- Масса
- 140 г
- Срок
- 5 дней
-
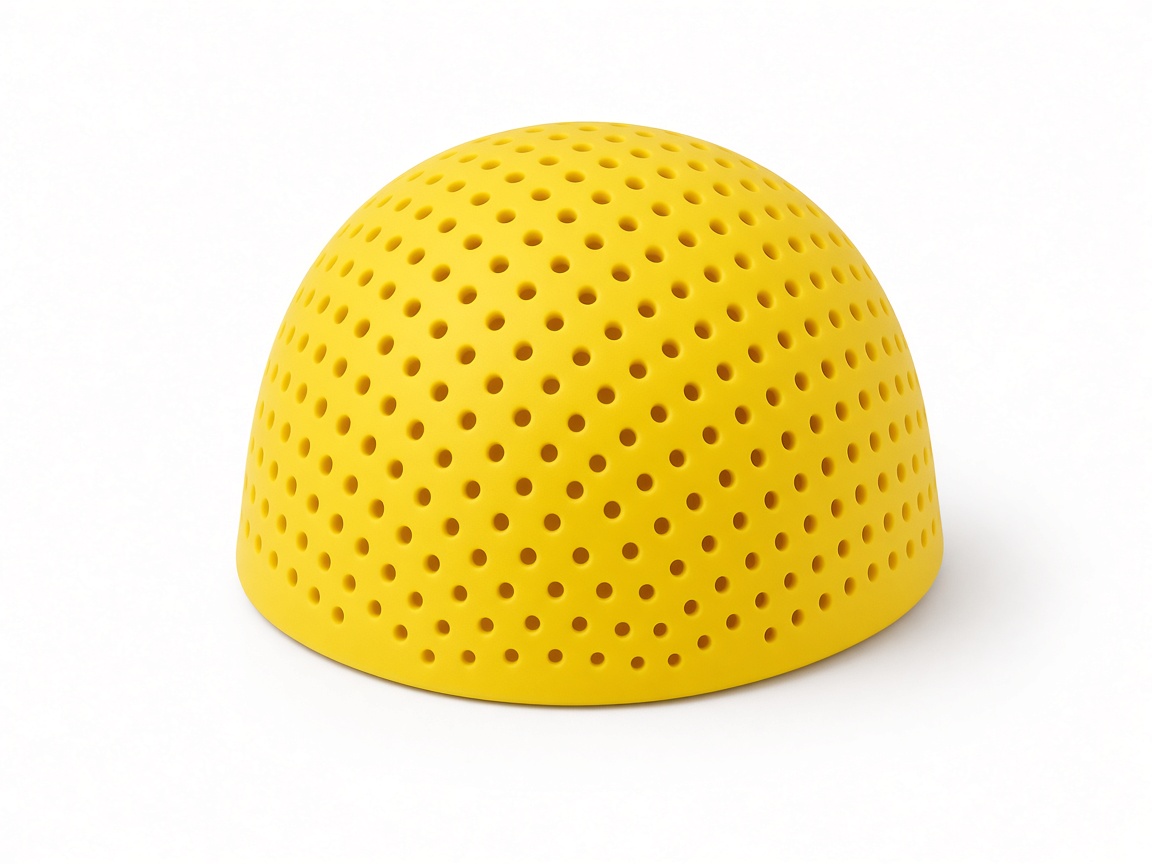
Решётка кожуха
- Материал
- ABS
- Количество
- 18 шт
- Масса
- 70 г
- Срок
- 3 дня
-
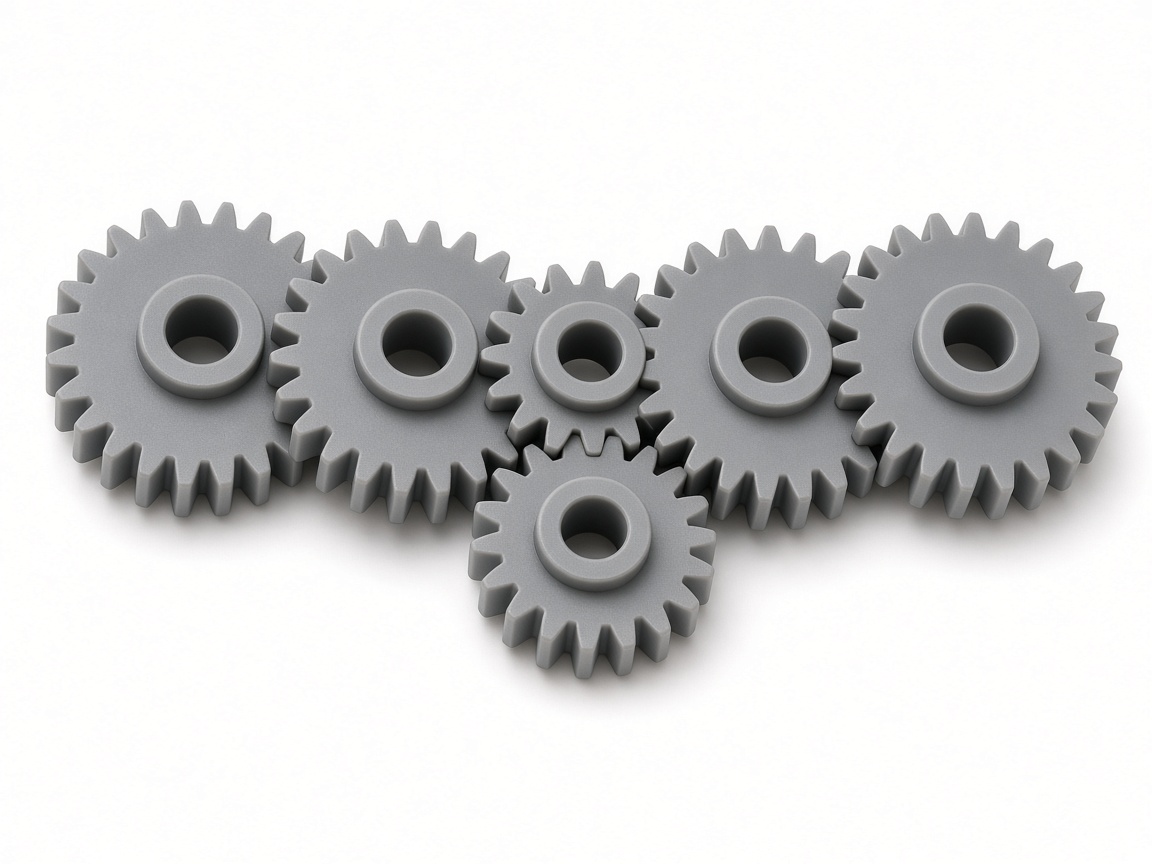
Фланец с бобышками
- Материал
- ABS
- Количество
- 30 шт
- Масса
- 55 г
- Срок
- 4 дня
Цех
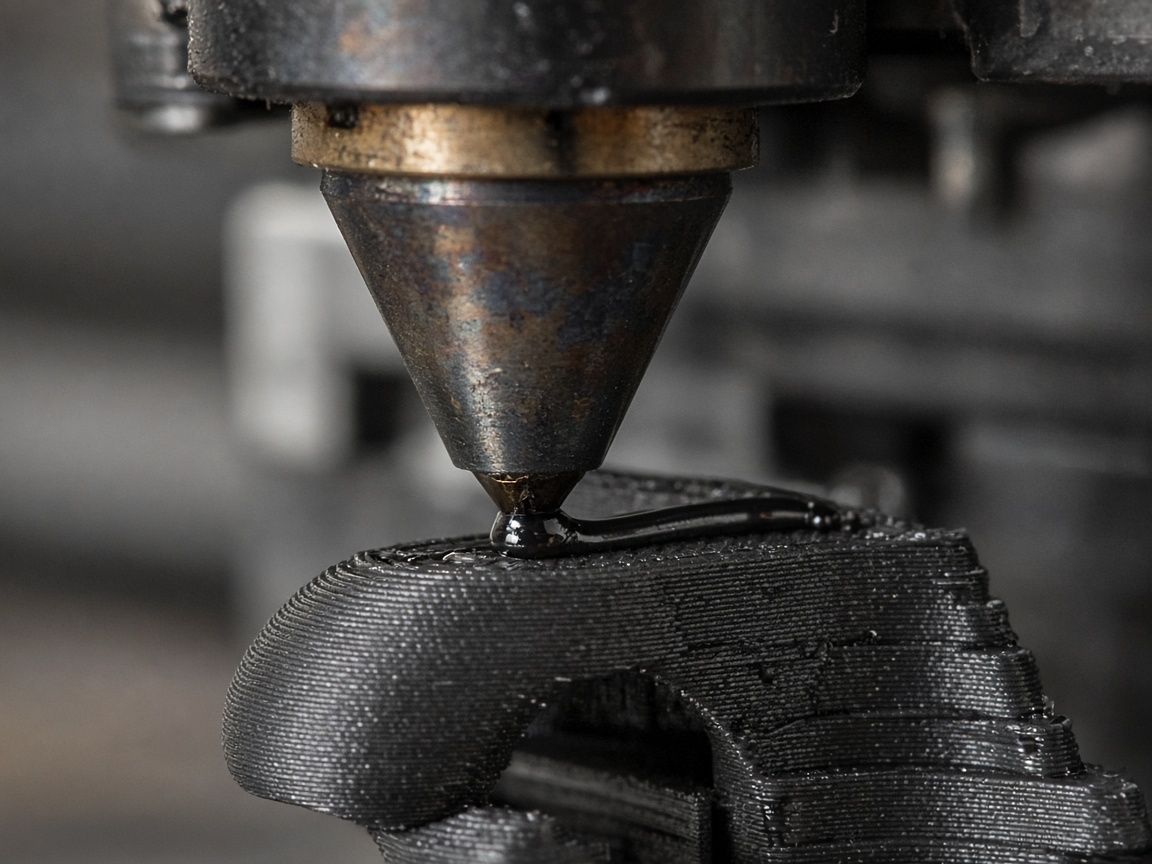
ABS печатаем на прогретом столе и не ставим крупную крышку на сквозняк: угол поднимается раньше, чем кончается слой. Катушку не мешаем в одной партии. Зачистка опор и проверка посадки остаются в этом же цехе, на соседнем столе, а не уезжают «на доводку потом».
Масштаб
- 1,8 млндеталей сдано
- 9 тыс.постоянных заказчиков
- 11 летодин цех
- 18городов отгрузки
- 3способа производства
Заявка на ABS
Напишите количество и что деталь делает. Файл можно приложить ответом на письмо, форма без вложения тоже принимается.
Как мы печатаем ABS
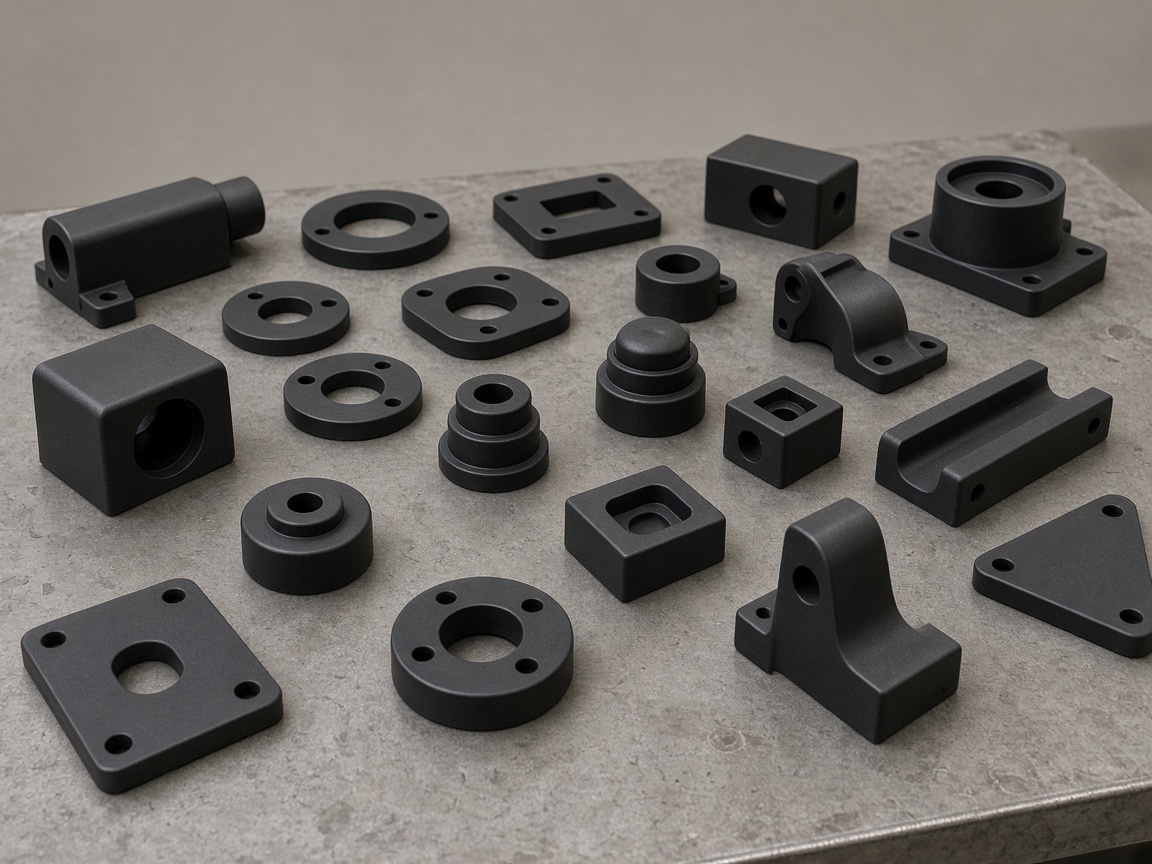
ABS берут, когда деталь должна пережить удар, тёплый узел и обычную цеховую химию, а не только постоять на полке. Корпус прибора, кронштейн датчика, крышка редуктора, заглушка с резьбовой втулкой — обычный набор этой марки. Бытовой пластик в тех же местах мягче: у батареи, в салоне или рядом с двигателем он теряет форму раньше, чем кончится сезон. Мы не подменяем литьё под давлением на тысячах одинаковых штук, но закрываем десятки и первые сотни, пока чертёж ещё двигается и стальную форму рано резать.
Нить держим на своём складе, поэтому смена не ждёт чужую поставку ради одной катушки. Цвет согласуем до старта: чёрный и натуральный почти всегда на полке, остальные оттенки — если партия это оправдывает. На странице печати нитью разобрано, чем отличается подготовка файла от самой укладки слоёв. Грубая вилка по массе считается в калькуляторе, точная смета — после проверки стенок и поддержек.
Где применяют
ABS уместен в кожухах, где есть бобышки под саморез, защёлки и посадочные пояски. Он держит резьбовую втулку лучше хрупких декоративных марок и не рассыпается, если корпус уронили на бетон. Кронштейны кабеля, переходные фланцы, крышки лючков и рамки для панелей — то, что мы печатаем из него каждую неделю. Для витрины без нагрузки он избыточен: поверхность слоистая, а усадка требует внимания, которого декоративная марка не просит.
Не ставим ABS туда, где деталь постоянно мокнет или работает как подшипник скольжения. Для износа по зубу есть нейлон, для прокладки — эластомер, для крупной панели без подогрева камеры спокойнее PETG. Если заказчик просит «просто чёрный пластик», мы спрашиваем температуру узла и будет ли удар. Ответ за минуту экономит перепечатку. Пищевой контакт этой маркой не обещаем: нить цеховая, сертификации под еду нет.
Серии до пары сотен штук идут параллельно на нескольких столах, а не в одну очередь. Одинаковые крышки раскладываем так, чтобы усадка была предсказуемой: не забиваем стол вплотную, если посадка критична. Когда штук становится много и геометрия замерла, честно говорим, что пора считать силиконовую форму. Печать остаётся, пока правка модели дешевле новой оснастки.
Этапы
Сначала смотрим файл, а не кнопку «печать». Проверяем толщину стенки, диаметр отверстий, зазор крышки и где деталь ляжет на стол. Если модель пришла в сборке, просим разнести детали по телам: одна сетка на весь узел почти всегда даёт скрытые пересечения. Дыры под крепёж оставляем на 0,2–0,4 мм свободнее чертежа, иначе винт не зайдёт после усадки. Это пишем в ответе до старта, а не после того, как ящик уже собран.
Дальше выбираем ориентацию. Плоскость стыка крышки кладём так, чтобы слой не перерезал защёлку в самом тонком месте. Поддержки ставим только там, где нависание иначе повиснет бахромой. На ABS поддержки отдираются хуже, чем на марках с отдельной растворимой опорой, поэтому лишний мост лучше убрать в модели, чем потом долбить канавку ножом. Стол греем, камеру не устраиваем сквозняком: коробление на углах крупной крышки — главная потеря времени, а не сама укладка.
После съёма деталь остывает на столе, а не под струёй воздуха. Кромку зачищаем, поддержку снимаем, посадку проверяем калибром или ответной деталью, если её прислали. Резьбу в пластике не гоним метчиком на сухую без нужды: где нагрузка высокая, закладываем втулку. Упаковка — по количеству в заявке, с прокладкой на острых углах. Срок в смете включает эту доводку, а не только часы сопла.
Свойства
ABS жёсткий и при этом вязкий на удар. Он не стеклянный: тонкая защёлка гнётся и возвращается, пока толщина не ушла ниже разумного. Теплостойкость выше, чем у декоративных марок для макетов, поэтому крышка рядом с блоком питания обычно остаётся крышкой, а не тарелкой. При этом длительный нагрев выше температуры размягчения его всё равно ведёт. Мы называем бытовой потолок в переписке, а не прячем его в сноску.
Усадка заметная. Длинная плоская панель без рёбер норовит поднять угол. Лечится это не заклинанием, а геометрией: рёбра, соты, правильная ориентация, не максимальная скорость ради красивого срока. Химия цеха — масла, спирт для протирки — ему обычно не страшна. Агрессивные растворители поверхность матуют и могут её повести. Сглаживание парами растворителя делаем только отдельной строкой: это не бесплатная опция и не для деталей с точной посадкой, потому что размер уезжает.
Слои остаются видны. На вертикальной стенке они читаются как тонкая насечка. Если корпус смотрит на покупателя, закладываем более тонкий слой на лице и шлифовку. Скрытая полка может идти обычным шагом: переплачивать за косметику там, где её не увидят, мы не предлагаем. Цвет в массе, покраска — если нужен точный оттенок корпуса прибора. Грунтовка на ABS держится лучше, чем на скользких марках, но краску согласуем до печати, чтобы не закрыть посадку слоем.
Технические данные
Цифры ниже — рабочие ориентиры для сметы и для разговора с конструктором. Паспорт конкретной катушки может чуть отличаться по оттенку и по текучести. Мы не подменяем ими лабораторный протокол. Если узел считается по модулю упругости, пришлите нагрузку: слоистая деталь слабее литой пластины той же марки вдоль одного из направлений, и это важнее красивой таблицы из каталога гранул.
| Плотность | около 1,04 г/см³ |
|---|---|
| Теплостойкость в быту | до ~95 °C без нагрузки |
| Усадка | заметная, нужен подогрев стола |
| Удар | выше декоративного PLA |
| Стенка корпуса | от 1,6 мм, лучше 2–2,5 |
| Заполнение кронштейна | 25–40%, не сплошняком без причины |
| Шаг слоя | 0,2 мм обычно, 0,12 мм на посадке |
| Сглаживание | только отдельной строкой, размер уезжает |
Минимальный заказ и вилка за грамм указаны выше на странице. Тяжёлая крышка с поддержкой выходит дороже лёгкой решётки той же габаритной коробки: платим за пластик, за время стола и за руки на зачистке. Срочная очередь возможна, если стол свободен, и это тоже отдельная строка, а не обещание «сегодня к вечеру» на любую геометрию.
Требования к файлу
Нужен STEP или нейтральная сетка STL без дыр. STEP удобнее: по нему видно номинал отверстия, а сетка уже запекла чужой допуск. Единицы — миллиметры. Если модель в дюймах, напишите об этом в письме, мы не угадываем масштаб по «похоже на корпус». Сборку присылайте с разнесёнными телами либо отдельными файлами. Имя файла пусть совпадает с позицией в спецификации, иначе в серии из двенадцати крышек путается левая и правая.
На чертеже или в записке укажите, какие размеры критичны: посадка подшипника, плоскость стыка, межосевое. Остальное можем держать в цеховом допуске слоистой печати. Толщина стенки меньше 1,2 мм на ABS почти всегда даёт дырявый периметр или хрупкий край. Текст на детали высотой ниже миллиметра не обещаем читаемым. Резьбу лучше заменить бобышкой под втулку, если крутящий момент не игрушечный.
Если файла нет, принимаем образец или эскиз с тремя габаритами и фото узла. Обмер и модель — отдельная работа, её срок не прячется внутри «просто напечатать». Письмо на info@3d2profi.ru с вложением доходит так же, как форма на этой странице. В теме укажите город отгрузки: Полярск, Ладога или другой из списка, чтобы не гадать с транспортной упаковкой.
Вопросы про ABS
Только отдельной строкой и не на точной посадке: размер уезжает. Для скрытых кронштейнов обычно достаточно зачистки опор.
Короткий нагрев он переносит лучше декоративных марок, длительный жар выше температуры размягчения — нет. Напишите, где деталь стоит.
Широкая плоскость без рёбер и сквозняк по столу. Лечится геометрией и режимом, не более толстым слоем ради скорости.
Для редкой сборки — иногда. Для частой закрутки закладываем втулку. Напишите, сколько раз узел разбирают.
ABS жёстче и теплее, но сильнее коробится. Длинную плоскую панель чаще ведём в PETG, если удара нет.
STEP в миллиметрах. Сетку примем, если посадки уже заложены и нет дыр. Сборку разнесите по телам.
ABS в сравнении с соседними решениями
| Критерий | Как поступаем |
|---|---|
| Удар | Вязче декоративного PLA, тонкая защёлка не стеклянная. |
| Тепло | Бытовой узел у блока питания обычно держит, печь — нет. |
| Усадка | Есть. Крупную крышку проектируем с рёбрами, не надеемся на режим. |
| Серия до сотен | Имеет смысл, пока чертёж двигается. Дальше считаем форму. |
| Лицо корпуса | Слой виден. Тонкий шаг и шлифовка — отдельные строки. |
| Склад | Чёрный и натуральный обычно на месте, редкий цвет оговариваем. |
Отзывы
Павел Н., Полярск
Крышка села без напильника
Крышка редуктора из ABS встала на штатные бобышки без напильника. Слой на плоскости стыка положили наружу, кромку зачистили в цехе. Ящик пришёл на третий день, как в смете, углы целые.
Ольга Р., Ладога
Угол больше не поднимает
Первая широкая панель пошла винтом. Нам честно сказали добавить ребро, а не «подкрутить скорость». Вторая ревизия легла плоско, партию из двенадцати приняли без возврата.
Глеб А., Каменск
Втулки заложили сразу
Просили резьбу в пластике под частую сборку. Отговорили и поставили втулки в ту же модель. Сборка у нас на линии больше не срывает бобышку на третьем круге.