Сравнение способов вырастить деталь
Нить, смола, порошок и короткая заливка закрывают разные задачи, и таблица ниже не притворяется прайсом.
Обзор процессов
Цех не выбирает один «правильный» станок на все задачи. Сначала смотрим, что деталь должна выдержать, при какой температуре она живёт и увидит ли её покупатель. Нить прощает толстую стенку и низкую цену пробного круга, но оставляет ступеньку слоя. Жидкая смола даёт гладкую кромку и тонкое ребро, зато бытовая марка хрупкая на зажиме. Порошок растёт без лесов и плохо притворяется глянцем. Заливка в силикон копирует уже принятую мастер-модель и включается, когда одинаковых штук десятки, а стальная оснастка всё ещё дороже партии.
В смете час машины редко бывает главной строкой. Опоры, промывка, досветка, съём облоя, шлифовка и окраска часто стоят больше выращивания. Витринная кромка на нити может съесть день ручной работы, и тогда дешёвый процесс перестаёт быть дешёвым. Поэтому в заявке полезны габарит, место работы детали и честный ответ, можно ли оставить слои. Без этих трёх вещей вилка получается широкой: мы закладываем худший путь доводки, а не тот, который вам на самом деле нужен.
Срок тоже не равен таймеру печати. Очередь, сушка материала, промывка смолы и проверка посадки добавляют дни, которых нет в коротком ролике про станок. Мелкую смолу иногда сдаём быстрее крупной панели из нити, потому что доводки меньше и деталь не надо стыковать. Крупный кожух держим дольше, если он не влезает в камеру и идёт частями. Это называем до старта. Сюрприз в день отгрузки — плохой способ объяснить, почему ящик приехал позже обещанного.
Пока чертёж живой, важнее маршрут, который легко повторить. Перепечатать нить дешевле, чем переделывать форму из-за сдвинутого отверстия. Когда геометрия застыла, а количество пошло на десятки, считаем силикон: мастер-модель, форма, заливка. Металл и цветной порошок не предлагаем для солидности. Они нужны, когда полимер не держит тепло или удар, либо когда цвет должен сидеть в массе, а не лежать краской сверху. Если полимер справляется, лишний процесс только удлиняет цепочку.
Какие виды бывают
Ниже — маршруты, которыми пользуемся сами или которые честно сравниваем, когда заказчик принёс чужое название станка. Бренды машин не важны. Важны физика слоя, цена повтора и то, какая поверхность выходит до ручной работы.
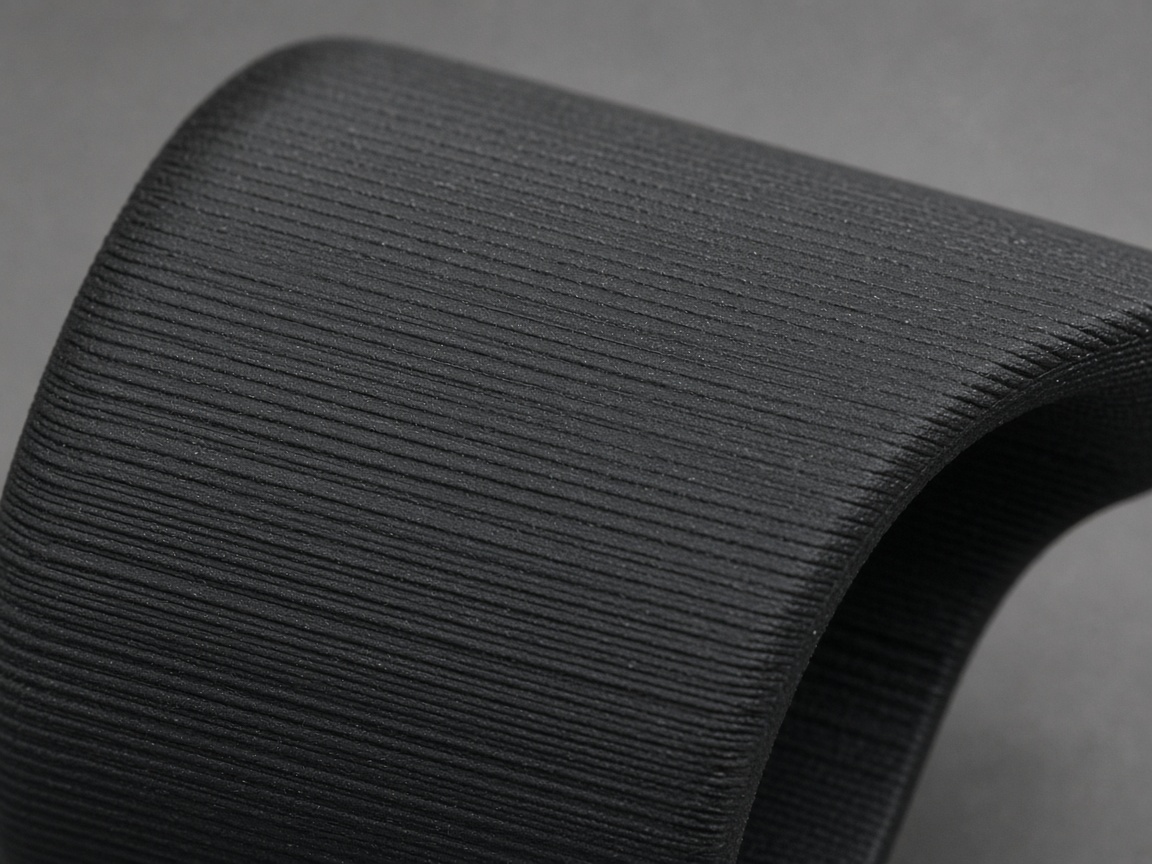
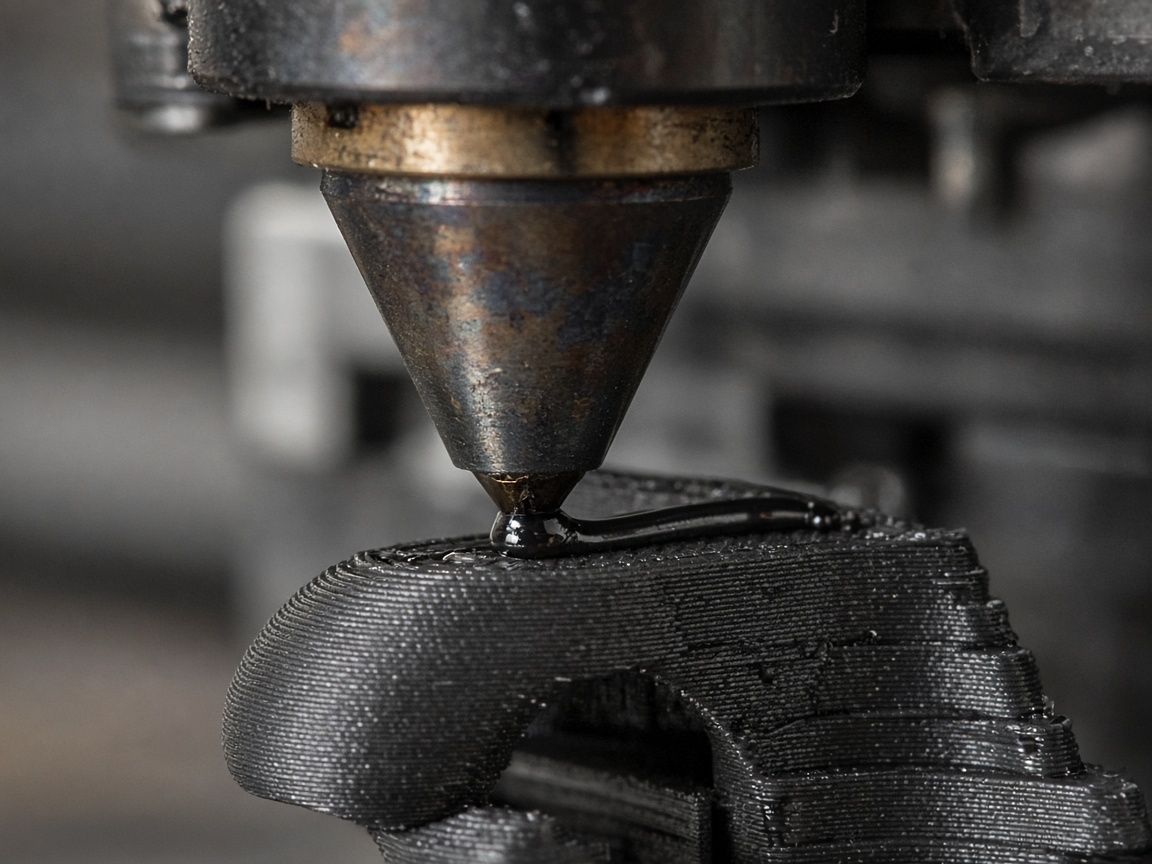
Печать нитью укладывает расплавленный пруток дорожками. Слои видны на наклонной стенке, прочность выше вдоль дорожки, чем поперёк неё. Так делают корпуса, кронштейны, заглушки и крепёж, где ступенька не мешает или её закроет крышка. Крупную деталь можно вырастить полой, с заполнением, и не платить за сплошной кусок пластика. Минус простой: резьба и посадочный поясок часто просят припуск, иначе после усадки крышка не сядет.
Смола в ванне отверждается лучом или маской в тонком слое жидкости. Поверхность близка к литой, ребро может быть тоньше, чем позволяет сопло нити. После печати деталь моют и досвечивают, иначе она остаётся липкой и со временем ведёт себя. Так берут мелкие корпуса, защёлки, мастер-модели под силикон. Ударная нагрузка на дешёвой смоле — частая ошибка: трещина идёт не по слою, а по всему сечению.
Проекционная смола засвечивает весь слой картинкой сразу, а не бегает пятном по контуру. Скорость слоя меньше зависит от того, сколько на нём деталей, поэтому планшет с десятком одинаковых мелочей выгоден. Поверхность гладкая, но на наклоне иногда читается пиксель проектора. Для силовой полки это не маршрут. Для ряда одинаковых клипс и для мастер-модели, с которой снимут форму, — часто да.
Светодиодная маска — родственник проекции: свет идёт через экран, и шаг этого экрана задаёт мелкость. Хорошие маски держат мелкий текст и тонкую решётку, слабые оставляют лестницу даже на смоле. Химия та же: ванна, промывка, досветка. Путать этот путь с нитью нельзя, даже если оба называются печатью. Цена обычно средняя, срок зависит не от засветки, а от того, сколько опор надо срезать в щелях.
Струйное нанесение кладёт капли смолы и тут же их фиксирует. Можно совместить жёсткое тело и мягкий ус, можно получить очень ровную стенку без привычных слоёв нити. Платим за это высокой ценой материала и за тем, что поддержка иногда спекается с деталью и снимается дольше, чем росла сама модель. Берём этот путь, когда поверхность должна быть почти литьевой, а партия ещё слишком мала для формы.
Цветное связующее склеивает порошок чернилами. Деталь выходит окрашенной в массе картинки, без последующей покраски каждого бока. Прочность ниже, чем у спечённого полимера: это макет, архитектура, эргономический муляж, а не кронштейн в механизме. Поверхность зернистая, пока её не пропитают. Срок длиннее бытовой нити, потому что деталь надо очистить от лишнего порошка и дать связке окрепнуть.
Порошковый полимер спекает крупинки в камере, и неспечённый порошок сам держит нависание. Опор почти нет, можно растить сложные каналы и шарниры, которые на нити утонули бы в лесах. Поверхность матовая, слегка шершавая, как мелкая салфетка. Цена выше нити, зато сборка из одной детали иногда дешевле, чем три напечатанные части и винты. Глянец здесь не обещаем: его добивают отдельно, если он вообще нужен.
Металлический порошок — отдельная экономика. Деталь спекают, потом часто снимают с плиты, отжигают и фрезеруют посадку. Срок считается неделями, цена высокая даже на небольшой кронштейн. Имеет смысл, когда пластик не держит температуру, износ или требование чертежа «только металл». Для проверки геометрии корпуса это лишний маршрут: ту же посадку быстрее и дешевле поймать на нити, а металл оставить на второй итерации, если она вообще нужна.
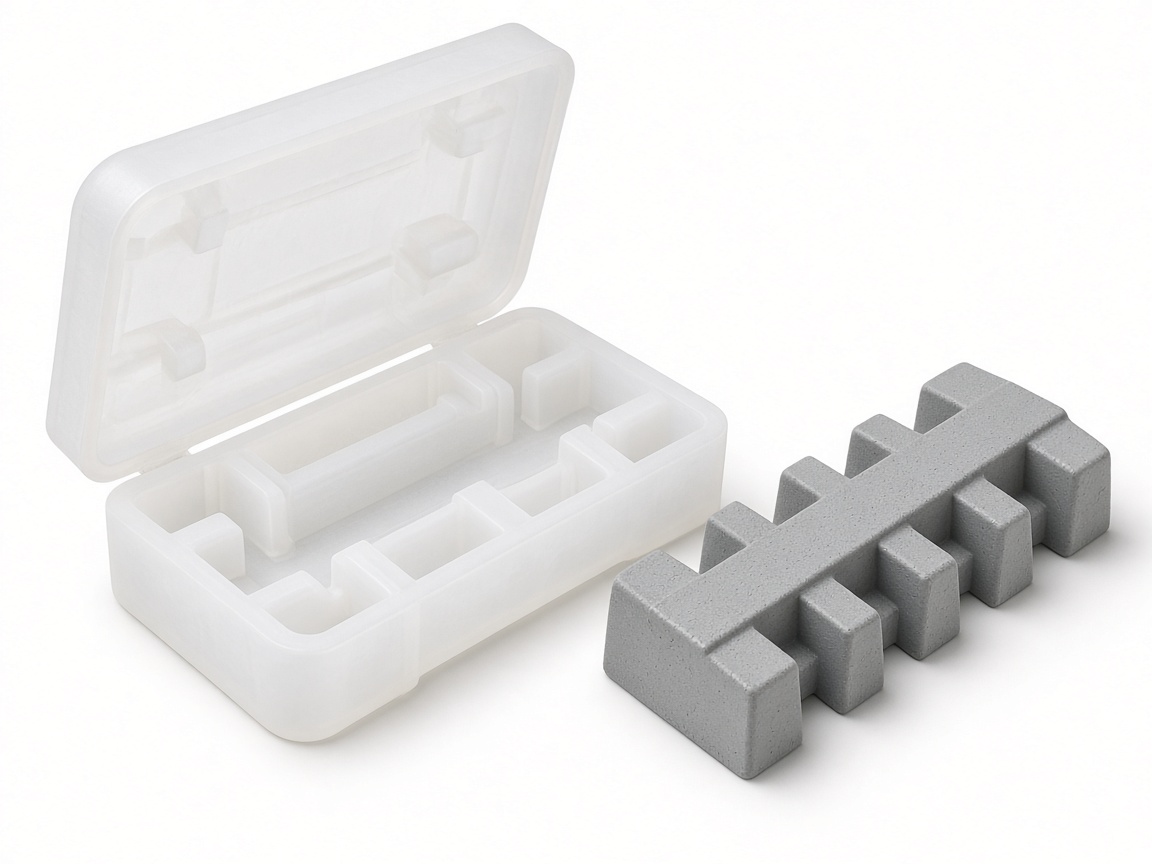
Литьё в силикон начинается не с заливки, а с мастер-модели. Её печатают, доводят до той поверхности, которую хотите видеть на копии, снимают форму и заливают компаунд. Первые штуки дороже печати, зато тридцатая уже дешевле, если геометрия не меняется. Форма живёт не вечно: кромка садится, и мы говорим, на какую серию её хватит, до старта, а не когда тридцатая деталь вдруг стала другой.
Где каждый уместен
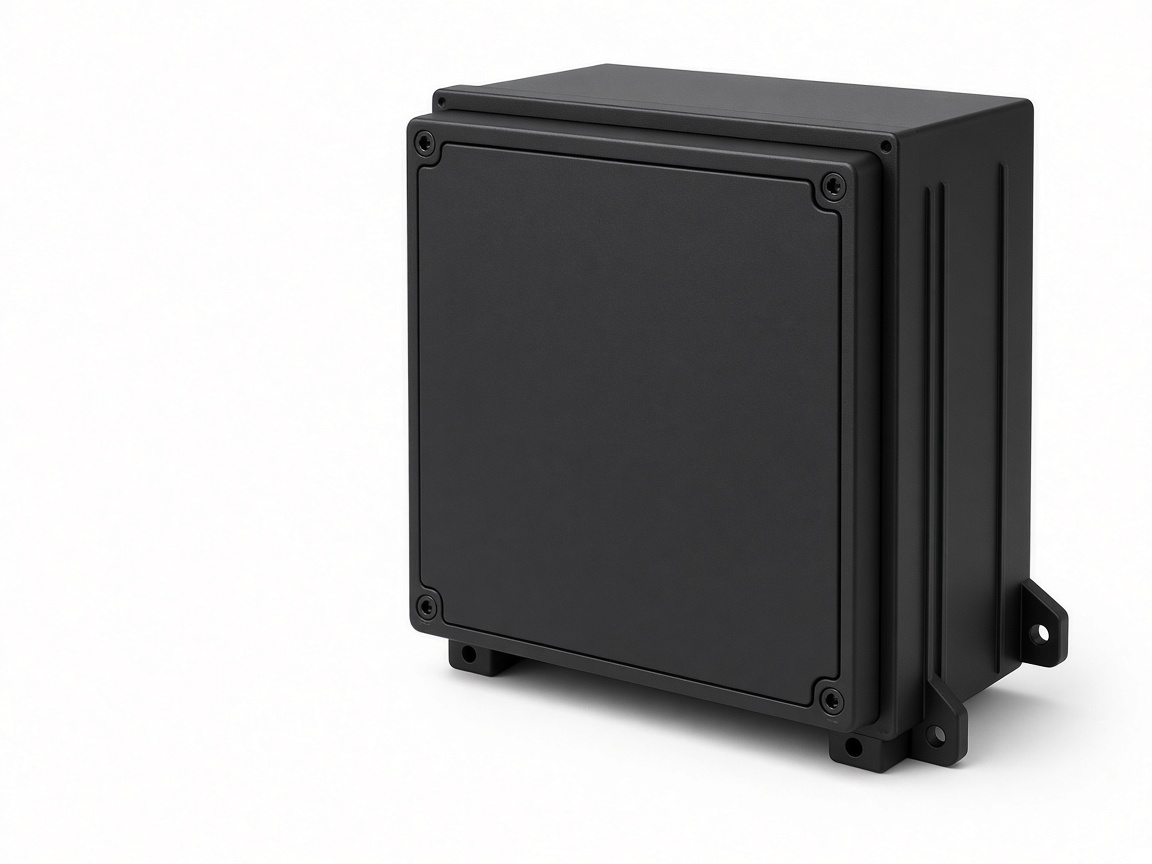
Нить оставляем там, где деталь прячется, держит винт или просто должна быть сегодня. Корпуса приборов, заглушки, оснастка для своего же цеха, кронштейны с толстой стенкой. Если покупатель видит только торец, слои не повод переходить на смолу. Если торец — лицо изделия, нить всё ещё возможна, но в смету сразу входит шлифовка, иначе разговор про цену будет нечестным.
Смолу, проекцию и маску ставим на мелкую геометрию: защёлки, решётки, посадочные пояски, мастер-модели. Ряд одинаковых мелочей на планшете выгоднее, чем та же мелочь из нити с опорами в каждой дырке. Хрупкость проговариваем. Если деталь роняют, берут в тёплый цех или крутят резьбу каждый день, смола без оговорки — плохой выбор, даже когда картинка в письме выглядит гладко.
Струйный путь и цветной порошок — про внешний вид и про сборку, которую трудно объяснить чертежом. Эргономический муляж, корпус с мягкой вставкой, макет, который надо показать без покраски. В механизм их не ставим, пока нет отдельного требования. Порошковый полимер — про каналы, петли и детали, которые жалко разрезать на части ради опор. Металл — про тепло и износ. Силикон — про повтор уже согласованной формы.
Один заказ часто мешает два маршрута. Мастер-модель из смолы, серия из силикона. Корпус из нити, прозрачное окошко из смолы после шлифовки. Мы не склеиваем это в одну строку прайса: у каждого куска свой срок и своя доводка. В заявке лучше сразу написать, что является силовой частью, а что только крышкой. Иначе всё оценим по самому дорогому пути.
Сравнение по цене, сроку и поверхности
Таблица ниже — не прайс. Уровень цены говорит, где процесс стоит относительно нити в том же габарите, а не сколько рублей выставить в счёте. Срок включает обычную доводку, не гонку без промывки и без проверки посадки. Поверхность описана так, как деталь выглядит до шпаклёвки и краски. Если вам нужен глянец, прибавляйте ручную работу почти к любой строке, кроме тех, где она уже сидит в слове «почти литьевая».
Сравнивать строки имеет смысл только при одинаковой задаче. Мелкая защёлка и метровый кожух не живут в одной клетке, даже если процесс называется одинаково. Нить на крупной детали дешевеет за счёт заполнения, смола на той же детали дорожает из-за объёма ванны. Металл почти никогда не выигрывает у полимера по сроку. Силикон выигрывает у печати не на третьей штуке, а когда форма уже сделана и геометрия замерла.
| Процесс | Уровень цены | Срок | Поверхность |
|---|---|---|---|
| Печать нитью | низкий | 1–4 дня | слои видны |
| Смола в ванне | средний | 2–5 дней | гладкая |
| Проекционная смола | средний | 2–5 дней | гладкая, читается пиксель |
| Светодиодная маска | средний | 2–6 дней | гладкая, зависит от шага маски |
| Струйное нанесение | высокий | 3–8 дней | почти литьевая |
| Цветное связующее | средний | 4–10 дней | зернистая, цвет в массе |
| Порошковый полимер | высокий | 4–9 дней | матовая, почти без опор |
| Металлический порошок | очень высокий | 1–3 недели | после обработки близко к фрезеровке |
| Литьё в силикон | средний на серии | 1–2 недели с формой | как у доведённой мастер-модели |
Как выбрать, когда оснастка слишком долгая
Стальная форма окупается на сотнях и тысячах одинаковых штук, когда чертёж больше не гуляет. До этого момента она слишком медленная: недели на металл, правка после первой отливки, простой, если отверстие уехало на миллиметр. Пока количество измеряется десятками, локальная печать и короткая заливка закрывают ту же посадку без ожидания оснастки. Это не лозунг про замену всего литья. Это арифметика первой партии.
Если поставка готового пластика срывается, а узел нужен на стенде, не ищем «такой же гранулят любой ценой». Смотрим, какую функцию несёт деталь: крышка, уплотнение, шестерня, корпус. Крышку часто закрывает нить или смола за дни. Уплотнение просит гибкий компаунд или заливку. Шестерня — порошок или нейлоновая нить, не витринная смола. Корпус считаем по тому, прячется он или продаётся лицом.
Выбор фиксируем в трёх вопросах. Можно ли оставить слои. Будет ли повтор через месяц тем же файлом. Есть ли уже образец, с которого можно снять форму. Если слои нельзя, смола или доведённая мастер-модель. Если повтор будет, а чертёж тих, считаем силикон параллельно с первой печатью, чтобы не начинать форму с нуля потом. Если образца нет, сначала модель и одна проверка, а не сразу ванночка силикона.
Когда импортная оснастка или далёкая форма обещают месяц, а стенд стоит на следующей неделе, берём маршрут с коротким циклом и честной поверхностью. Не обещаем, что печать навсегда дешевле пресс-формы. Обещаем, что до момента, когда форма окупается, деталь можно получить здесь, из материала, который есть на полке, и с посадкой, которую проверили на первой штуке, а не на сотой.
Цену по модели назовём в ближайшие рабочие часы
Модель или эскиз с габаритами — и вилка по материалу, без обещания пяти минут.