Литьё пластика в силиконовые формы
Короткая серия полиуретана, когда печатать каждую штуку уже долго, а сталь ещё рано.
От чего зависит цена
- смоламарка задаёт цену кубика, не грамма нити
- габаритстенка и объём меняют дозу заливки
- тиражстоимость формы делится на всю партию
Смету литья по форме и тиражу пришлём в рабочие часы
Напишите габарит, тираж и группу смолы. Вилку не обещаем за пять минут.
Примеры литья
Все работы-
Кронштейн крепления
- Материал
- жёсткий полиуретан
- Количество
- 40 шт
- Масса
- 86 г
- Срок
- 8 дней
-
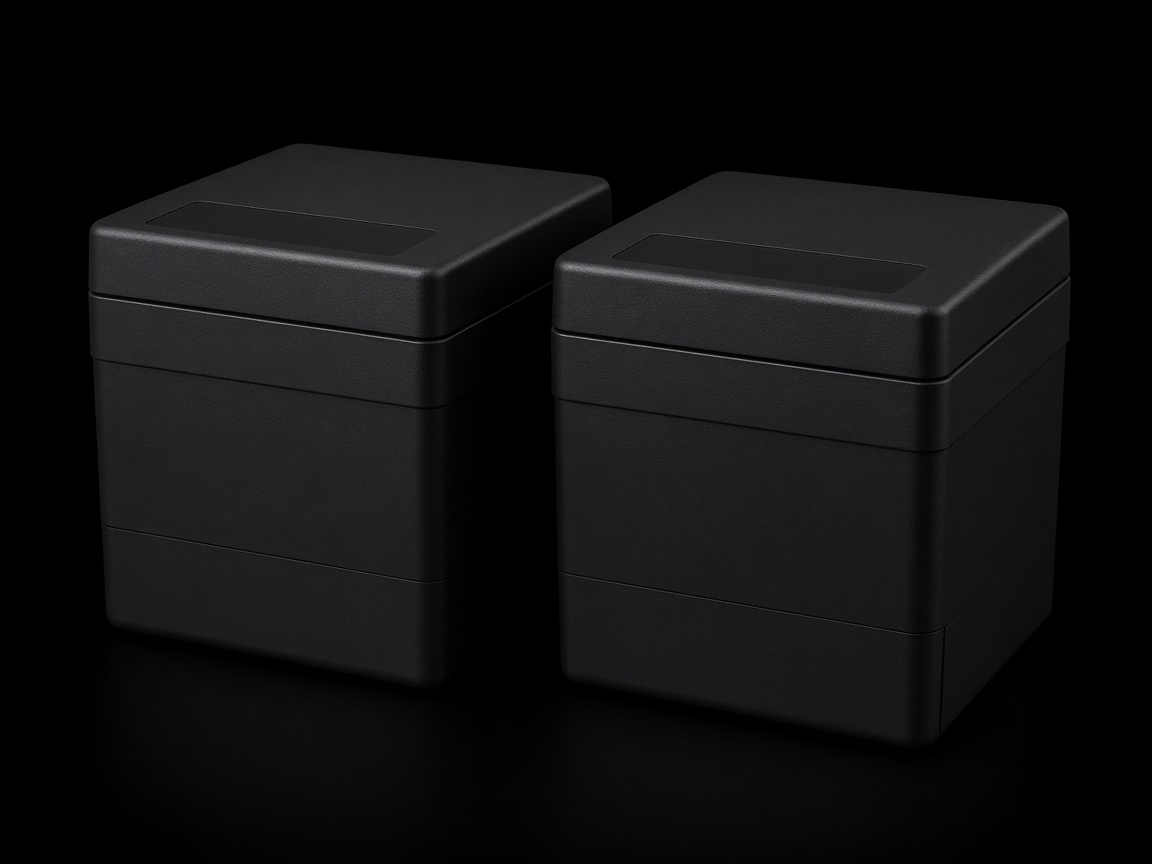
Пара корпусов
- Материал
- жёсткая смола
- Количество
- 24 шт
- Масса
- 190 г
- Срок
- 11 дней
-
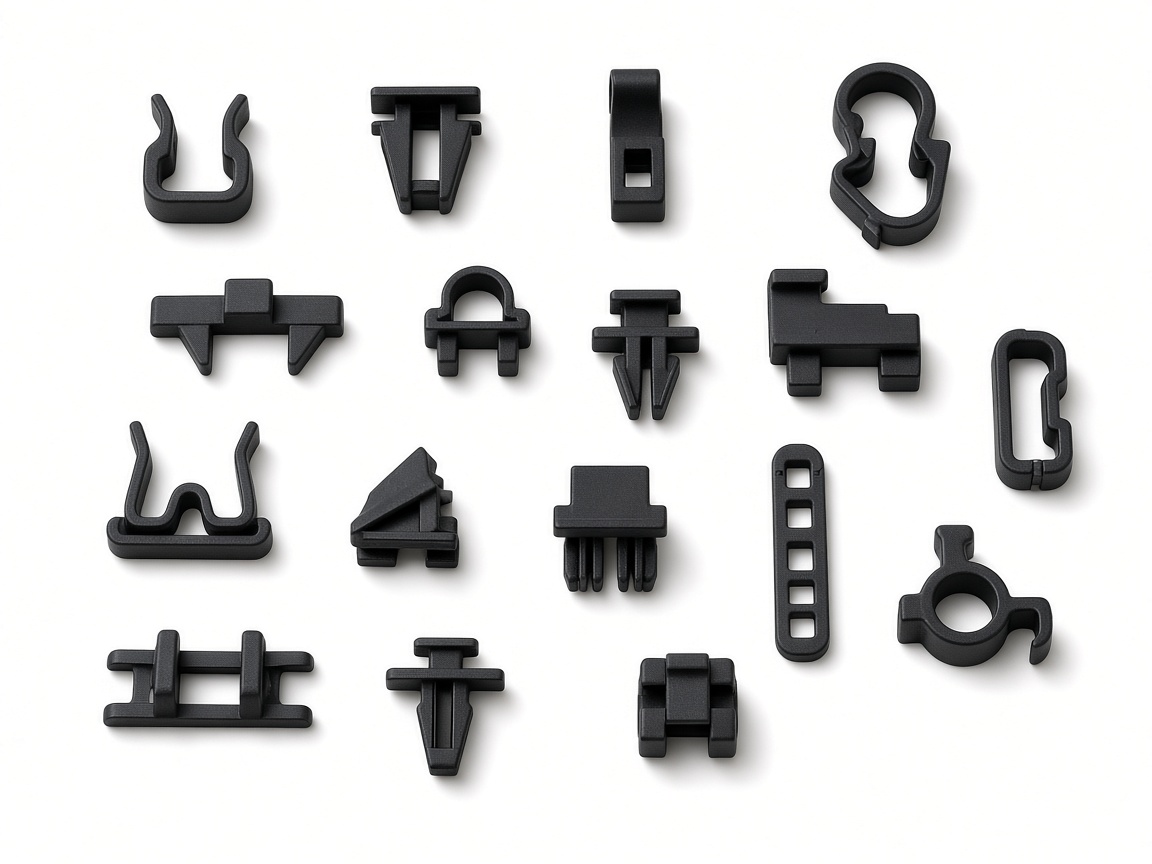
Клипсы одной партии
- Материал
- жёсткий полиуретан
- Количество
- 200 шт
- Масса
- 6 г
- Срок
- 9 дней
-
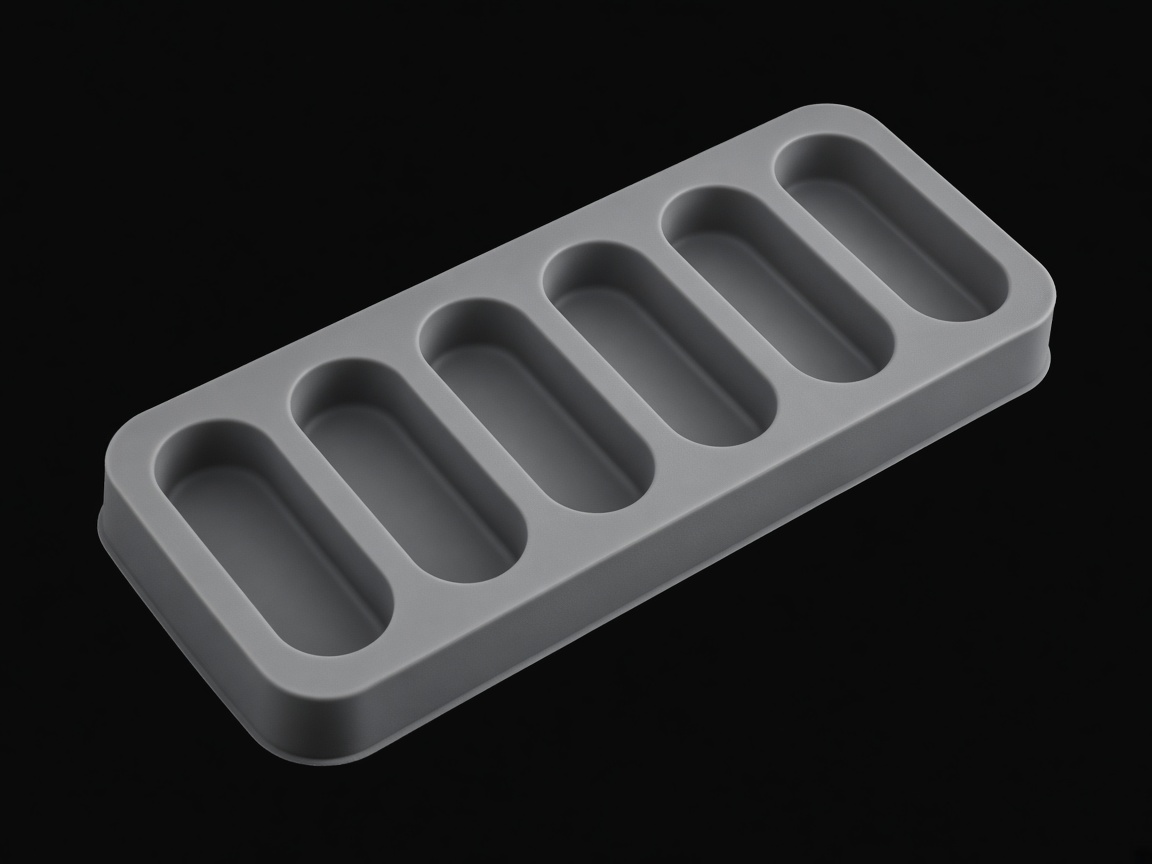
Половина формы
- Материал
- силикон
- Количество
- 1 форма
- Масса
- 640 г
- Срок
- 4 дня
-
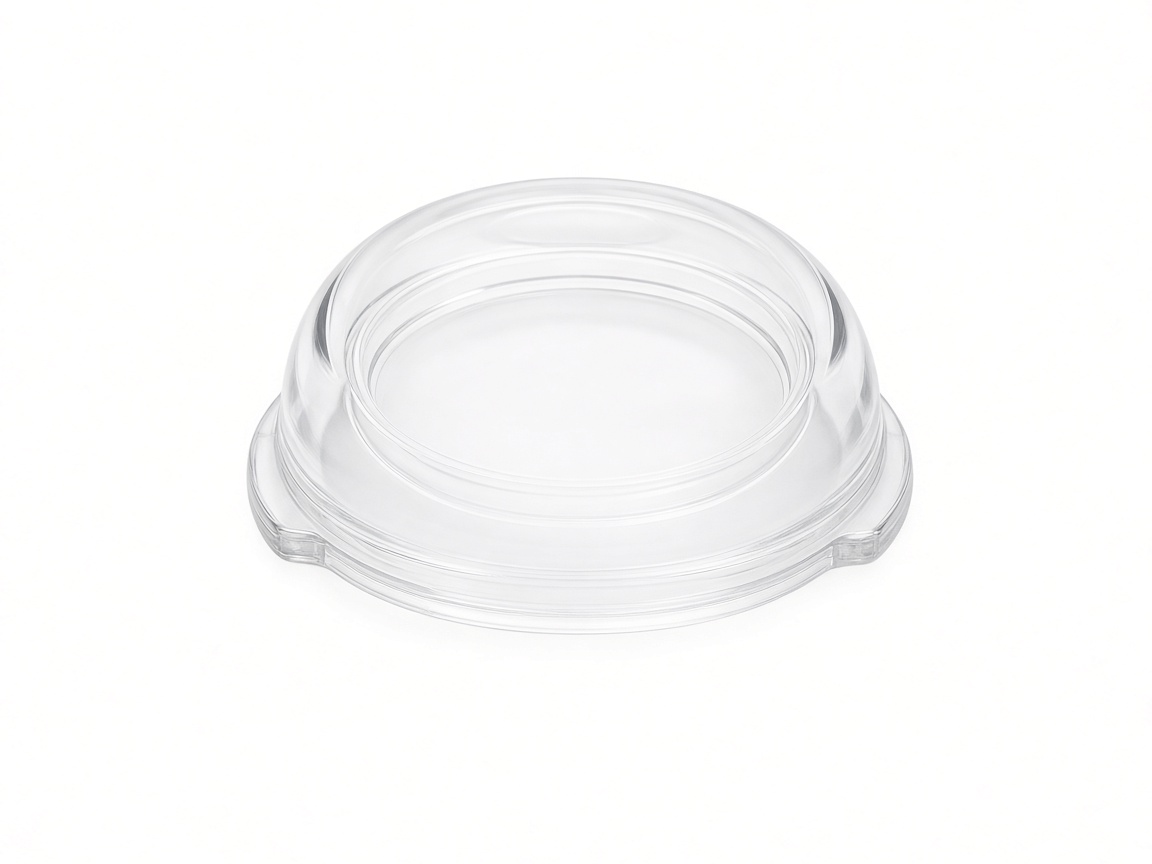
Прозрачная линза
- Материал
- оптическая смола
- Количество
- 16 шт
- Масса
- 22 г
- Срок
- 10 дней
-
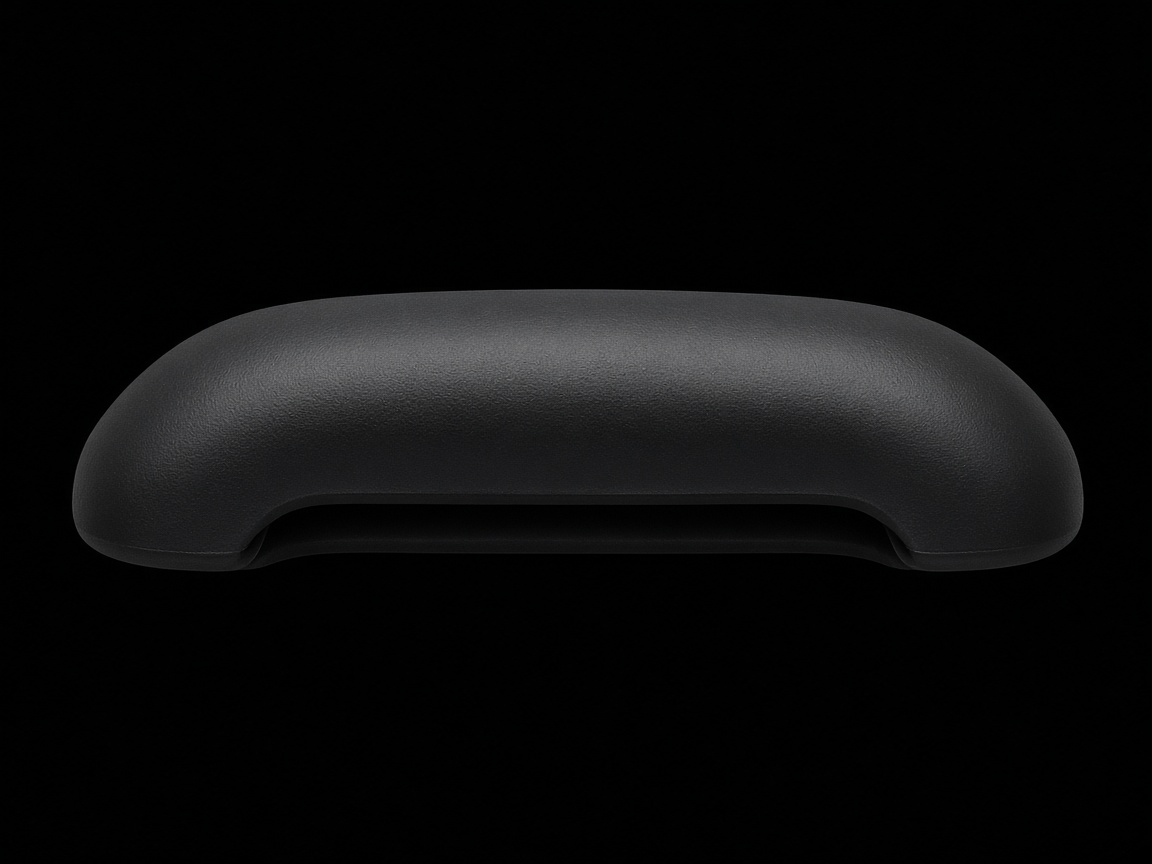
Мягкий бампер
- Материал
- эластомер
- Количество
- 30 шт
- Масса
- 48 г
- Срок
- 9 дней
-
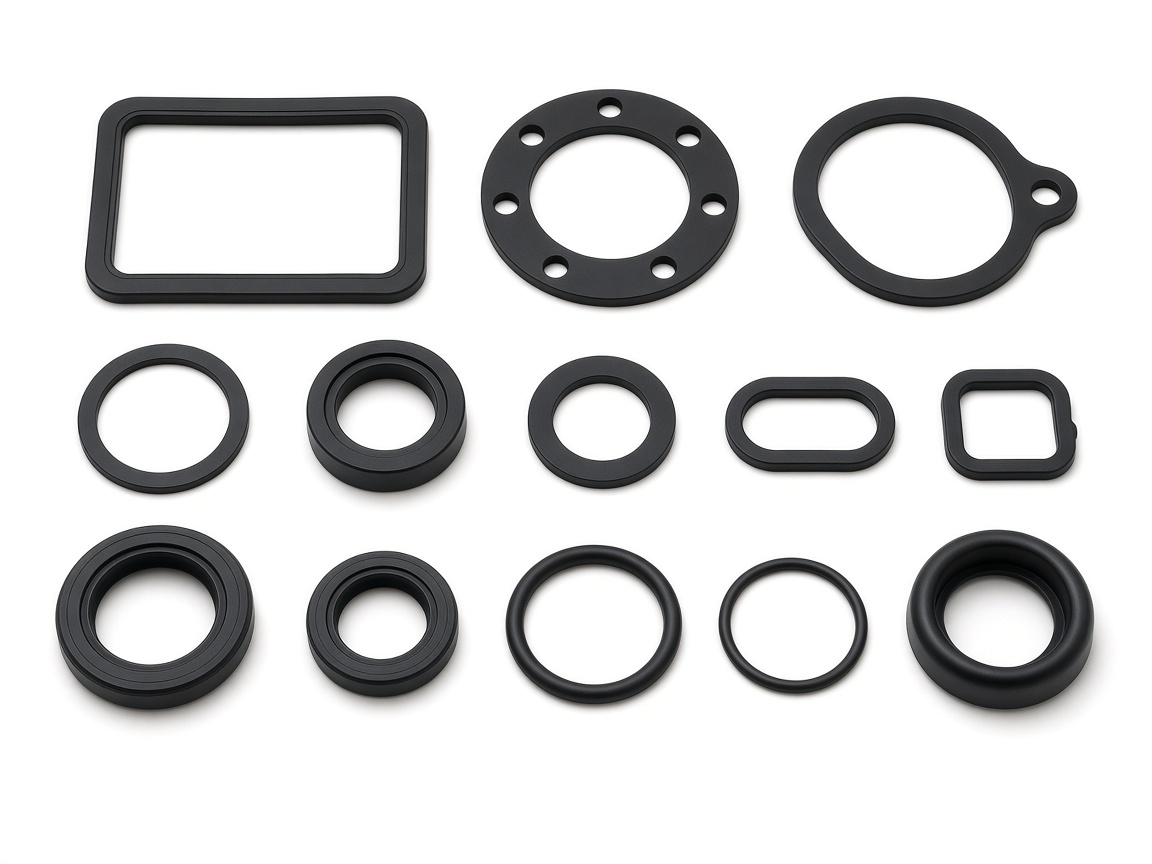
Набор прокладок
- Материал
- гибкая смола
- Количество
- 50 комплектов
- Масса
- 14 г
- Срок
- 7 дней
-
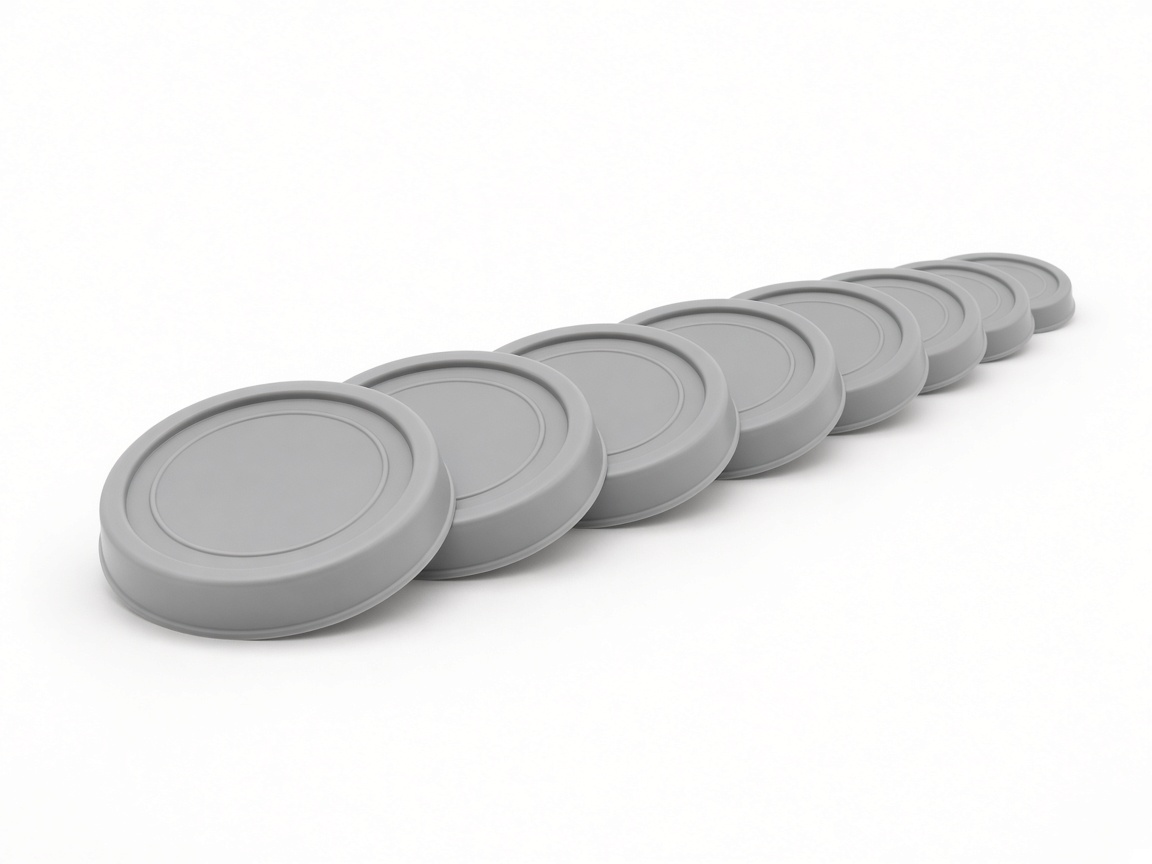
Крышки одной серии
- Материал
- жёсткий полиуретан
- Количество
- 80 шт
- Масса
- 35 г
- Срок
- 8 дней
Цех заливки
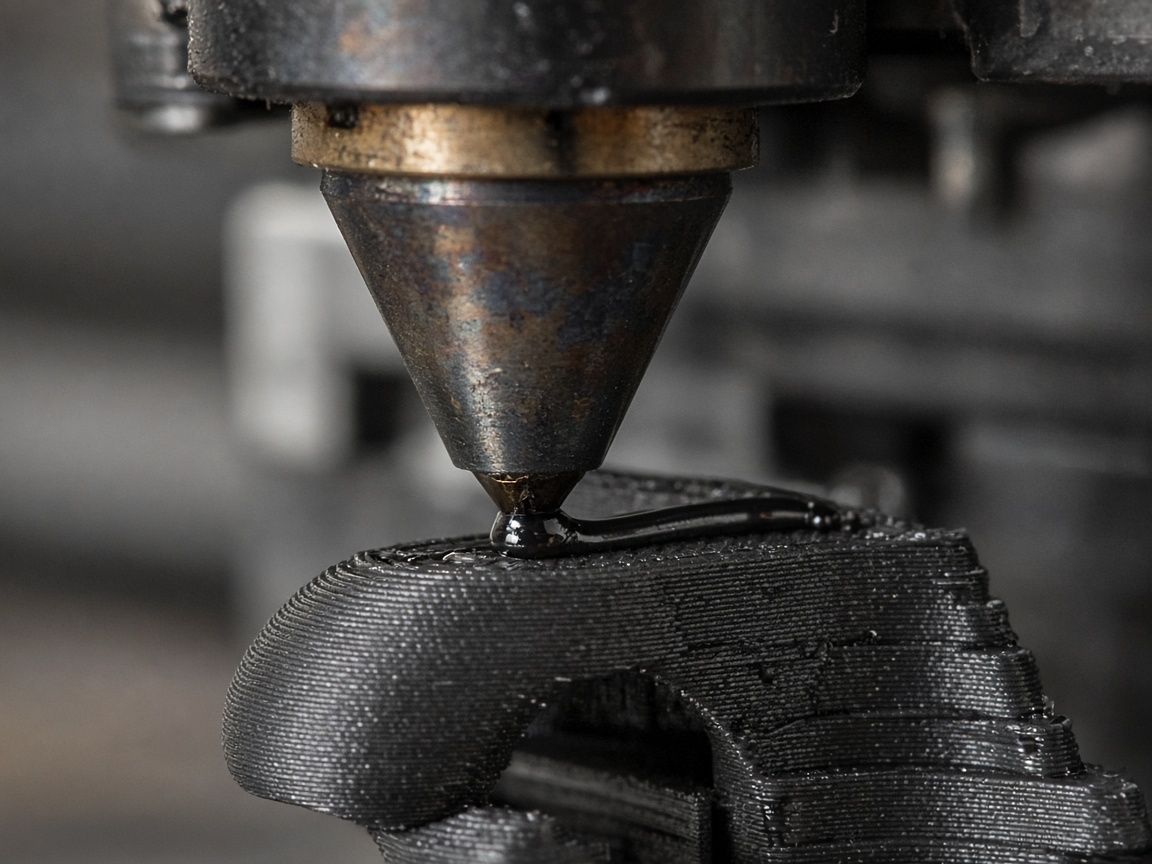
Форму снимают рядом с тем местом, где печатают мастер. Файл не уезжает в чужой цех на неделю, а первая отливка сравнивается с мастером до серии.
Три группы смол
-
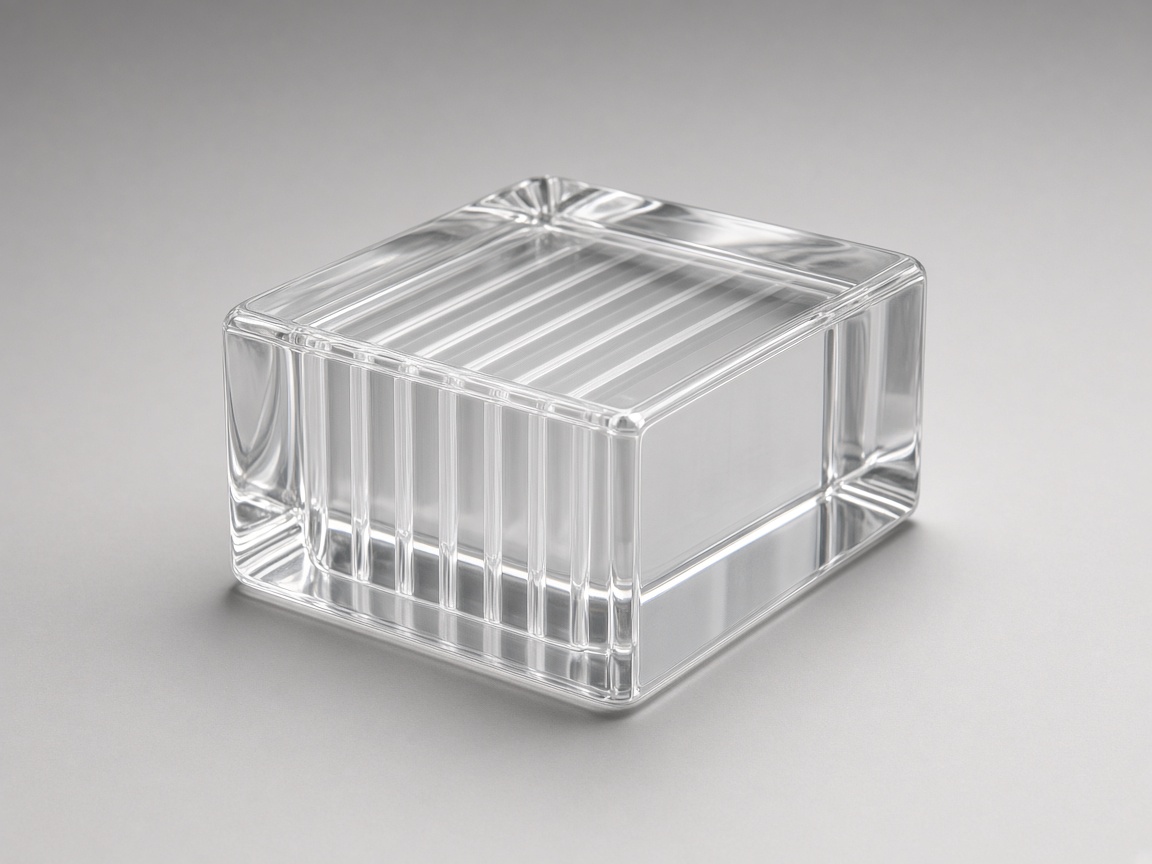
Прозрачная
- Колпаки, окна, рассеиватели
- Свет читается после полировки
- Пузырь в толще виден сразу
- Не для удара и резьбы
-
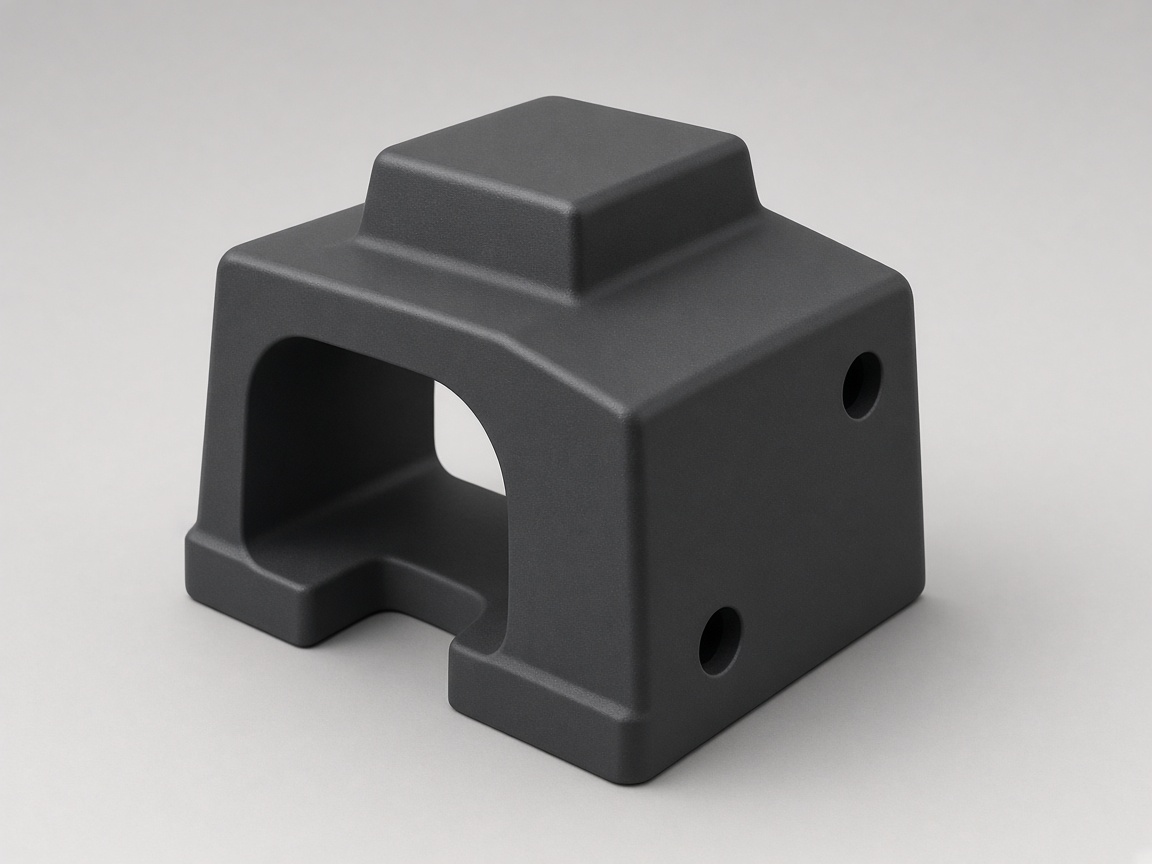
Жёсткая
- Кронштейны, крышки, бобышки
- Посадка под винт на образце
- Гладче слоя, если мастер зачищен
- Не гнётся как прокладка
-
Эластичная
- Бамперы, уплотнения, хват
- Твёрдость по Шору A
- Цвет в массе, не краской сверху
- Ползёт под постоянным зажимом
Что обычно льют
-
Детали
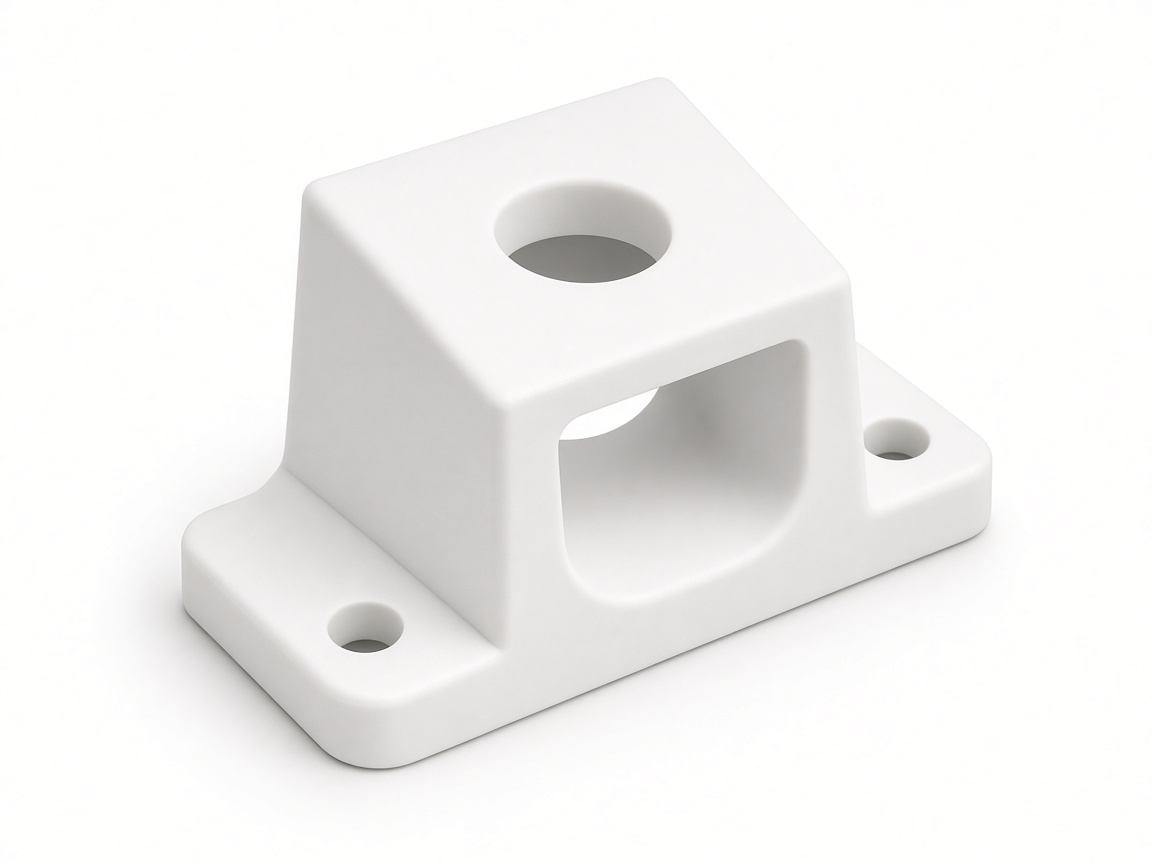
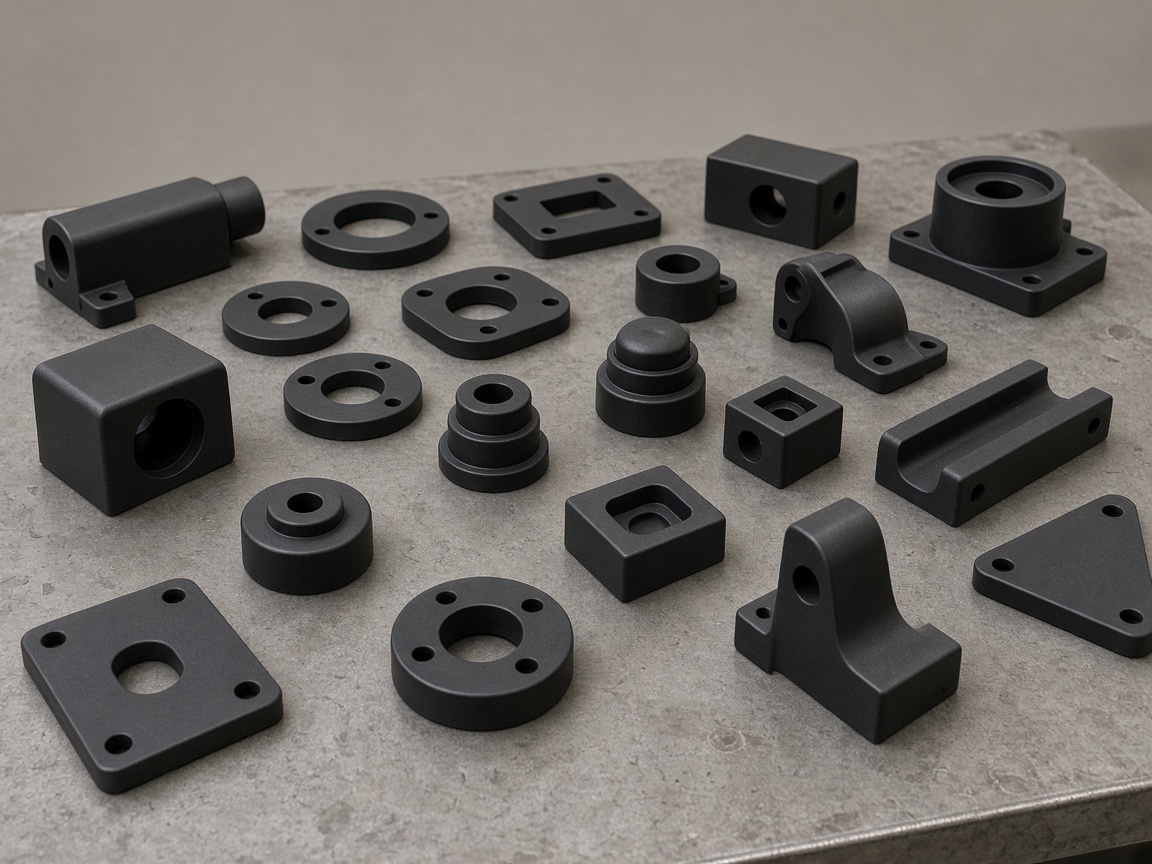
Кронштейн, клипса, крышка — одна геометрия и понятная посадка.
Подробнее -
Корпуса
Пара половинок с бобышкой, окном и стыком, который проверяют вместе.
Подробнее -
Серии
Десятки и сотни одинаковых штук, пока силикон ещё отдаёт циклы.
Подробнее -
Формы
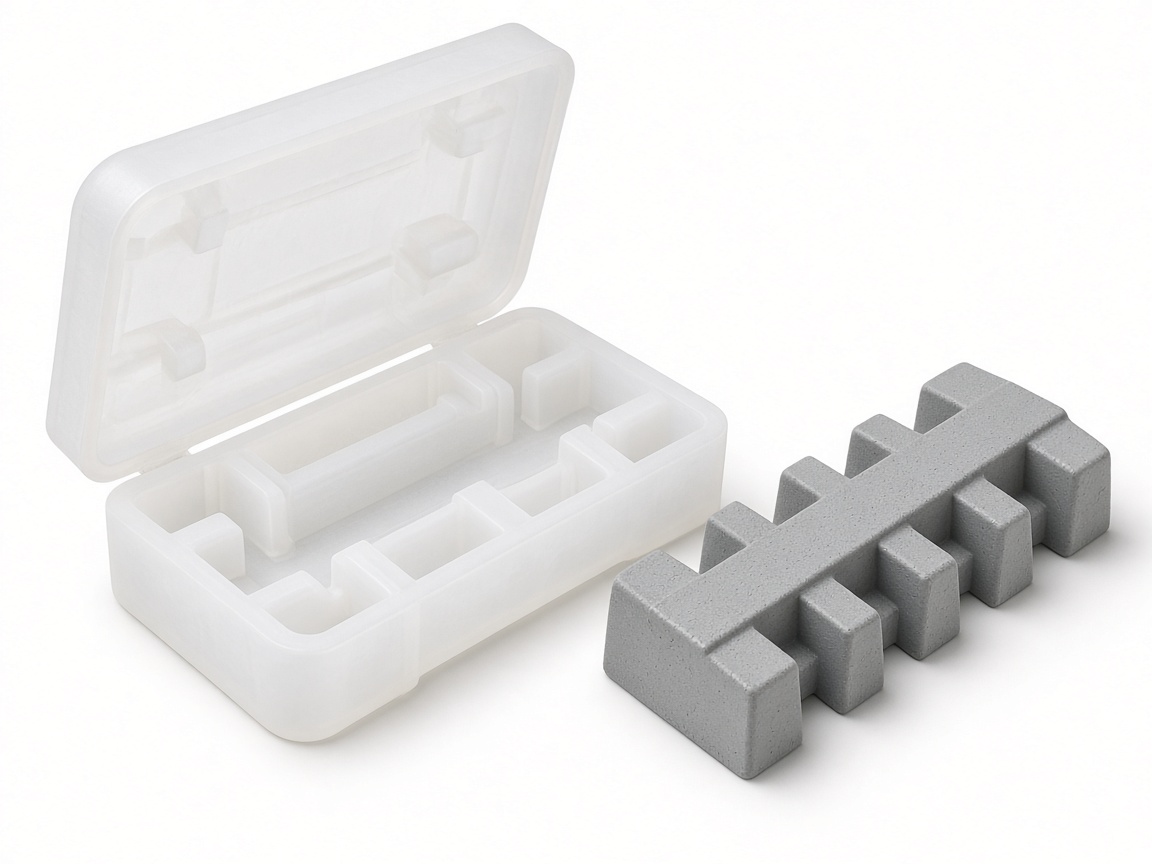
Оснастка с разъёмом и литником. Можно забрать или оставить в цехе.
Подробнее
Масштаб
- 1,8 млндеталей сдано
- 9 тыс.постоянных заказчиков
- 11 летодин цех
- 18городов отгрузки
- 3способа производства
Заявка на литьё
Как льют пластик в силиконовую форму
Литьё в силикон закрывает короткую серию, когда печатать каждую штуку уже долго, а стальная пресс-форма ещё не окупается. Мастер-модель делают в цехе или принимают готовую. С неё снимают силикон, и в полость заливают полиуретан. Одна форма живёт ограниченное число циклов: обычно несколько десятков, реже около сотни, если геометрия простая и съём аккуратный. Это число пишут в смете до старта, а не после того, как форма порвалась на двадцатой детали.
Цена складывается не из «кнопки залить». В неё входят доводка мастера, объём силикона, марка смолы, литники, облой и то, сколько рук нужно, чтобы вынуть деталь без задира. Крупная тонкостенная крышка может стоить дороже маленького кронштейна, хотя весит меньше: воздух в форме и риск пузыря важнее массы. Поэтому в заявке просят габарит, толщину стенки и тираж, а не одну фразу «как на фото».
Нордформ держит заливку в том же цехе, где печатают мастер. Файл не уезжает к чужому подрядчику на неделю. Если стенка тоньше, чем держит смола, это говорят до снятия формы. Если поднутрение не вынется из силикона, мастер правят или режут форму на больше частей. Оба решения видны в сроке.
Как проходит заливка
Сначала смотрят модель. Стенки, посадки, резьбы и места, где деталь будет краситься, отмечают до печати мастера. Мастер печатают нитью или смолой и доводят ту поверхность, которую увидит покупатель: силикон копирует и слой, и царапину. Шлифовка мастера дешевле, чем полировка каждой отливки.
Дальше ставят литники и выпоры. Смола должна дойти до тонкого ребра и вытеснить воздух. Форму заливают силиконом в опалубке, ждут полимеризации и разрезают так, чтобы половинки сходились без ступеньки. Первую отливку сравнивают с мастером: размер, облой, пузырь у стенки. Если посадка уехала, правят мастер или литник, а не молча отгружают партию.
Серия идёт циклами. Смешали, залили, выдержали, сняли облой. Цвет и твёрдость держат в одной марке на всю партию, чтобы двадцатая штука не отличалась от третьей. Вкладыши — гайки, втулки, контакты — ставят в форму до заливки, если это оговорено. После съёма их уже не «додумать».
Отгрузка включает остаток ресурса формы, если заказчик хочет долить позже. Форму хранят ограниченное время и только по договорённости: силикон стареет, и обещание «форма вечная» здесь не дают. В ящике едут детали, а не обещание идеальной оптики без полировки.
Когда партия уже не для принтера
Печать выгоднее, пока штук мало и чертёж ещё гуляет. Каждый новый файл на принтере почти бесплатен. Литьё начинает иметь смысл, когда одинаковых деталей десятки и поверхность должна быть глаже слоя. Тогда стоимость формы делится на тираж, а время станка освобождается для других заказов.
Ориентир простой. Пять корпусов с разной посадкой — это печать. Пятьдесят одинаковых крышек с одной посадкой — уже разговор про форму. Двести штук считают вместе с ресурсом силикона: возможно, понадобится вторая форма, и это лучше увидеть в смете, чем на сотом цикле.
Литьё не заменяет пресс-форму на тысячи штук. Силикон не держит давление термопластавтомата и не даёт копеечную себестоимость крышки для полки магазина. Оно закрывает промежуток: пилот, выставка, ремонт парка, короткая серия прибора, пока сталь ещё рано резать.
Имеет смысл и тогда, когда нужна резина, а не жёсткий пластик. Гибкий полиуретан в силиконе повторяет бампер и прокладку ровнее, чем мягкая нить на столе. Жёсткая смола закрывает кронштейн, который должен сесть на винт без слоёв на посадочной плоскости.
Чем отличаются три группы смол
Прозрачные марки работают как стекло только после шлифовки и полировки. Сразу из формы деталь чаще мутная: так копируется мастер и так ведёт себя смола. Колпак, окно, рассеиватель света — их зона. Удар и резьба под нагрузкой — нет. Толстая прозрачная стенка желтеет на солнце быстрее, чем кажется по образцу на столе.
Жёсткие марки ближе к конструкционному пластику. Они держат бобышку, защёлку и кромку корпуса. Твёрдость и теплостойкость зависят от марки: бытовой полиуретан не заменяет деталь под капотом. В заявке лучше назвать температуру и удар, чем просить «как ABS» без цифры.
Эластичные марки задают твёрдость по Шору. Прокладка, демпфер, хват и мягкий бампер живут здесь. Резьба и тонкий жёсткий крючок — нет: эластомер ползёт под постоянной нагрузкой. Цвет у гибких марок ограниченнее, чем у жёстких, и это говорят до заливки, а не когда партия уже серая вместо чёрной.
Смешивать группы в одной форме нельзя. Прозрачный колпак и мягкий бампер — две формы или две заливки с разной оснасткой. Если в изделии есть и то и другое, в заявке пишут два тиража. Калькулятор на сайте даёт вилку по объёму, но не заменяет просмотр стенки и поднутрения.
'''Отзывы
Анна К., Ладога
Крышки сели без подгонки
Короткую серию крышек отлили в одной форме. Посадка на ящик совпала с образцом, кромку только сняли ножом на месте. Срок уложился в названную неделю.
Илья С., Каменск
Корпуса одной твёрдости
Двадцать четыре корпуса пришли без разброса по цвету. Босс под винт сел с первого раза, форму после партии нам отдали вместе с остатком циклов.
Марина В., Речной
Бамперы не дубеют на столе
Нужна была короткая серия мягких бамперов. Силикон сняли с мастер-модели, тридцать штук пришли одним ящиком и гнутся так же, как согласованный образец.