Печать нитью для крепежа и корпусов
В этом цехе расплавленный пруток сразу ложится слоями и держит кронштейн или кожух без оснастки и без обещания зеркальной кожи.
Что это за процесс
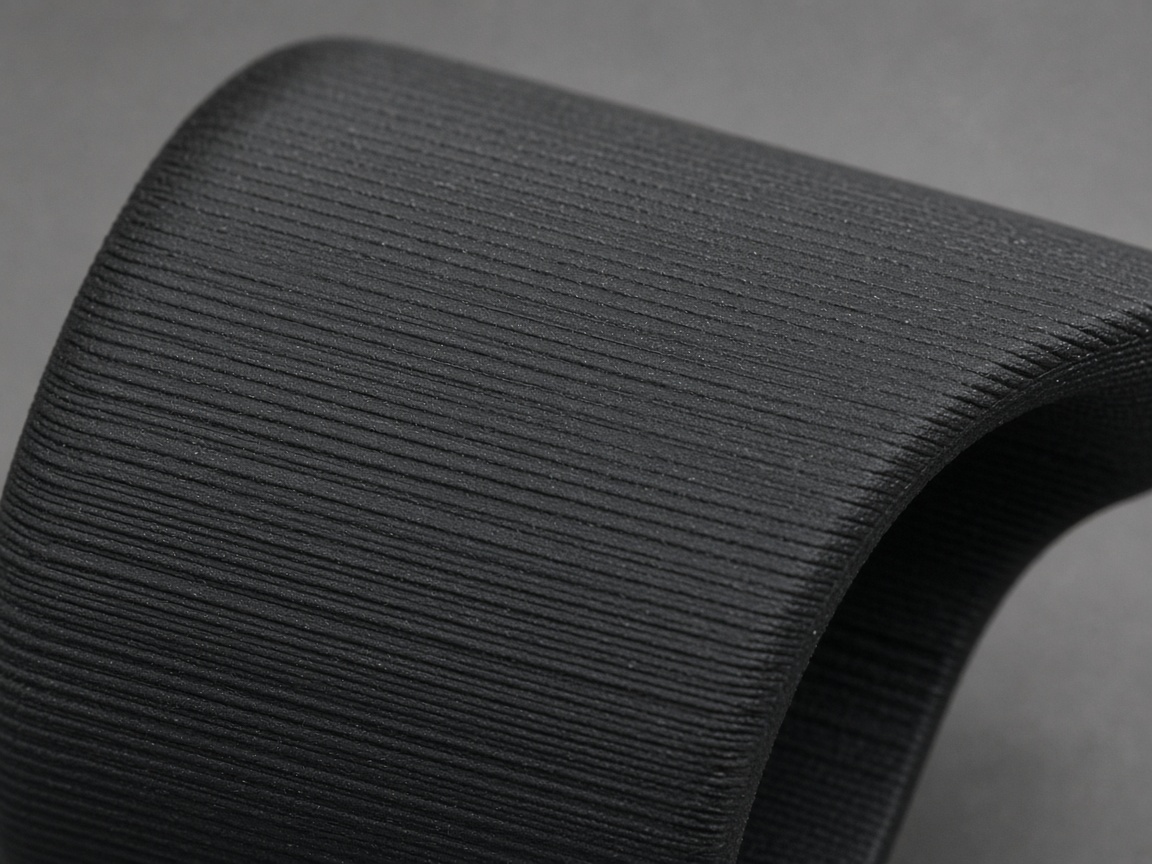
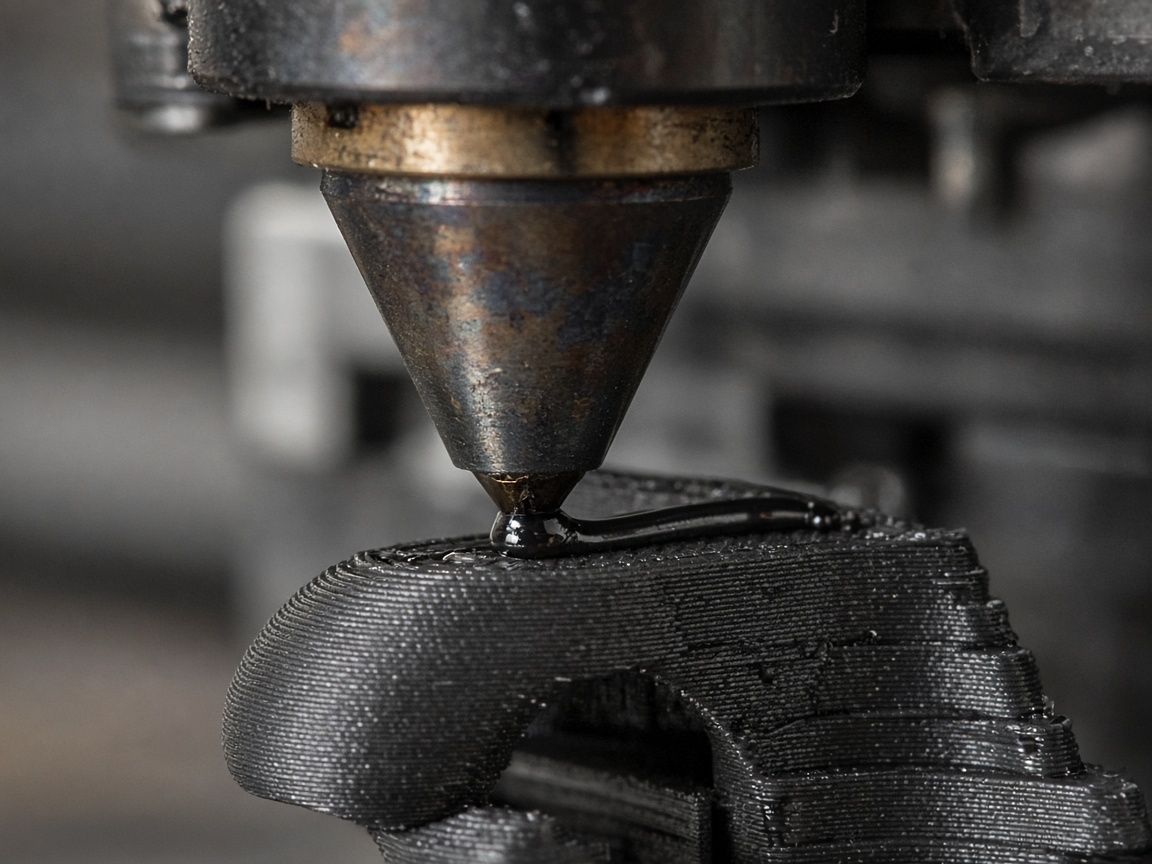
Печать нитью — это когда расплавленный пруток ложится дорожкой, остывает и держит следующую дорожку. Сопло повторяет контур детали, затем заполняет середину, затем поднимается на толщину слоя. Никакого луча и никакой ванны: только тепло, пластик и стол. Слой виден на боковой грани, и это след процесса, а не случайная царапина.
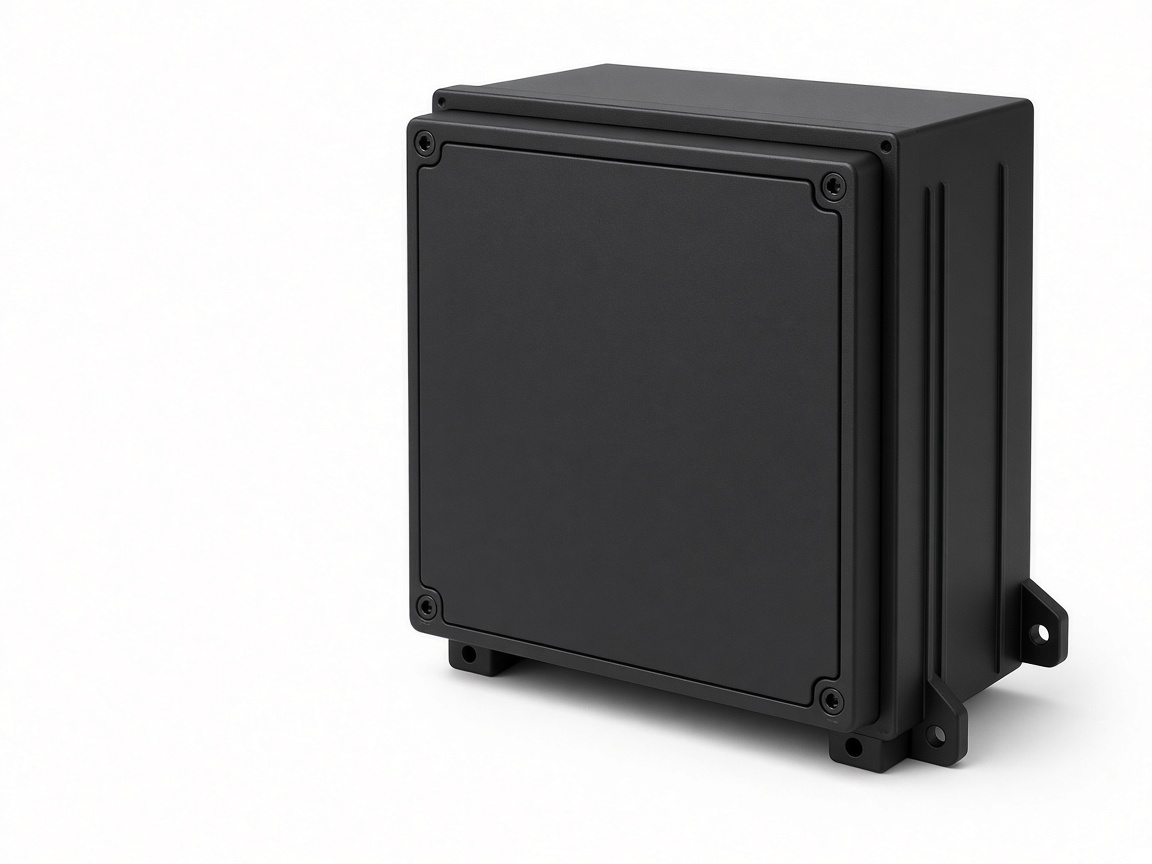
Так делают то, что должны крутить и собирать: корпус, кронштейн, клипсу, шестерню. Слои остаются видны, и это не брак, если в заявке не просили шлифовку. Прочность вдоль нити выше, чем поперёк слоёв, поэтому ориентацию выбирают до запуска, а не когда деталь уже треснула в руке. Опоры ставят только под то, что сопло не удержит в воздухе.
Стенку тоньше миллиметра для бытового пластика не обещаем. Отверстие с экрана выходит чуть уже, наружный размер — чуть шире, и это зависит от марки. Первую штуку, если есть ответная деталь, смотрим до серии. Файл нужен сеткой: нарезанный под чужой станок код не берём, режем сами, под свой стол и свою катушку.
Если кромка должна быть зеркальной или ребро тоньше слоя, это уже смола, и мы так и скажем до сметы. Калькулятор рядом даёт вилку по габариту, без опор и без срочности. Точную сумму называем по файлу, когда видно заполнение, нависания и сколько штук реально влезает в смену.
Как ведут нить от файла до ящика
Печать нитью складывает деталь из расплавленного прутка. Сопло ведёт наружный контур, потом внутренние стенки, потом заполнение, и только затем поднимается на следующий слой. Пока пластик горячий, слои схватываются. Если стенка тонкая, а скорость высокая, шов не успевает, и деталь расходится по горизонтали. Поэтому толщину стенки называем до запуска, а не после трещины на столе приёмки.
Станок здесь обычный настольный, без чужого имени на кожухе. Катушка стоит рядом, пруток идёт в нагретый блок, стол держит первый слой. Температуру не выносим в рекламу градусами «как у всех»: у каждой марки свой коридор, и его подбирают по первой детали, а не по табличке с упаковки. Если первый слой не лёг, партию не продолжают.
Нить берём ту, что лежит на своём складе: бытовой жёсткий пластик, марки с меньшей усадкой, гибкий пруток и конструкционные, включая нейлон. Выбор — по теплу, удару и тому, увидит ли поверхность покупатель. Если деталь живёт в жаре или на улице, бытовой декоративный пруток не предлагаем, даже если он дешевле в грамме. Цвет есть не у каждой марки, и это говорят сразу.
Нить уместна, когда нужна посадка, крепёж, кожух или клипса, а зеркальная кожа не обязательна. Слои можно оставить как есть или снять шлифовкой, если грань лицевая. Для тонкой решётки, ювелирной кромки и прозрачной детали «как стекло» нить проигрывает смоле. Это говорим сразу, до сметы, а не когда катушка уже кончилась на неподходящей задаче.
Литьё в форму выигрывает, когда одинаковых штук уже десятки и чертёж замер. Пока геометрию ещё правят, печать дешевле оснастки: нет силикона и нет мастер-модели под тираж. Как только партия становится сотнями одинаковых крышек, считаем вместе с формой, а не уговариваем печатать вечно. Переход не обида, а другая экономика смены.
Стенку для бытового пластика держим обычно от одного–полутора миллиметров, если деталь не несёт удар. Тоньше — только после пробного куска, и не на всей серии сразу. Ребро лучше толще стенки, а не наоборот: тонкое ребро на толстой полке отрывается по слою. Острые внутренние углы скругляем, иначе трещина идёт от угла при первой же сборке.
Заполнение не обязано быть сплошным. Для кожуха хватает редкой решётки, для кронштейна — плотнее, вдоль усилия. Сплошное тело дольше печатается и тяжелее, но не всегда прочнее по слоям: прочность по вертикали всё равно слабее, чем вдоль нити. Это объясняем, если просят «залить на сто процентов» без причины, только чтобы цифра выглядела серьёзнее.
Ориентация решает, где деталь сломается. Слои — как страницы книги: удар поперёк страниц отрывает их друг от друга. Крюк, который тянут вверх, кладём так, чтобы нить шла вдоль крюка, даже если тогда нужны опоры. Красота боковой грани иногда уступает прочности. В смете это видно как лишние опоры, а не как каприз оператора на смене.
Опоры ставим под нависание, которое сопло не удержит в воздухе. После печати их срезают, и на этом месте остаётся более грубая кожа. Если эта грань посадочная или лицевая, деталь поворачивают, пока опора не уйдёт на скрытую сторону. Полностью без опор бывает не всегда: длинный козырёк без подпорки провиснет, и это уже брак, а не «фактура».
Посадка «вал–отверстие» с экрана не переносится один в один. Отверстие выходит чуть уже, наружный размер — чуть больше, усадка зависит от марки и от того, как деталь остыла на столе. Для крышки, которая должна сесть на существующий ящик, закладываем зазор и проверяем первой штукой. Резьбу мелкого шага нитью лучше не обещать: её дорезают или ставят втулку.
Закладные гайки и втулки возможны, если в модели есть колодец под них. Вплавлять гайку в уже готовую деталь «на глаз» не берёмся без образца. Отверстие под саморез тоже лучше заложить в файле, а не сверлить стол после отгрузки. Если колодец забудет заказчик, мы его предложим до нарезки, а не после партии, которую уже нельзя собрать.
Доводка — это не «включено молча» в грамм. Снятие опор, лёгкая зачистка кромки и проверка посадки входят в обычный цикл, если так написано в ответе. Шлифовка до ровной кожи, покраска и подгонка под чужой узел — отдельные строки. Если их нет в заявке, в коробке будет деталь со слоями, чистая, но не выставочная. Это лучше сюрприза на приёмке.
Файл ждём сеткой или нейтральным обменом, из которого сетку можно собрать без чужой программы. Битую сетку, открытые края и стенки нулевой толщины возвращаем с пометкой, а не чиним молча и не печатаем. Мелкий ремонт геометрии делаем, если он не меняет посадку. Крупную переделку отдаём в моделирование и называем её отдельной работой, со своим сроком.
Перед запуском смотрим, где деталь ляжет на стол, не упрётся ли она в габарит и не потребует ли склейки из кусков. Крупное тело режем на части только с согласия: шов склейки — это уже другая прочность и другой вид кромки. Если кусок не влезает, говорим до старта, а не когда половина уже лежит на столе и ждёт вторую половину.
Срок съедает не скорость сопла, а очередь доводки и то, свободен ли нужный материал. Одна небольшая деталь часто уходит за день-два, если нет шлифовки и катушка на полке. Серия одинаковых штук идёт параллельно на нескольких столах, но проверка каждой штуки всё равно занимает смену. Срочность без отдельной договорённости не обещаем и не рисуем в вилке.
Цена пляшет от грамма, марки и доводки, плюс минимальный заказ, чтобы не запускать станок ради крошки. Калькулятор на сайте даёт вилку по простому телу: шар, коробка, цилиндр. Реальная деталь с опорами, заполнением и браком первой штуки почти всегда отличается от этой картинки. Поэтому вилку не ставим в договор и не называем её счётом.
Смола стоит в том же проходе, и мы не тащим в нить задачу, которой нить не подходит. Мелкая решётка, гладкая кожа, тонкий текст на грани — это ванна и засветка, потом промывка. Нить остаётся для того, что должны держать, крутить и собирать руками. Если сомнение есть, пришлите фото образца: процесс назовём раньше, чем грамм.
Что прислать, чтобы не переписываться впустую: модель, число штук, чем деталь нагружена, какая грань лицевая и нужен ли зазор под уже существующую ответную часть. Город отгрузки или самовывоз тоже экономит письмо. Без этого мы зададим те же вопросы и только потом назовём срок. Письмо на почту цеха заменяет форму, если файл не хочет прикрепляться.
Цвет партии стараемся держать одной катушкой. Смешивать два близких оттенка «на глаз» в одной серии не будем: на корпусах это видно при дневном свете. Если нужного цвета нет на полке, говорим, чем можно заменить, и не красим деталь молча, чтобы попасть в картинку. Краска, если она нужна, идёт отдельной строкой и отдельным днём.
Повторяемость короткой серии проверяем по первой и по последней штуке, а не по одной «красивой» из середины. Если стол сбился, останавливаем ряд, а не докладываем брак в ящик. Заказчик получает то, что село на ответную деталь, или письмо, что геометрия не сошлась. Молчаливой замены марки на более дешёвую не бывает.
Назовём вилку цены в ближайшие рабочие часы смены
Модель или эскиз с габаритами — и вилка по материалу, без обещания пяти минут.
Примеры работ
Все работы-
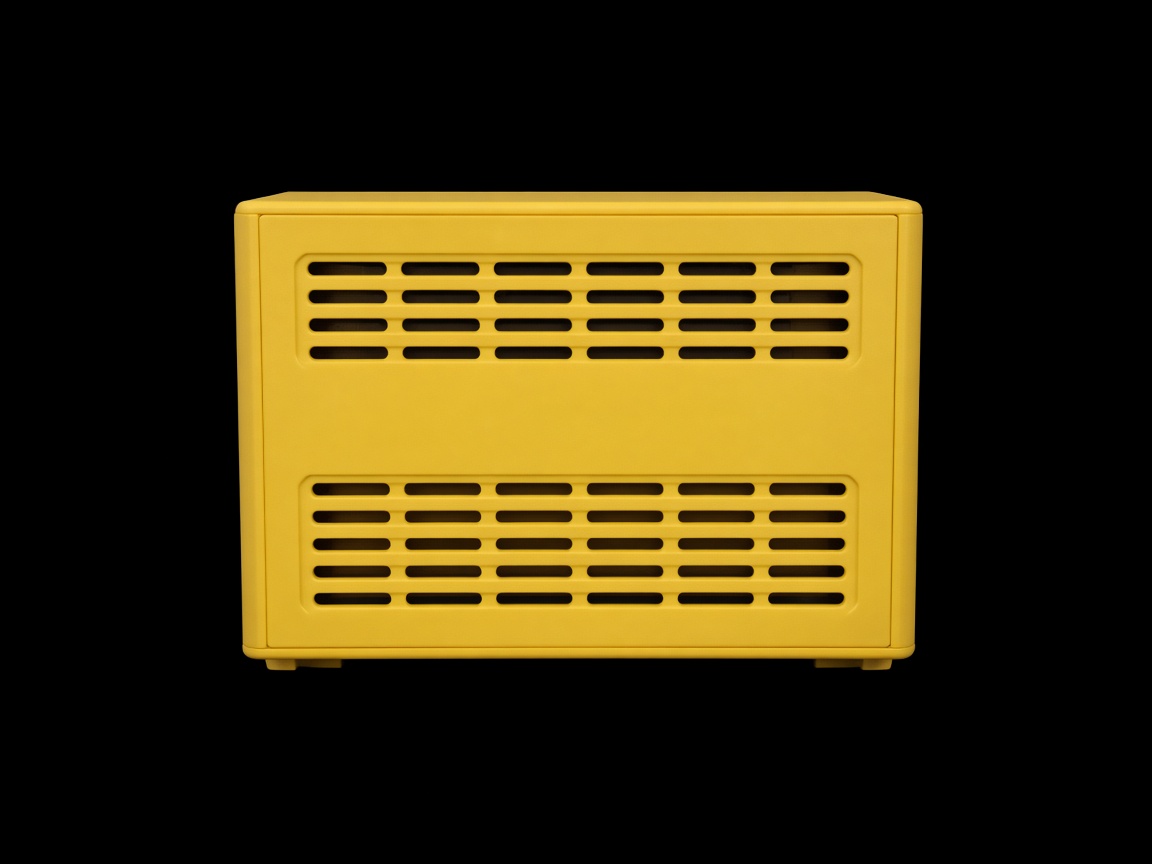
Кожух вентиляции
- Материал
- ABS
- Количество
- 40 шт
- Масса
- 180 г
- Срок
- 5 дней
-
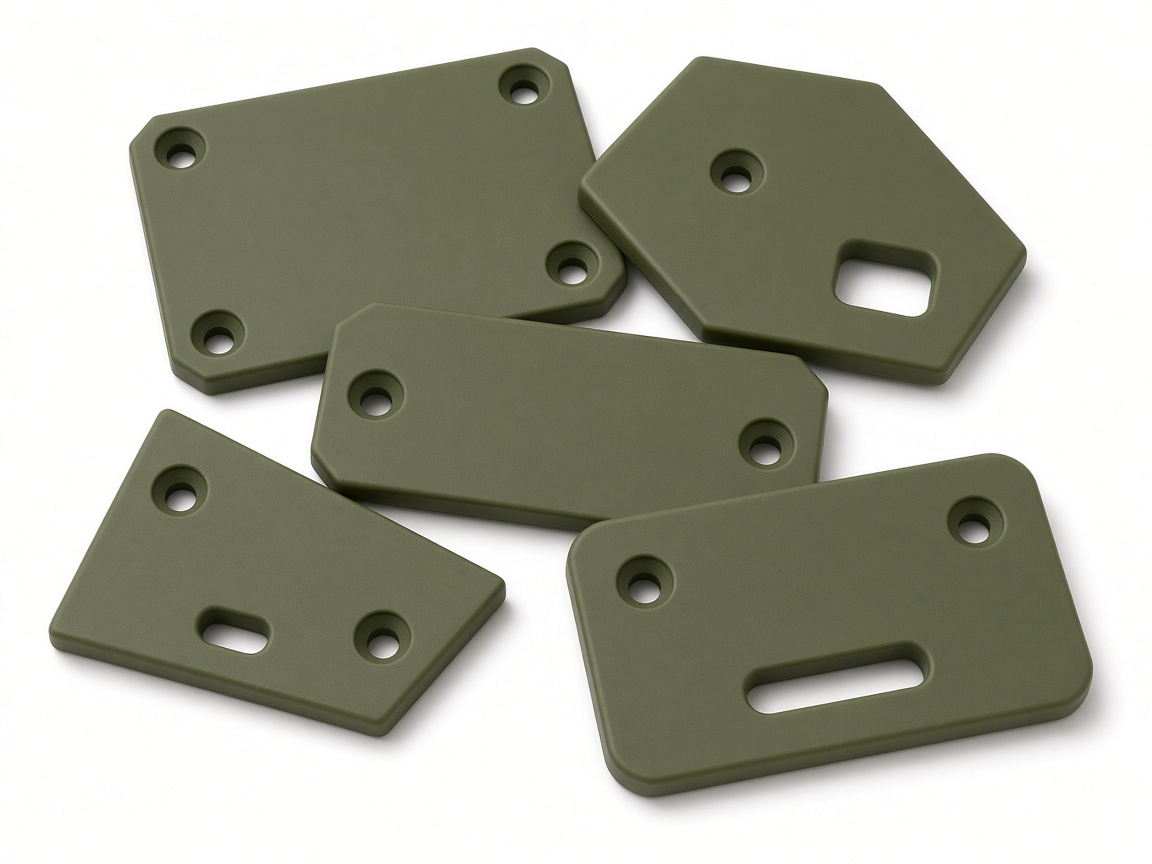
Панели облицовки
- Материал
- PETG
- Количество
- 12 шт
- Масса
- 90 г
- Срок
- 4 дня
-
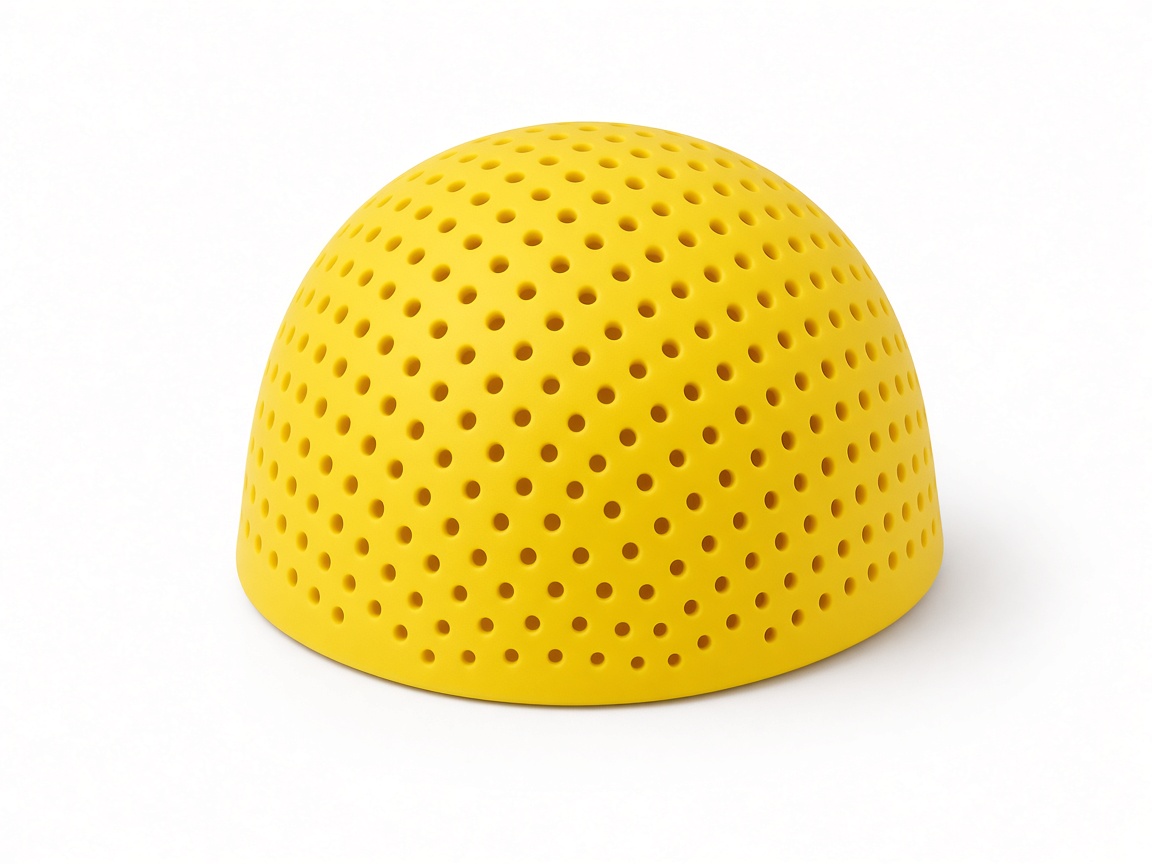
Перфорированная оболочка
- Материал
- PLA
- Количество
- 8 шт
- Масса
- 70 г
- Срок
- 3 дня
-
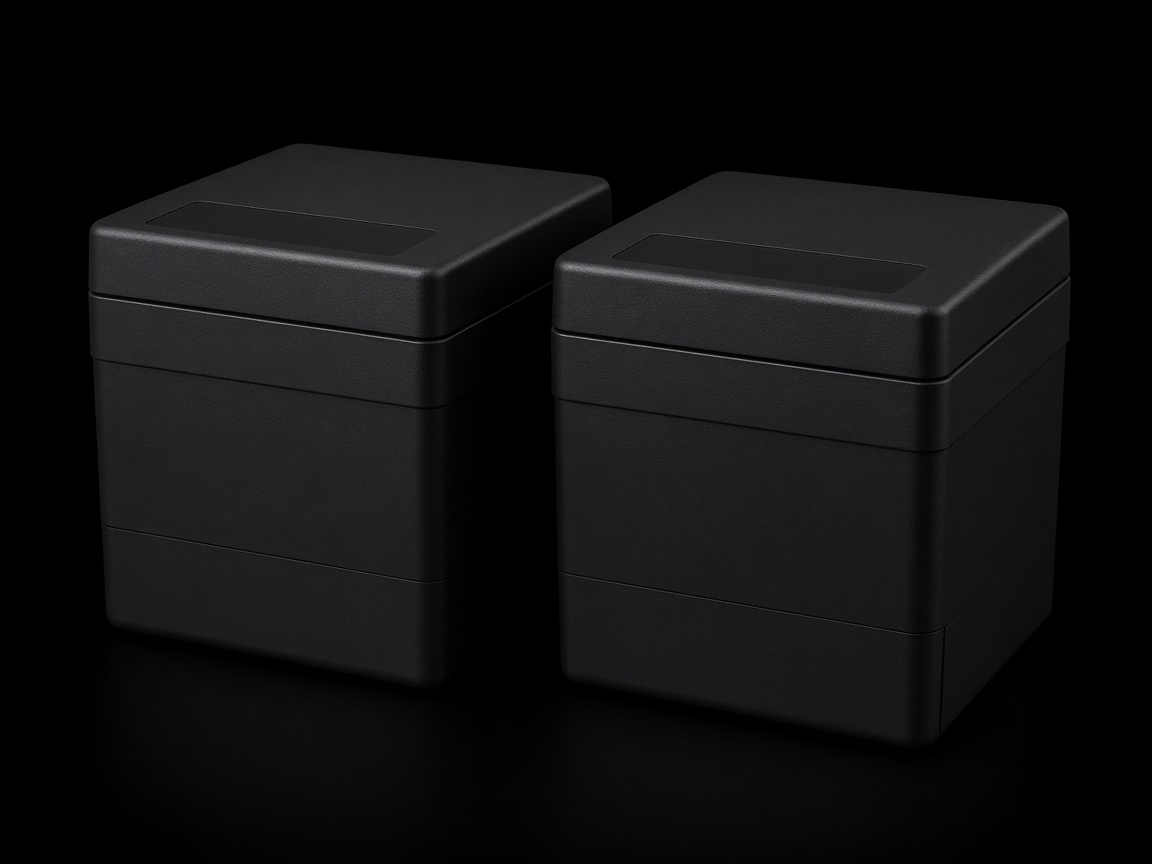
Пара корпусов
- Материал
- ABS
- Количество
- 120 шт
- Масса
- 210 г
- Срок
- 9 дней
-
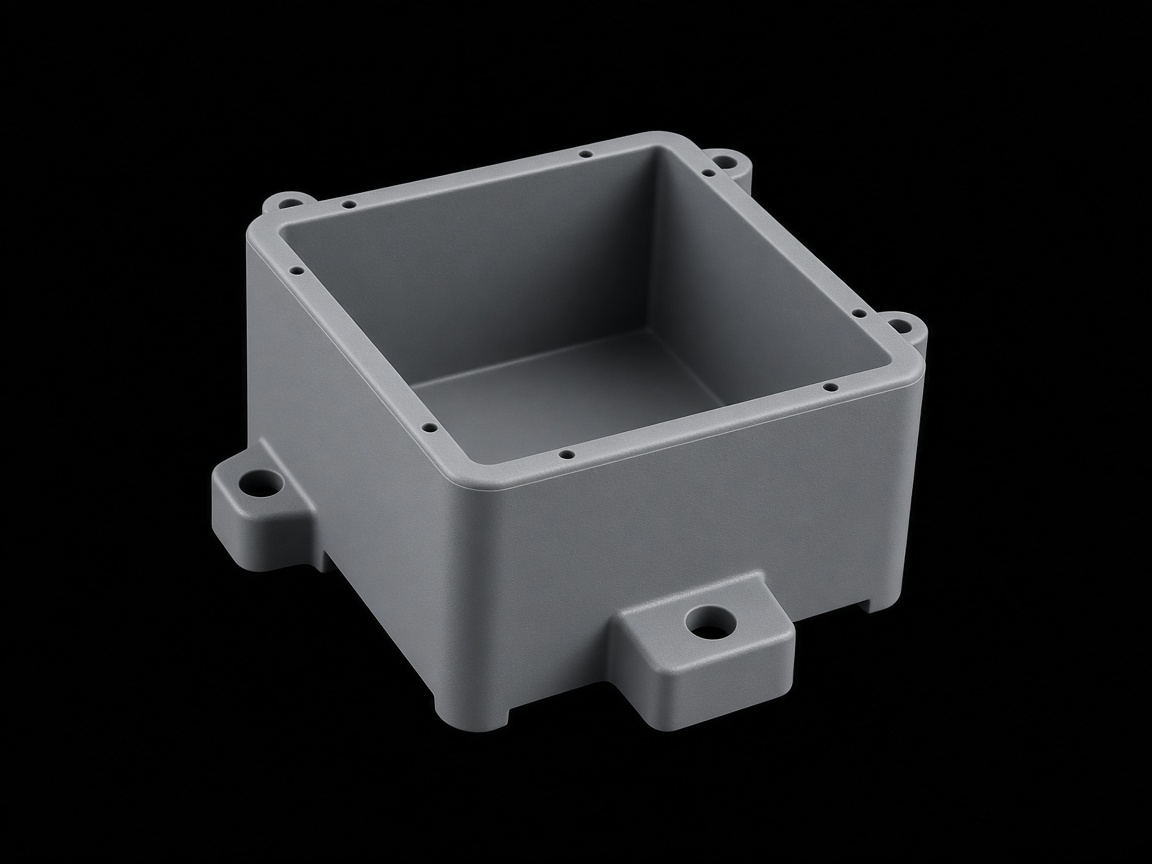
Открытый кожух
- Материал
- PETG
- Количество
- 6 шт
- Масса
- 150 г
- Срок
- 6 дней
-
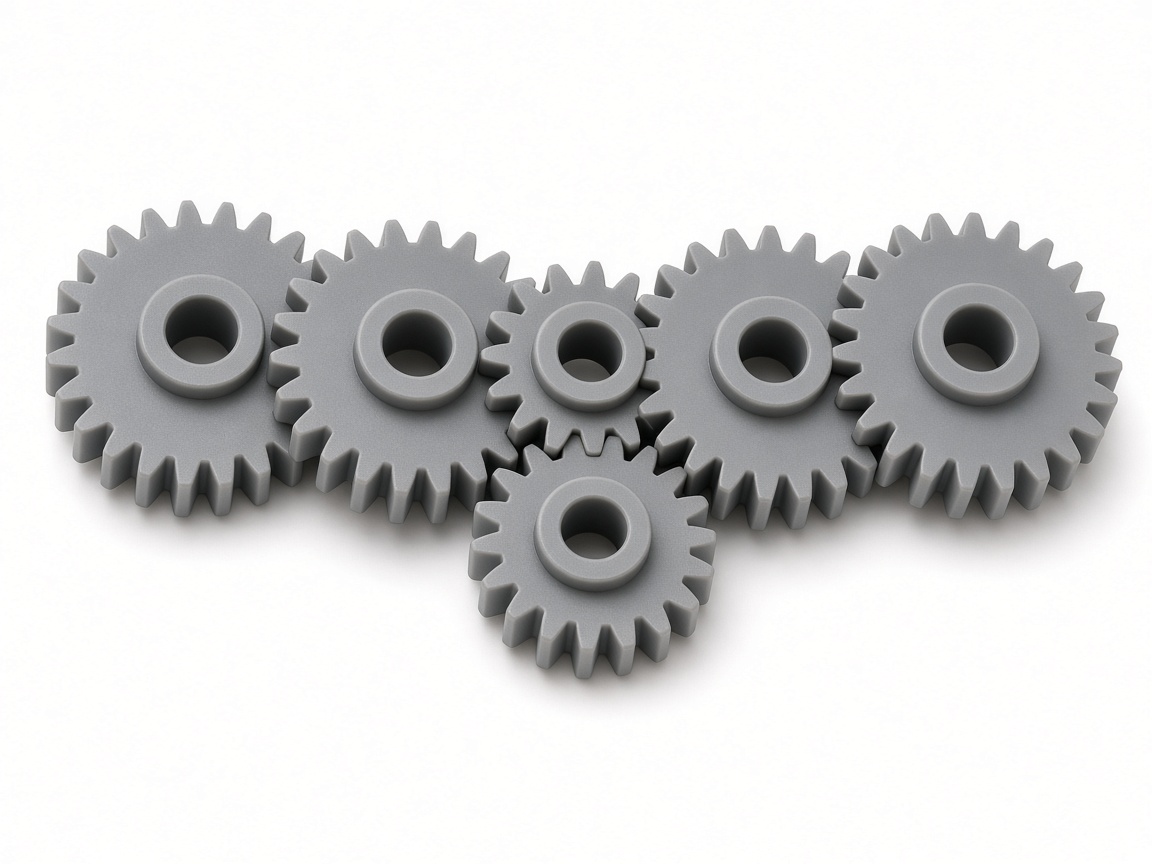
Набор шестерён
- Материал
- нейлон
- Количество
- 30 шт
- Масса
- 40 г
- Срок
- 4 дня
-
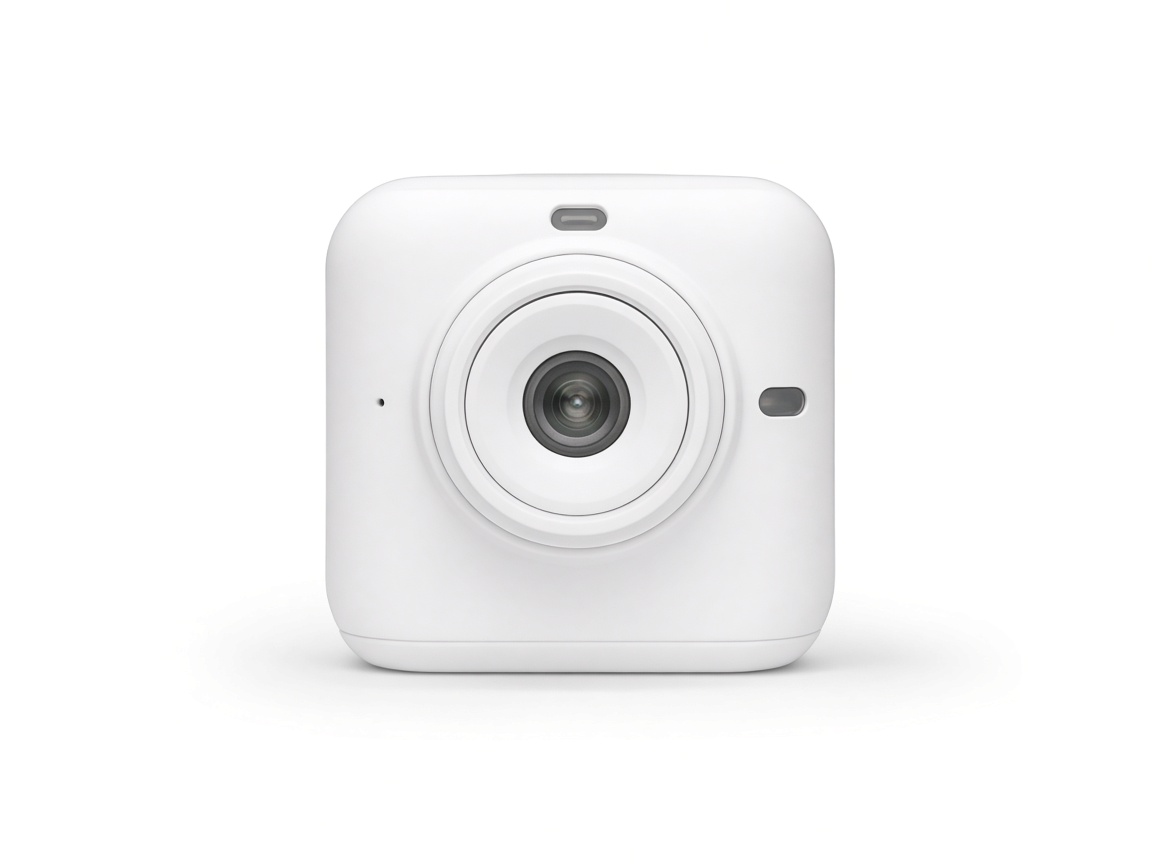
Корпус прибора
- Материал
- PLA
- Количество
- 15 шт
- Масса
- 95 г
- Срок
- 5 дней
-
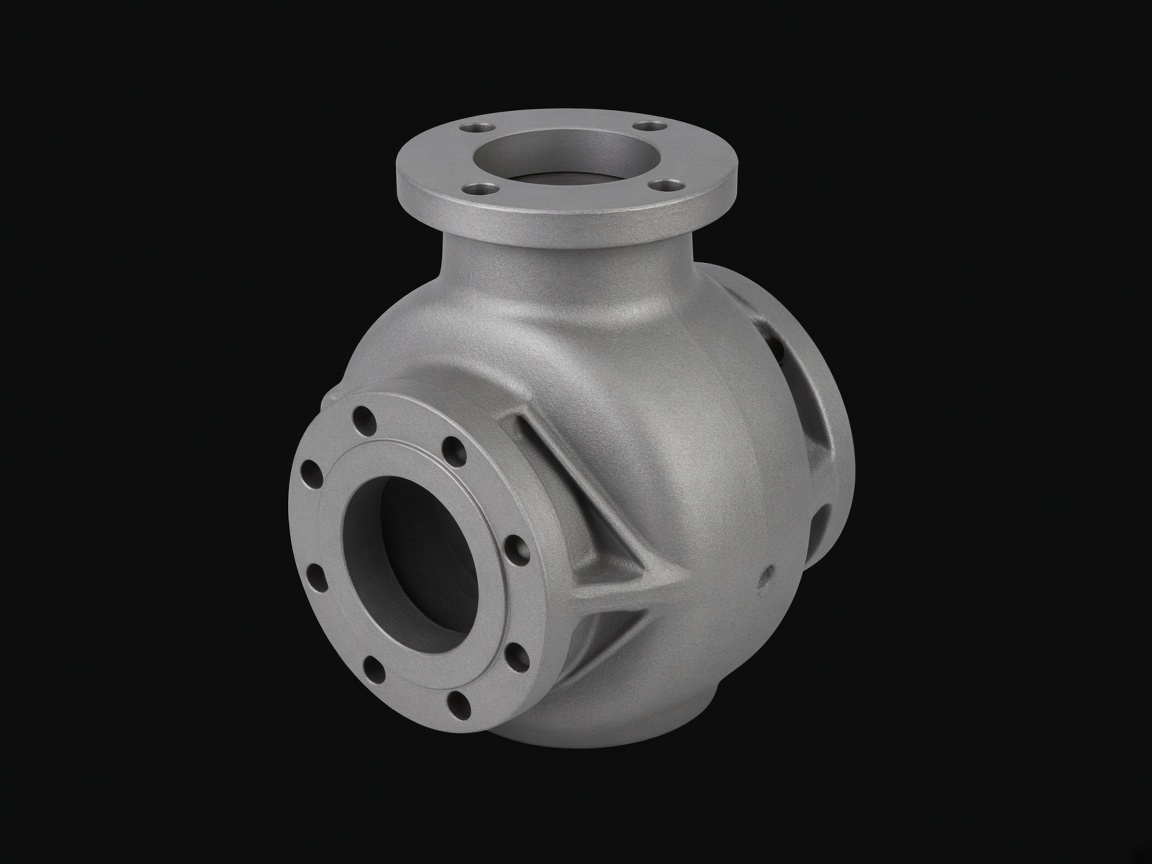
Корпус клапана
- Материал
- SBS
- Количество
- 4 шт
- Масса
- 320 г
- Срок
- 8 дней
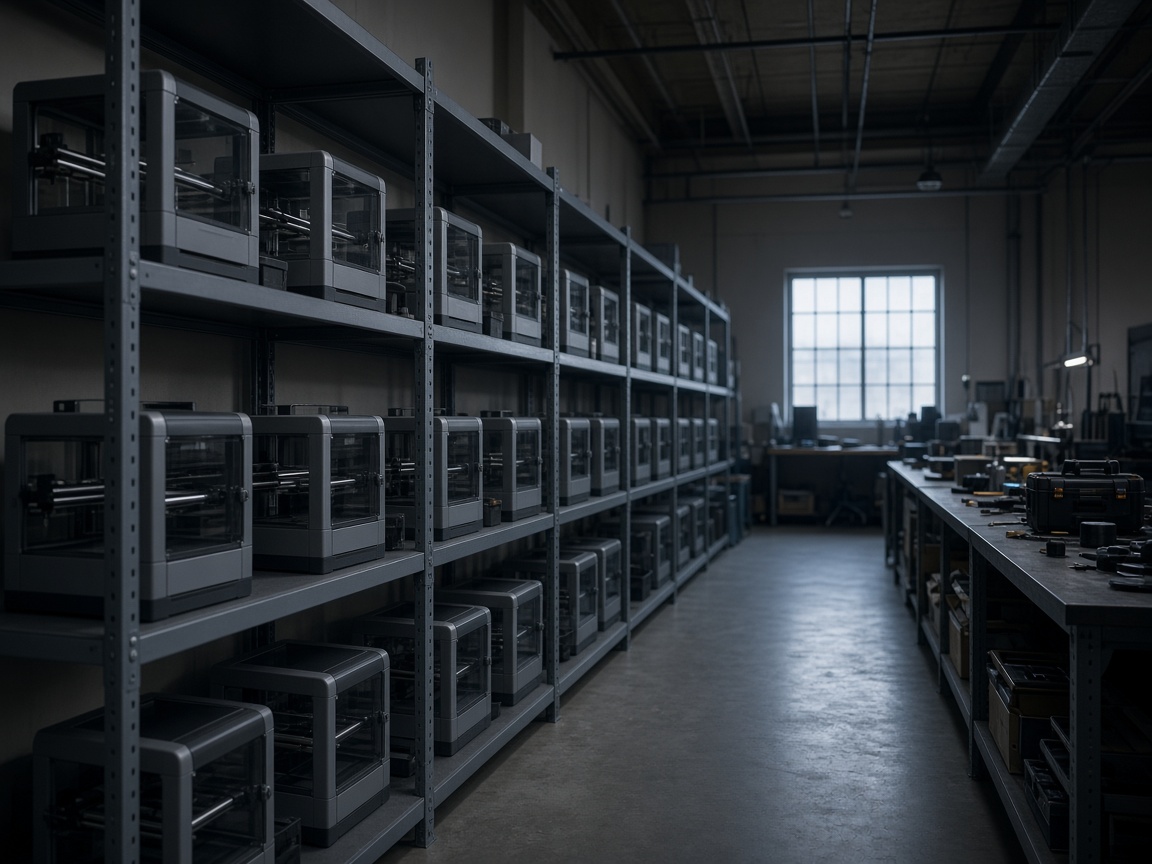
Цех в одном проходе
Стойки с машинами, стол доводки и полка коробок стоят в одном проходе. Катушки и ванны не ждут чужой склад. Первую деталь смотрят до того, как гнать остальные.
Масштаб
- 1,8 млндеталей сдано
- 9 тыс.постоянных заказчиков
- 11 летодин цех
- 18городов отгрузки
- 3способа производства
Заявка на расчёт
Отзывы
Анна К., Ладога
Крышки сели без подгонки
Заказали двадцать крышек на уже стоящий ящик. Посадки совпали с чертежом, кромку только слегка зачистили сами.
Илья С., Каменск
Шестерни не люфтят
Нейлоновый набор встал в редуктор с первого раза. Шум ниже, чем у предыдущей фрезерованной пары, которую меняли.
Марина В., Речной
Форму отлили за неделю
Нужна была короткая серия мягких бамперов. Силикон сняли с мастер-модели, тридцать штук пришли одним ящиком.