Износостойкие детали из нейлона
Зуб, втулка и башмак, которые трутся, а не стоят на полке.
Условия по нейлону
- 32–68 ₽/гвилка с учётом медленного режима
- от 2 днейсушка входит в срок
- от 2 200 ₽минимальный заказ
Влажную нить в срочную очередь не ставим: будет брак, не скорость.
Нейлон посчитаем после модуля или образца
Без ответной детали или чертежа зуб не запускаем «на глаз».
Примеры работ
Все работы-
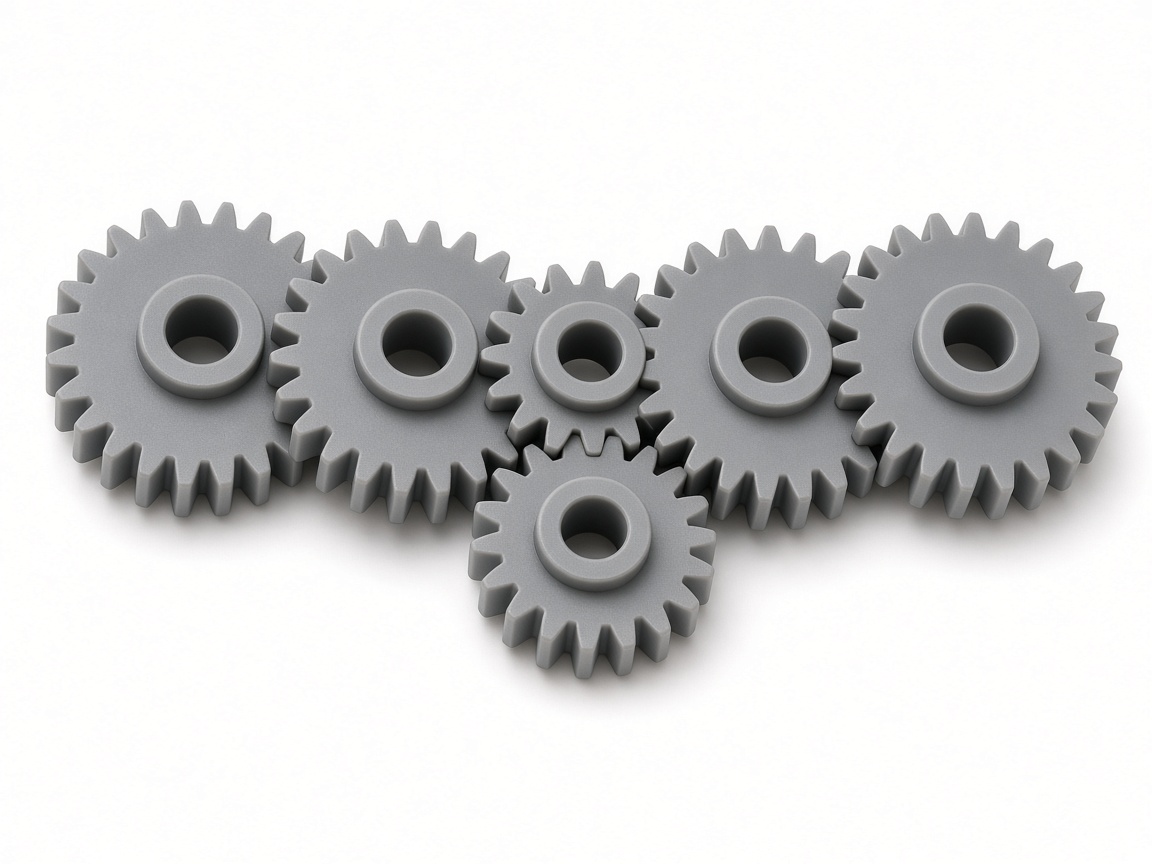
Набор шестерён
- Материал
- нейлон
- Количество
- 30 шт
- Масса
- 40 г
- Срок
- 5 дней
-
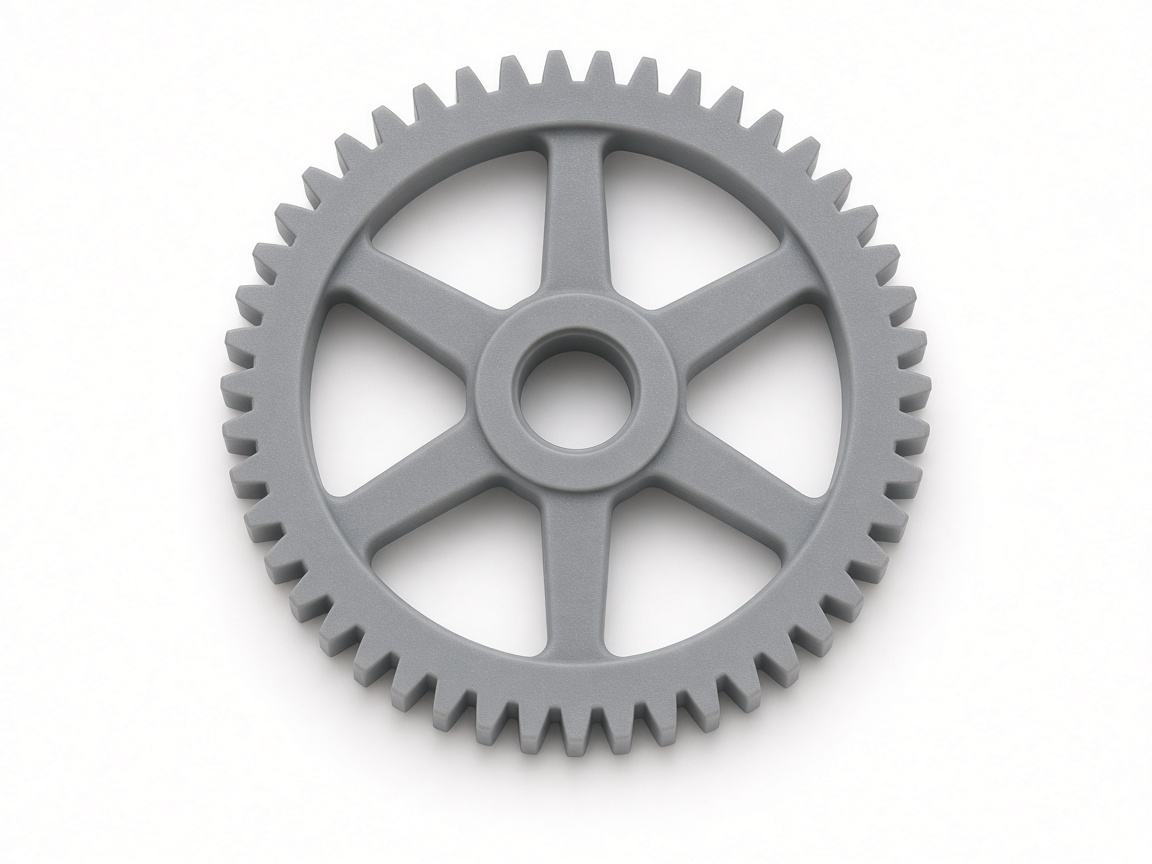
Промежуточное колесо
- Материал
- нейлон
- Количество
- 12 шт
- Масса
- 22 г
- Срок
- 3 дня
-
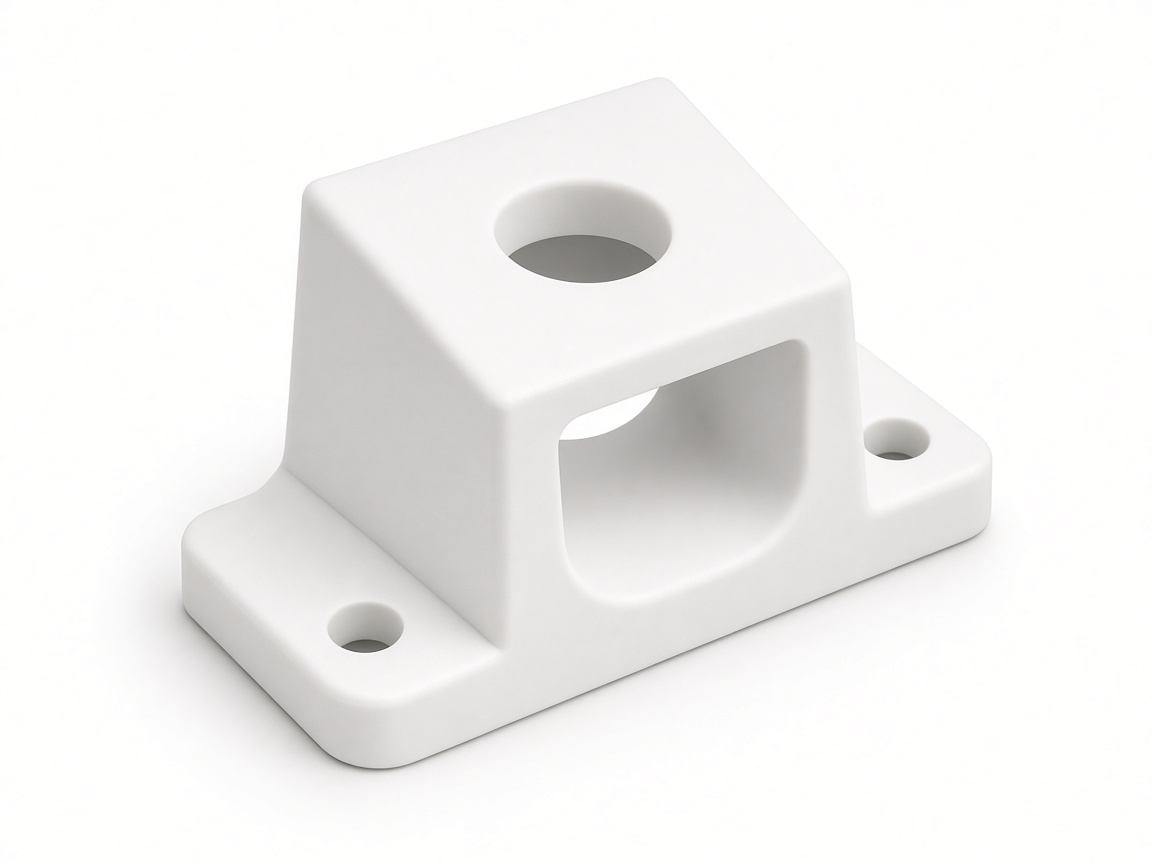
Башмак скольжения
- Материал
- нейлон
- Количество
- 20 шт
- Масса
- 35 г
- Срок
- 4 дня
-
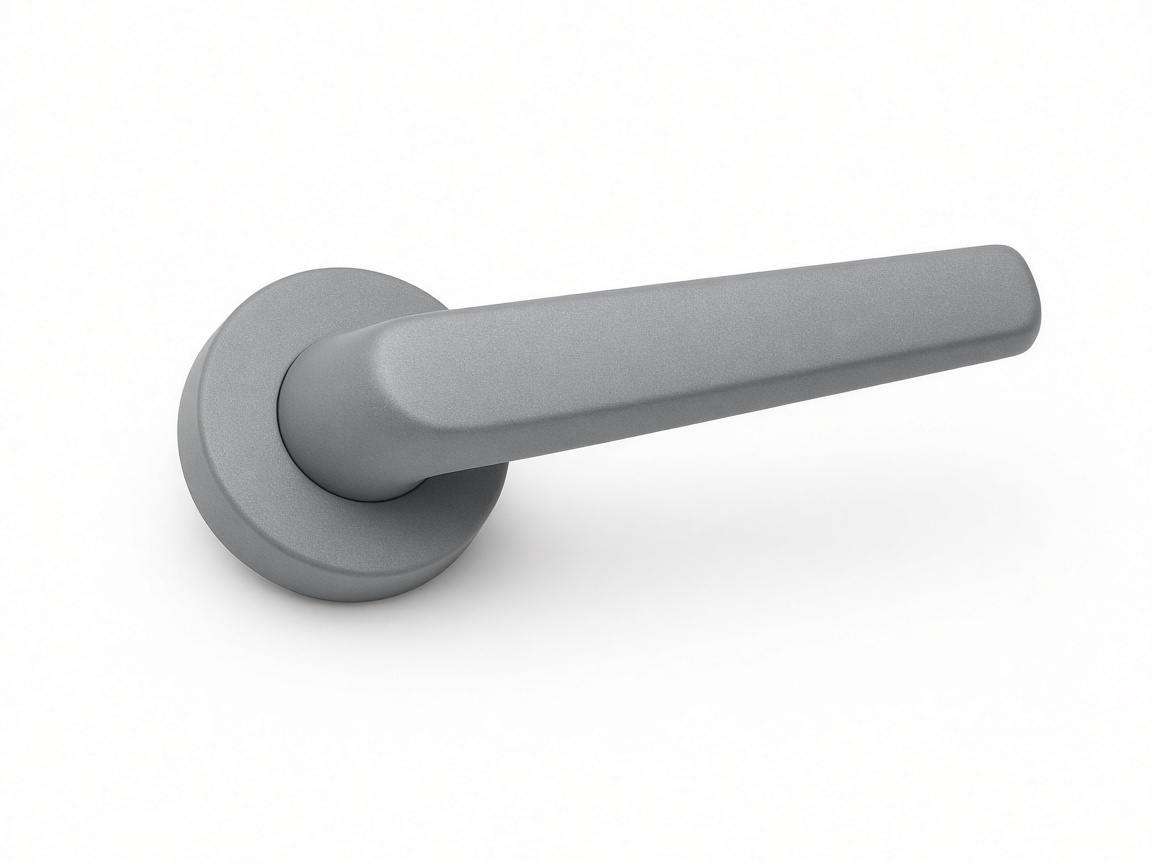
Втулка рычага
- Материал
- нейлон
- Количество
- 40 шт
- Масса
- 18 г
- Срок
- 4 дня
-
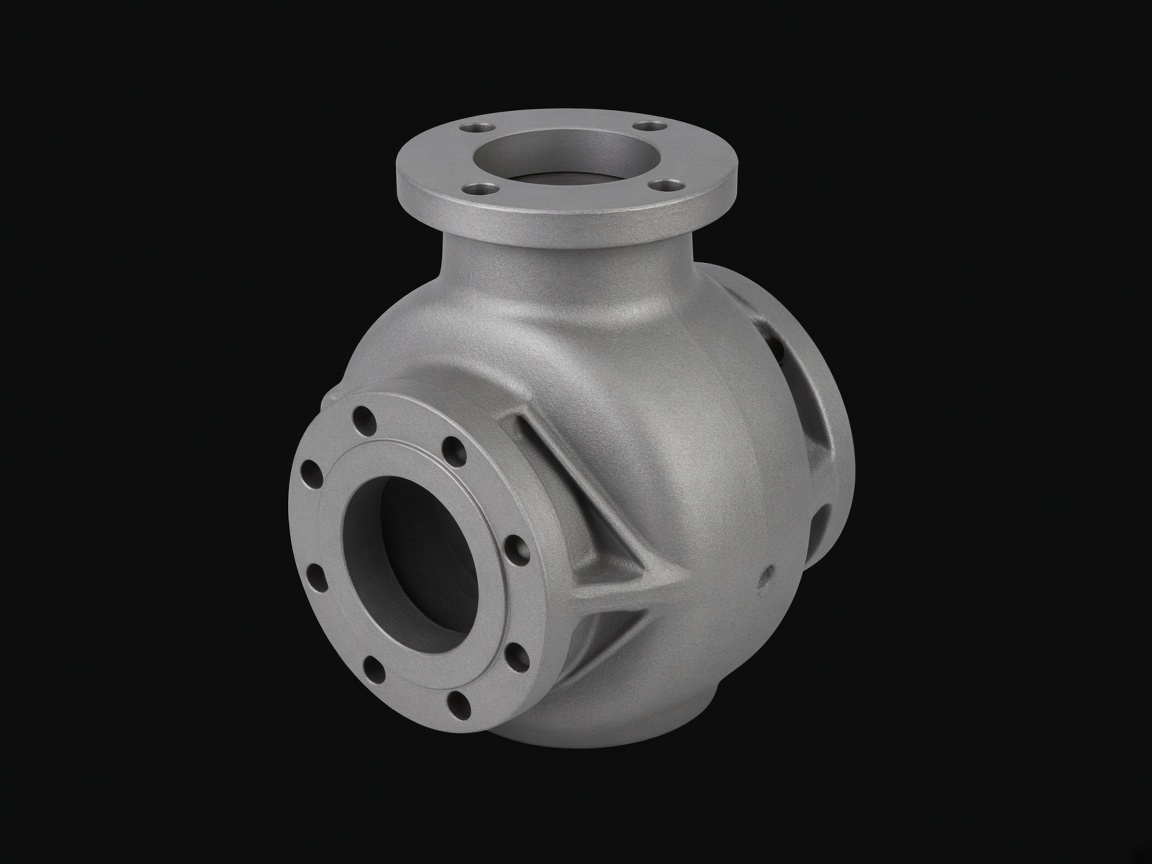
Направляющая
- Материал
- нейлон
- Количество
- 8 шт
- Масса
- 90 г
- Срок
- 6 дней
-
Петля с износом
- Материал
- нейлон
- Количество
- 15 шт
- Масса
- 28 г
- Срок
- 4 дня
-
Ролик подачи
- Материал
- нейлон
- Количество
- 10 шт
- Масса
- 45 г
- Срок
- 4 дня
-
Корпус с нейлоновыми втулками
- Материал
- нейлон
- Количество
- 6 шт
- Масса
- 150 г
- Срок
- 7 дней
Цех
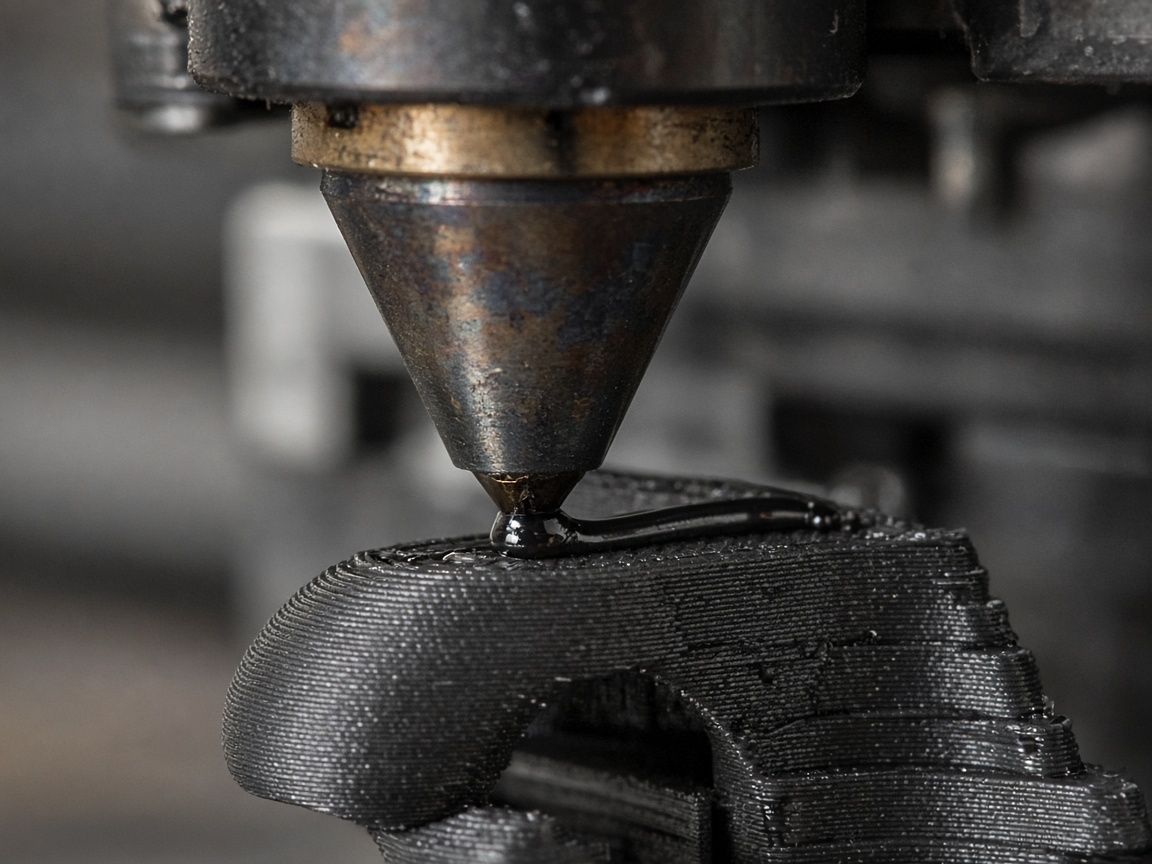
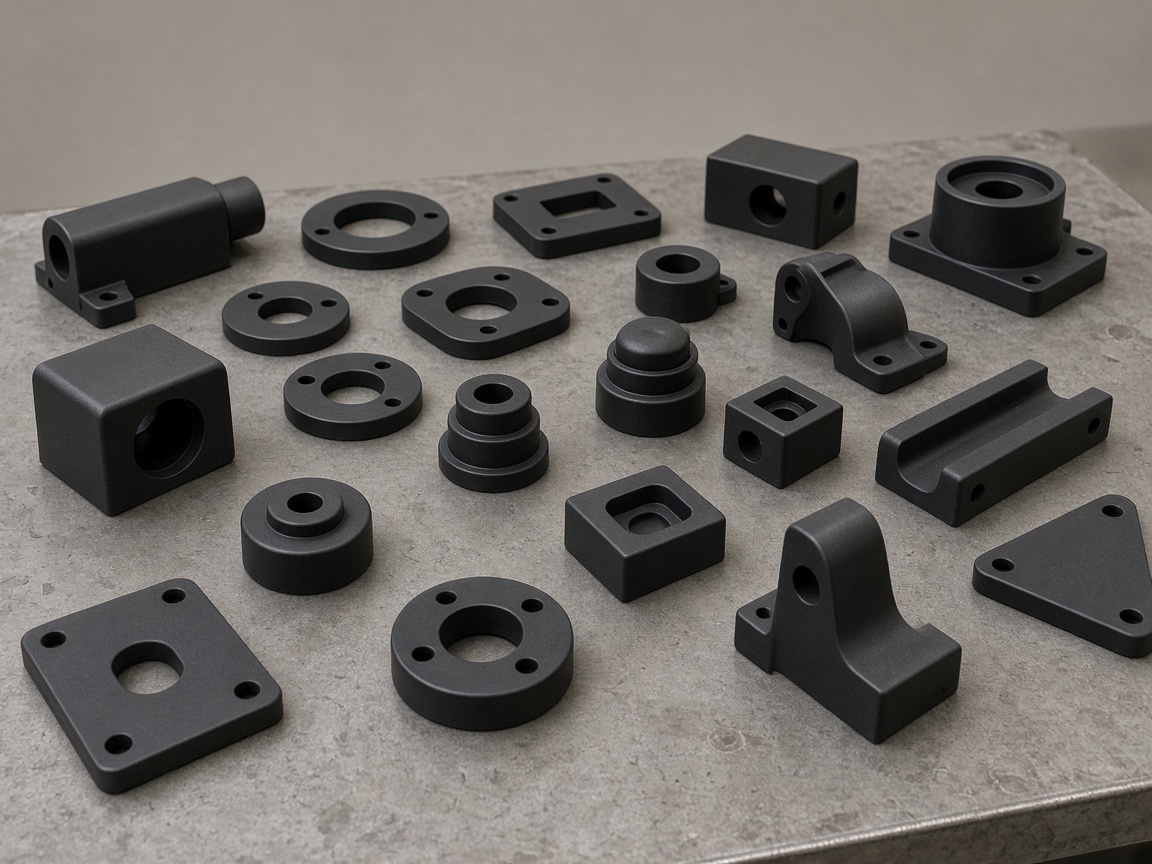
Катушку нейлона сушим до запуска, это не пауза между делом, а часть смены. Ось шестерни обычно стоит вертикально, чтобы слой не перерезал корень зуба. После печати предупреждаем: отверстие ещё уедет, когда деталь наберёт влагу из воздуха.
Масштаб
- 1,8 млндеталей сдано
- 9 тыс.постоянных заказчиков
- 11 летодин цех
- 18городов отгрузки
- 3способа производства
Заявка на нейлон
Напишите, с чем трётся деталь и есть ли влага или смазка. От этого зависит, нужен ли нейлон вообще.
Нейлон для трения, не для витрины
Нейлон берут на износ: шестерни, втулки скольжения, зацепы, которые трутся, петли, которые открывают каждый день. Он не про витрину. Поверхность матовая, цвет обычно натуральный или чёрный, слой виден. Зато зуб не слизывается так быстро, как у жёсткого стирола, и деталь не колется от первого упора. Влага для нейлона — рабочий факт, а не мелочь: сухая и «подышавшая» катушка печатают разные детали.
Мы сушим нить до запуска и не обещаем размер «как вчера», если партия лежала открытой. Это пишется в условиях, потому что заказчик иначе сравнивает две коробки и видит разный натяг. Общий процесс — на странице печати нитью. Калькулятор на отдельной странице даст массу, но не ресурс зуба: ресурс зависит от модуля, смазки и того, есть ли ответная металлическая шестерня.
Где применяют
Зубчатые колёса малых механизмов, ролики, направляющие, башмаки, которые скользят по алюминию, корпуса, где нужен и износ, и некоторая вязкость. Нейлон уместен, когда деталь меняют чаще, чем весь узел, и ждать фрезеровку некогда. Он также закрывает опытные передачи, пока модуль ещё подбирают.
Не ставим нейлон на жёсткий точный каркас без допуска на влажность. Размер гуляет, когда деталь наберёт влагу из воздуха уже после печати. Для посадочного пояска под подшипник с натягом в сотые это плохая новость: либо закладываем запас и протачиваем, либо берём другую марку и втулку. Для декора нейлон бессмысленно дорог. Для прокладки он слишком жёсткий — туда эластомер.
Серия шестерён идёт после одного проверочного зуба в вашем механизме, если момент не учебный. Мы можем отгрузить пачку сразу, когда вы уже знаете модуль и зазор. Пищевой допуск и работа в воде без описания среды не заявляем. Пыль цеха и сухая смазка — обычный режим.
Этапы
Файл шестерни проверяем на подрез зуба и на тонкий обод. Сетка из чужого генератора часто даёт зуб, который визуально похож, а по шагу не сходится с ответной деталью. Если есть ответная шестерня или чертёж модуля, пришлите. Мы не подбираем модуль «на глаз по фото».
Сушка катушки — часть запуска, не пауза «между делом». Печать идёт медленнее бытовых марок: спешка даёт слабый слой, и зуб отслаивается по окружности, что выглядит как плохой пластик, а является плохим режимом. Ориентация: ось вращения обычно вертикально, чтобы слой не перерезал зуб в корне. Исключения обсуждаем, они редки.
После печати деталь остывает, затем может немного поменять размер, набирая влагу. Для ответственных посадок закладываем паузу или печатаем с припуском под подгонку. Заусенцы у корня зуба снимаем, профиль напильником не «улучшаем». Если нужен люфт меньше слоистой погрешности, говорим об этом до старта: иногда честнее фреза, и мы не держим заказ ради принципа.
Свойства
Нейлон скользкий и вязкий. Он работает в паре с металлом лучше, чем ABS, и не визжит так, если есть хоть какая-то смазка. Без смазки и с грязью он всё равно изнашивается, только медленнее хрупких марок. Тепло от трения в мелком механизме он переносит, открытое пламя и пар — нет.
Гигроскопичность — главное свойство, о котором забывают. Деталь со стола и деталь через неделю в цехе отличаются по натягу. Для шестерни на свободной посадке это терпимо. Для втулки в глухое отверстие — нет. Мы пишем в сопроводительной, в каких условиях мерили образец, если замер входил в работу.
Цвет ограничен. Покраска на трущейся поверхности бессмысленна. Слой остаётся. Косметика нейлона — не его задача. Усадка и коробление выше, чем у PETG, поэтому широкие плоские башмаки проектируйте с рёбрами, иначе угол встанет раньше, чем кончится зуб.
Технические данные
Таблица для разговора с механиком, не замена испытания пары. Если передача силовая, одного модуля мало: нужна ширина венца и что стоит в ответ.
| Назначение | износ, скольжение, зуб |
|---|---|
| Влага | размер гуляет после печати |
| Сушка | до запуска, это часть срока |
| Ось шестерни | обычно вертикально |
| Стенка обода | не тоньше модуля без расчёта |
| Шаг слоя | 0,16–0,2 мм |
| Смазка | сухая или лёгкая, без растворителя |
| Цвет | натуральный или чёрный |
Грамм дороже бытовых марок, и это нормально: иначе зуб печатали бы из того, что стоит на полке для макетов. Срок от двух дней включает сушку. Срочная очередь без сушки не продаётся: влажная нить даёт брак, который мы не подписываем своим именем. Минимальный заказ выше, чем у PLA, потому что наладка и отход на пробный контур больше.
Требования к файлу
Для шестерни лучше STEP или чертёж с модулем, числом зубьев и шириной. Голая сетка принимается, если вы уверены в шаге. Напишите диаметр посадочного отверстия и допуск словами: свободно, с натягом, под винт. Фото редуктора со снятой крышкой полезно, чтобы не напечатать зуб, который упирается в стенку корпуса.
Не масштабируйте шестерню процентом в просмотрщике, чтобы «чуть вошла». Масштаб меняет модуль, и пара перестаёт быть парой. Если нужно уменьшить люфт, скажите на сколько десятых, мы сдвинем профиль, а не всю деталь. Шпоночный паз и лыска должны быть в модели, не «добавьте на месте».
Образец сломанной детали принимаем для обмера, если это не секретный узел в сборе с чужими клеймами. Почта info@3d2profi.ru. В письме укажите, есть ли смазка и какая ответная деталь — пластик или металл. От этого зависит, имеет ли смысл нейлон вообще.
Вопросы про нейлон
Нейлон набирает влагу после печати. Для свободной посадки это терпимо, для глухого натяга — нет.
Нет. Влажная нить даёт слабый слой, такой зуб мы не подписываем.
Не заявляем. Нужна отдельная марка и испытание, которых в обычной заявке нет.
Чтобы корень зуба не стал плоскостью расслоения. Исключения редки и обсуждаются.
Нет, если это шестерня: масштаб меняет модуль, пара перестаёт сходиться.
ABS слизывается быстрее в паре с металлом. Нейлон скользит лучше, если есть хоть какая-то смазка.
Нейлон в работе
| Критерий | Как поступаем |
|---|---|
| Износ | Зуб и башмак живут дольше жёсткого стирола в сухой паре. |
| Влага | Размер после недели в цехе не равен размеру со стола. |
| Сушка | Входит в срок. Срочность её не отменяет. |
| Цвет | Натуральный или чёрный. Краска на трущейся поверхности бессмысленна. |
| Посадка | Сотые натяга не обещаем. Есть припуск или втулка. |
| Цена | Грамм дороже бытовых марок, иначе зуб печатали бы из макетного пластика. |
Отзывы
Ян П., Озёрный
Пара с металлом перестала визжать
Нейлоновое колесо встало в латунную шестерню со свободным ходом, без клина на одном зубе. Отверстие через два дня село чуть плотнее, нас об этом предупредили заранее. Смазку оставили сухую, как просили.
Алина Ч., Полярск
Не уменьшили модель процентом
Хотели впихнуть колесо масштабом. Остановили и сдвинули только профиль. Модуль сохранился, ответная деталь сошлась. На это ушёл лишний день и спасённая пара.
Борис К., Ладога
Втулку не стали сажать внатяг
Просили глухой натяг в сотые. Сказали, что нейлон этого не удержит после влаги, оставили припуск. Подгоняли у себя за минуту, зато не сорвали обойму. Так и договорились.