Эластичная смола для литья
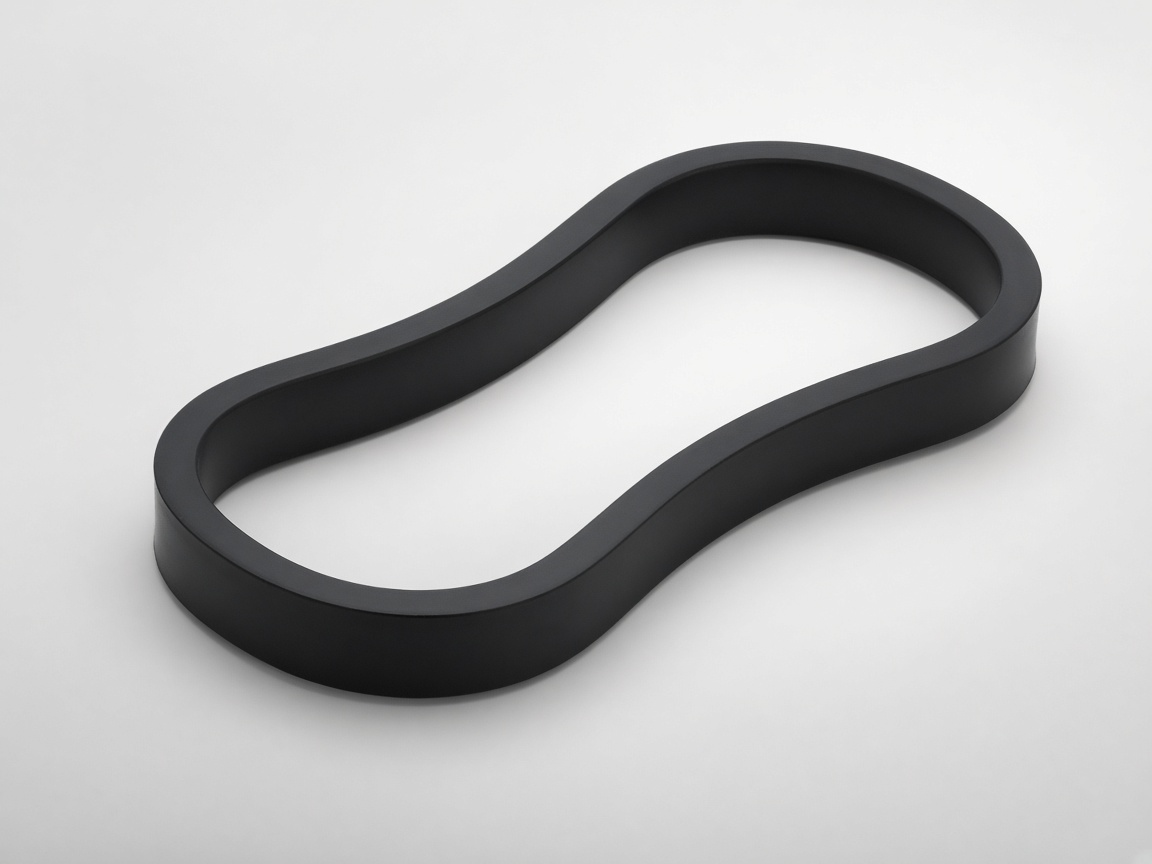
Прокладки и бамперы. Мягкость задаёт марка, не просьба «сделать помягче» в конце.
Цена, срок, минимум
- от 170 ₽/см³эластомер, не грамм мягкой нити
- от 8 днейформа и проверка твёрдости на образце
- от 8 штплюс мастер с целой рабочей кромкой
Цену гибкой заливки назовём по Шору
Напишите твёрдость по Шору A, где рабочая кромка и есть ли масло или мороз.
Примеры литья
Все работы-
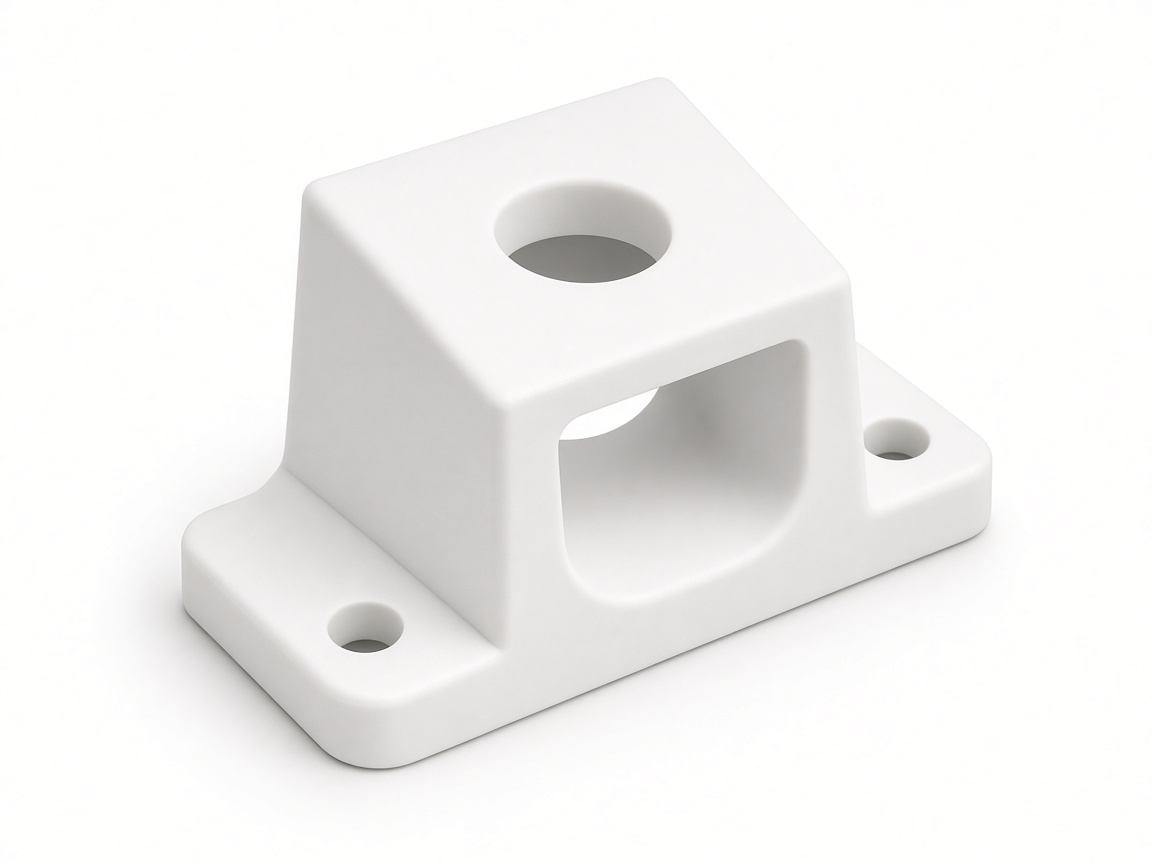
Кронштейн крепления
- Материал
- жёсткий полиуретан
- Количество
- 40 шт
- Масса
- 86 г
- Срок
- 8 дней
-
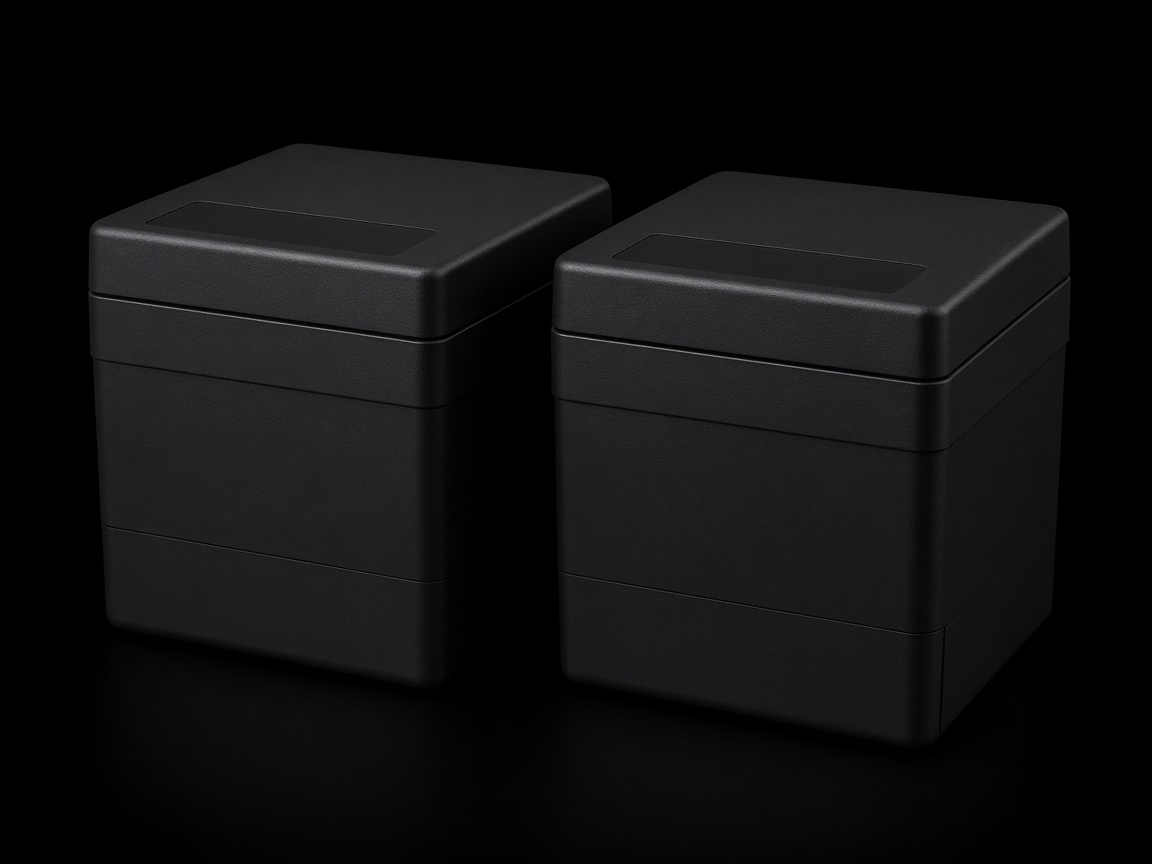
Пара корпусов
- Материал
- жёсткая смола
- Количество
- 24 шт
- Масса
- 190 г
- Срок
- 11 дней
-
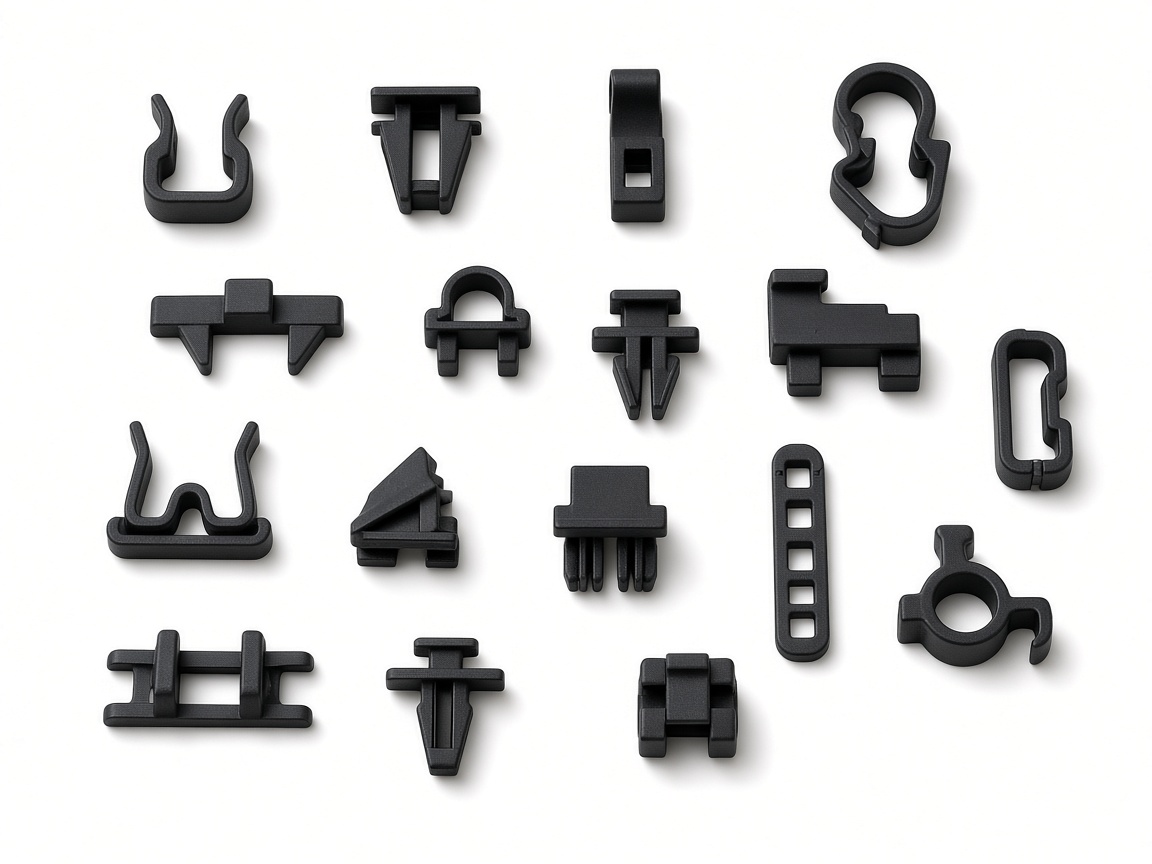
Клипсы одной партии
- Материал
- жёсткий полиуретан
- Количество
- 200 шт
- Масса
- 6 г
- Срок
- 9 дней
-
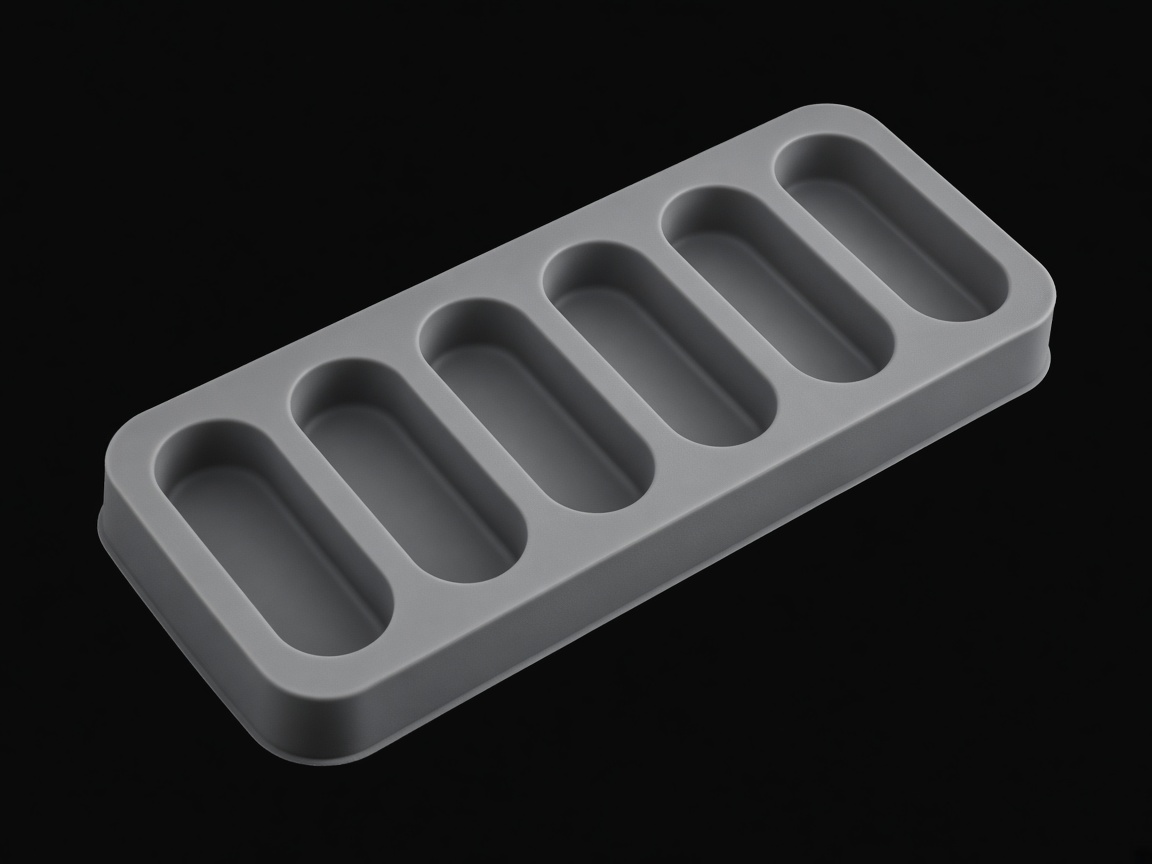
Половина формы
- Материал
- силикон
- Количество
- 1 форма
- Масса
- 640 г
- Срок
- 4 дня
-
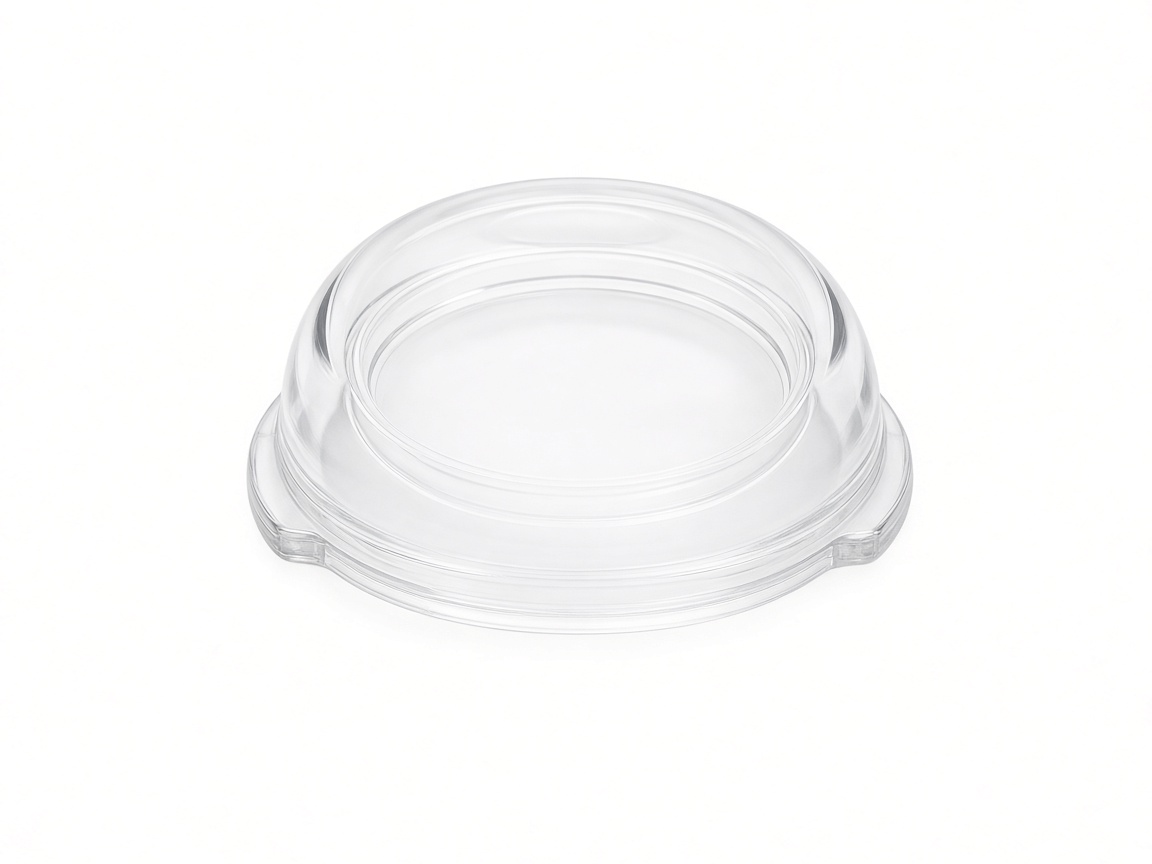
Прозрачная линза
- Материал
- оптическая смола
- Количество
- 16 шт
- Масса
- 22 г
- Срок
- 10 дней
-
Мягкий бампер
- Материал
- эластомер
- Количество
- 30 шт
- Масса
- 48 г
- Срок
- 9 дней
-
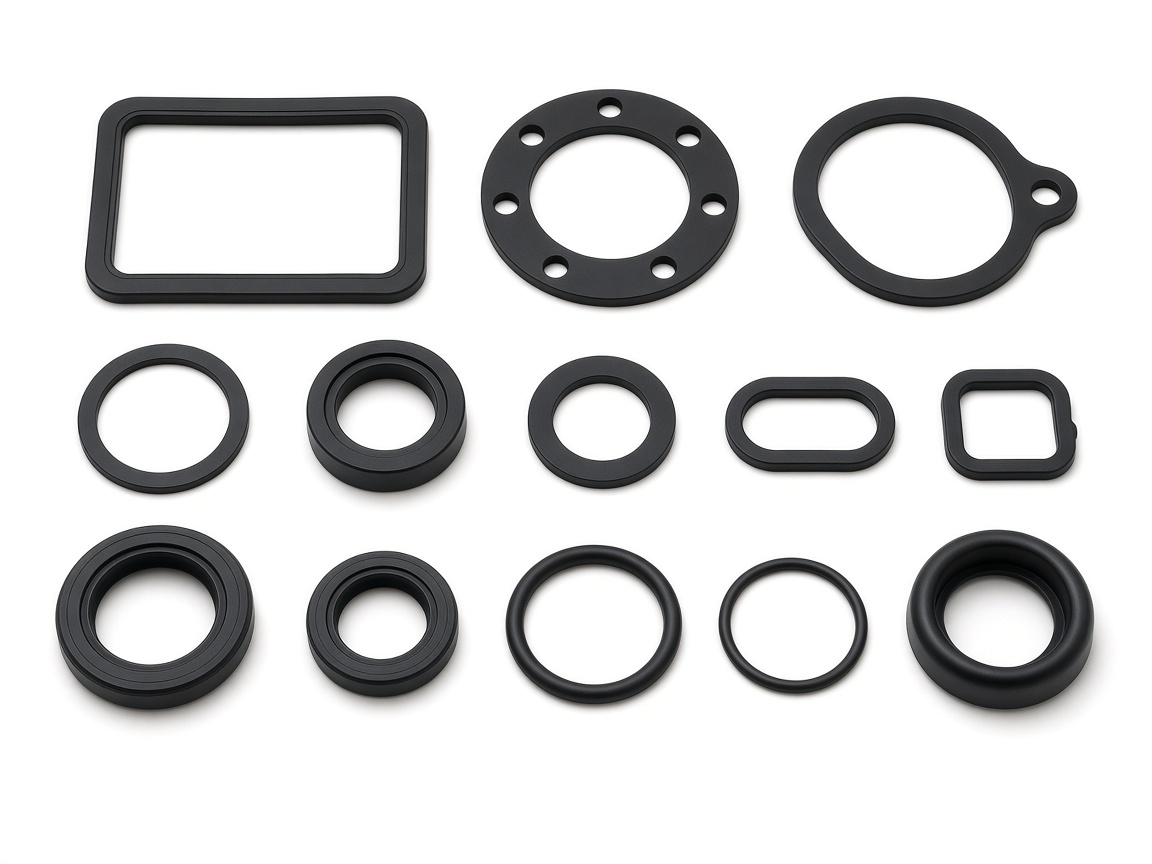
Набор прокладок
- Материал
- гибкая смола
- Количество
- 50 комплектов
- Масса
- 14 г
- Срок
- 7 дней
-
Крышки одной серии
- Материал
- жёсткий полиуретан
- Количество
- 80 шт
- Масса
- 35 г
- Срок
- 8 дней
Цех заливки
Гибкие кромки снимают медленнее жёстких. В цехе не тянут губу за облой: так форма доживает до обещанного ресурса.
Масштаб
- 1,8 млндеталей сдано
- 9 тыс.постоянных заказчиков
- 11 летодин цех
- 18городов отгрузки
- 3способа производства
Заявка на литьё
Эластичная смола для прокладок и бамперов
Гибкий полиуретан льют, когда деталь должна сжиматься, гасить удар или обнимать кромку, а жёсткая смола на этом месте просто треснет. Это не мягкая нить с катушки и не цена за грамм. Смолу заливают в силикон, и твёрдость задают маркой, а не «сделайте помягче на глаз» в конце партии. Нордформ держит эластомер отдельной группой: другая опалубка по времени, другой съём, другой образец.
Силиконовая форма и так мягкая, а деталь ещё мягче. Съём требует терпения: тонкую кромку легко надорвать, если тянуть за облой. Поэтому ресурс формы на гибкой марке часто короче, чем на жёстком кронштейне той же геометрии. Это число лучше увидеть в смете.
Где её ставят
Прокладки, уплотнения невысокого давления, бамперы корпусов, демпферы, накладки на хват, манжеты, заглушки, которые должны сесть с натягом. Короткая серия резиноподобных деталей, пока пресс-форма резины не окупается. Пилотные колёса и ножки прибора, если нагрузка умеренная и твёрдость согласована.
Не стоит лить из эластомера резьбу, тонкий жёсткий крючок и корпус, который должен держать плату. Под постоянным сжатием мягкая марка ползёт: прокладка во фланце через месяц может сесть ниже, чем на образце в первый день. Для давления и масла нужна конкретная марка, бытовая «резинка» это не обещает.
Цвет у гибких марок уже. Чаще берут чёрный и мутный янтарь, яркий пигмент есть не всегда. Если нужен сигнальный красный бампер, это проверяют по наличию пигмента до старта, а не обещают по памяти. Яркий оттенок не держат «на всякий случай». Двухтвёрдостная деталь — жёсткий сердечник и мягкая кромка — это две заливки или другая технология, не одна форма «на всё».
Как готовят отливку
Мастер для прокладки часто печатают с запасом по толщине и доводят плоскость прилегания. Силикон скопирует ступеньку, и фланец потом не сожмётся ровно. Для бампера важнее наружный радиус: его шлифуют на мастере, потому что на мягкой отливке шлифовка уже портит кромку.
Литник на эластомере стараются спрятать. След на рабочей кромке уплотнения — это дорожка для протечки. Выпор ставят так, чтобы пузырь не сел в тонкой губе. Заливка медленнее жёсткой: смесь живёт дольше, но и пузырь уходит хуже, если торопиться.
Первую штуку сжимают так, как она будет работать: в паз, на кромку корпуса, пальцами по твёрдости рядом с образцом марки. Если мягче или жёстче договорённого, марку меняют до серии. Перемешать «середину» между двумя канистрами на глаз нельзя — получится третья, ничья твёрдость.
Облой на мягкой детали срезают острым лезвием, не ломая губу. Окраска эластомера ограничена: краска на гибкой поверхности трескается. Если цвет важен, его задают пигментом в массе. Это решают до смешивания, не после съёма.
Твёрдость и предел
Твёрдость говорят по Шору A. Мягкая прокладка и почти жёсткий бампер — разные числа, и оба живут в этой группе, пока деталь ещё гнётся рукой. Путаница с Шором D жёстких марок ломает заявку: «80» без шкалы ничего не значит. В письме пишите шкалу.
Растяжение есть, но тонкая перемычка рвётся при съёме, если её тоньше миллиметра и есть надрез от разъёма формы. Для уплотнения толщину губы лучше не уводить ниже того, что уже сняли с мастера без надрыва. Образец здесь полезнее таблицы.
Температура бытовой гибкой марки скромная. На морозе она дубеет, у батареи — садится. Если деталь на улице или у двигателя, это называют до выбора канистры. Масло, бензин и ультрафиолет — отдельные ограничения, не «резина значит всё стерпит».
Технические данные
Коридор для обычной гибкой марки цеха. Маслостойкую или морозостойкую подтверждают отдельно.
- Твёрдость — Шор A, типично от 40 до 90, марку фиксируют
- Усадка — примерно 0,3–0,8 процента, на мягких выше
- Тепло бытовой марки — около 50–70 °C, дальше дубеет или садится
- Стенка губы — спокойнее от 1,5 мм
- Пузырь в кромке уплотнения — брак, не косметика
- Окраска сверху — не держится, цвет в массе
- Ресурс формы — часто короче, чем на жёсткой геометрии
- Ползучесть — есть под постоянным сжатием
- Вкладыш — редко, только жёсткая арматура по чертежу
Что прислать в файле
STEP или замкнутый STL, миллиметры, масштаб 1:1. Обязательно: твёрдость по Шору A, тираж, где рабочая кромка, куда нельзя ставить литник, температура и контакт с маслом или улицей. Если прокладка садится в паз, дайте ширину паза и нужный натяг словами, не только модель «в ноль».
Тонкие губы проверьте в файле: стенка 0,4 мм в эластомере часто не снимается целой. Лучше утолщить до образца, чем потерять форму на третьей штуке. Сборку «жёсткий корпус плюс резинка» присылайте двумя файлами и скажите, что лить, а что печатать.
Образец старой прокладки можно приложить фотографией для понимания, но размер снимают с модели или с обмеров, которые вы сами написали. Калькулятор посчитает объём, твёрдость и кромку он не выбирает — их пишут в заявке.
'''Вопросы об эластичной смоле
Маркой и числом по Шору A. «Чуть мягче» посреди партии не смешивают: получится третья твёрдость.
Краска на эластомере трескается. Цвет задают пигментом в массе до заливки.
Бытовая марка — не обещание. Контакт с маслом или топливом называют до выбора канистры.
Мягкую кромку легче надорвать при съёме, и силикон на этом месте устаёт быстрее. Ресурс пишут в смете.
Нет. Эластомер ползёт под постоянной нагрузкой. Резьба и жёсткий крючок — не эта группа.
Ширину паза и желаемый натяг словами. Модель «в ноль» не объясняет, как прокладка должна сесть.
Что важно в эластичной марке
| Свойство | На практике |
|---|---|
| Шор A | Число и шкала фиксируются до смешивания. |
| Кромка | След литника на губе уплотнения — будущая протечка. |
| Цвет | Только в массе. Краска сверху не держится. |
| Съём | Тонкую губу нельзя тянуть за облой. |
| Ползучесть | Постоянный зажим сажает прокладку со временем. |
| Среда | Масло, мороз и улица меняют марку, не лозунг. |
Отзывы
Анна К., Ладога
Крышки сели без подгонки
Короткую серию крышек отлили в одной форме. Посадка на ящик совпала с образцом, кромку только сняли ножом на месте. Срок уложился в названную неделю.
Илья С., Каменск
Корпуса одной твёрдости
Двадцать четыре корпуса пришли без разброса по цвету. Босс под винт сел с первого раза, форму после партии нам отдали вместе с остатком циклов.
Марина В., Речной
Бамперы не дубеют на столе
Нужна была короткая серия мягких бамперов. Силикон сняли с мастер-модели, тридцать штук пришли одним ящиком и гнутся так же, как согласованный образец.