Жёсткая смола для литья
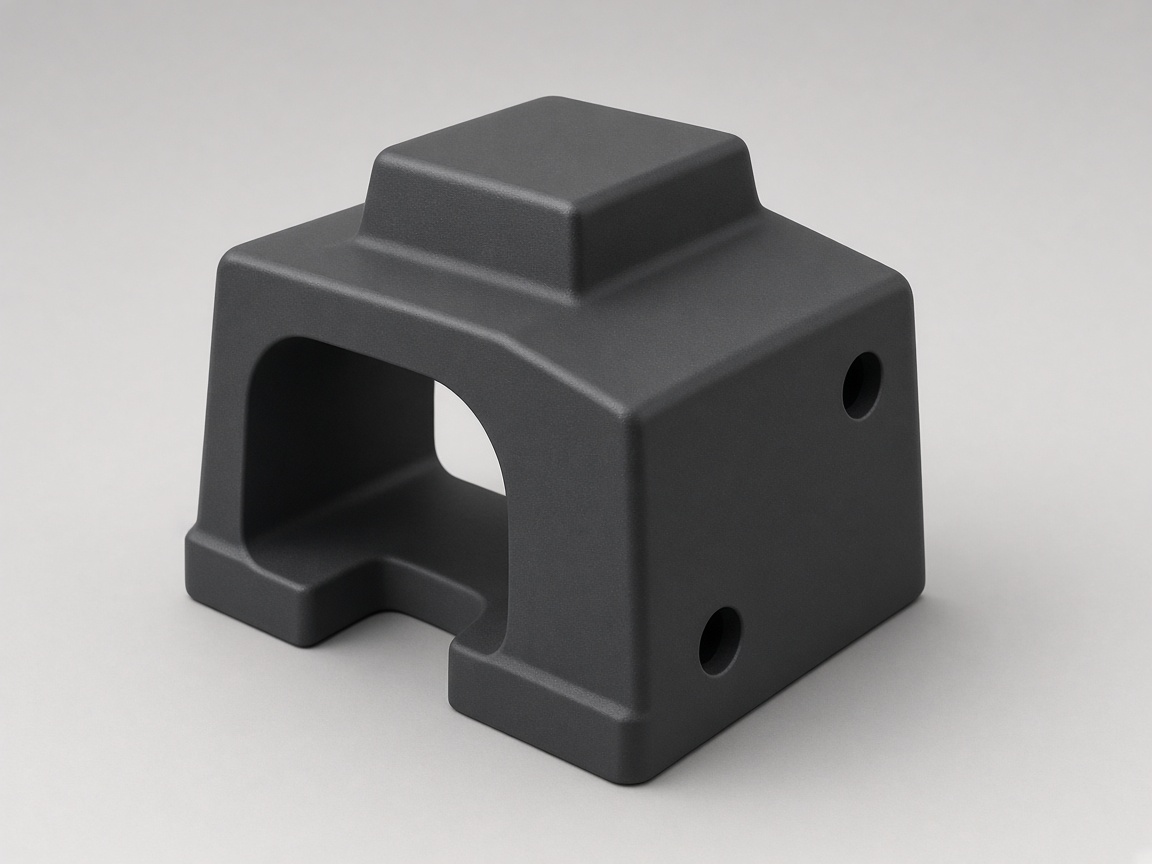
Кронштейны и крышки без слоя нити, если мастер зачищен до снятия формы.
Цена, срок, минимум
- от 110 ₽/см³объём смолы и форма, не грамм нити
- от 5 днейс образцом посадки до серии
- от 10 штминимум, на котором форма уже уместна
Цену жёсткой заливки назовём по посадке
Габарит, тираж и какие отверстия должны совпасть. Резьбу мельче M3 лучше обсудить до формы.
Примеры литья
Все работы-
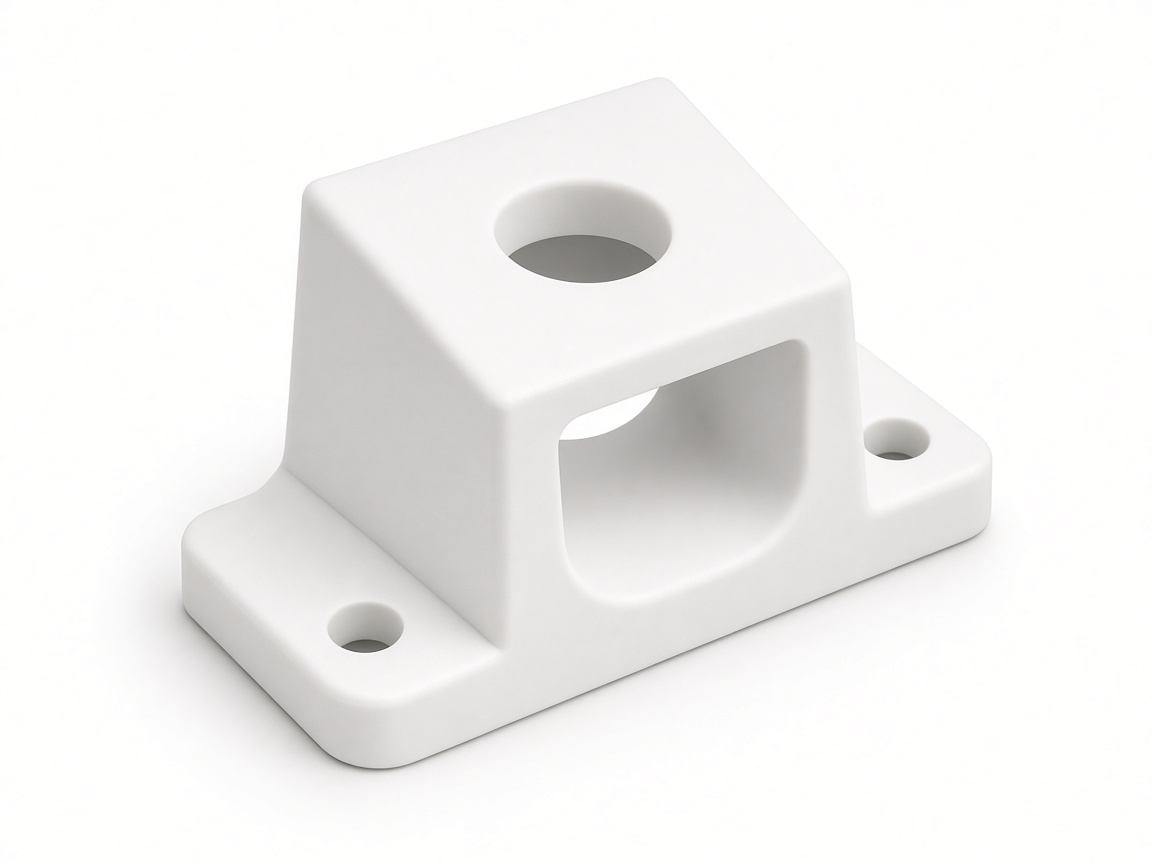
Кронштейн крепления
- Материал
- жёсткий полиуретан
- Количество
- 40 шт
- Масса
- 86 г
- Срок
- 8 дней
-
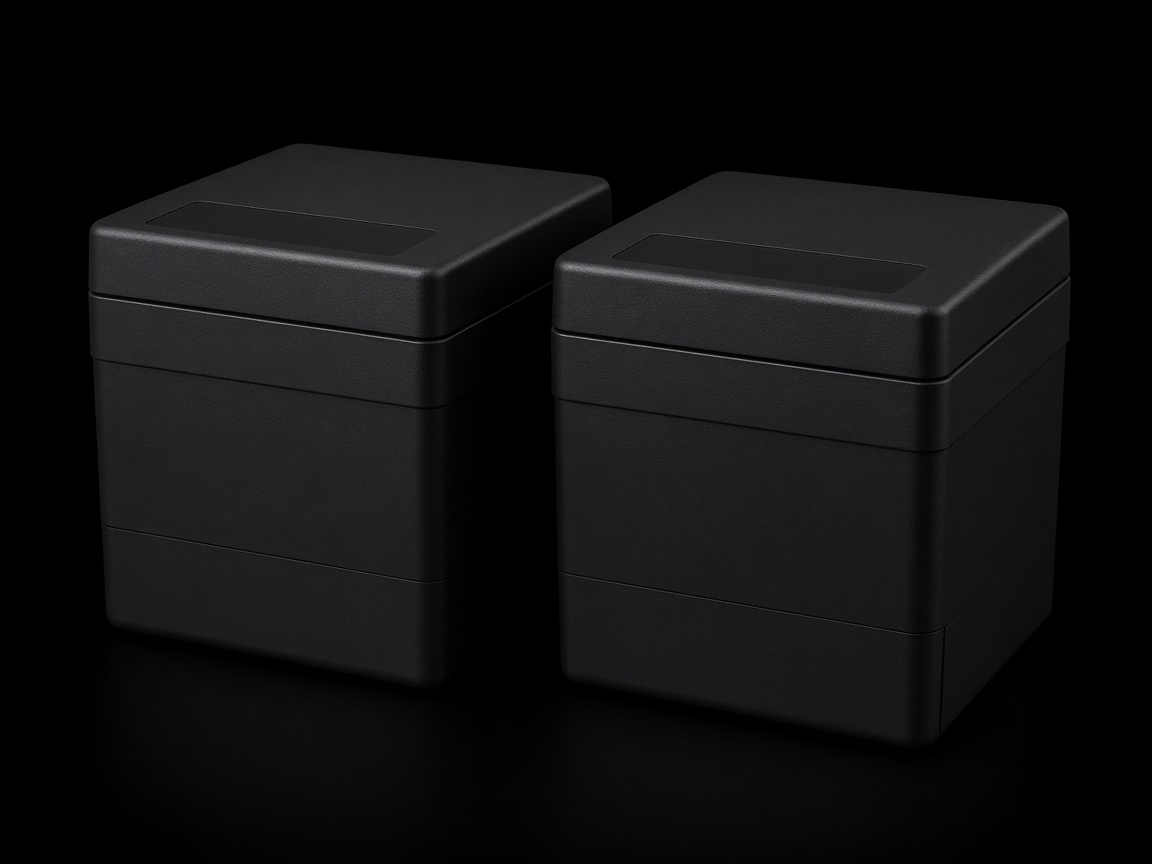
Пара корпусов
- Материал
- жёсткая смола
- Количество
- 24 шт
- Масса
- 190 г
- Срок
- 11 дней
-
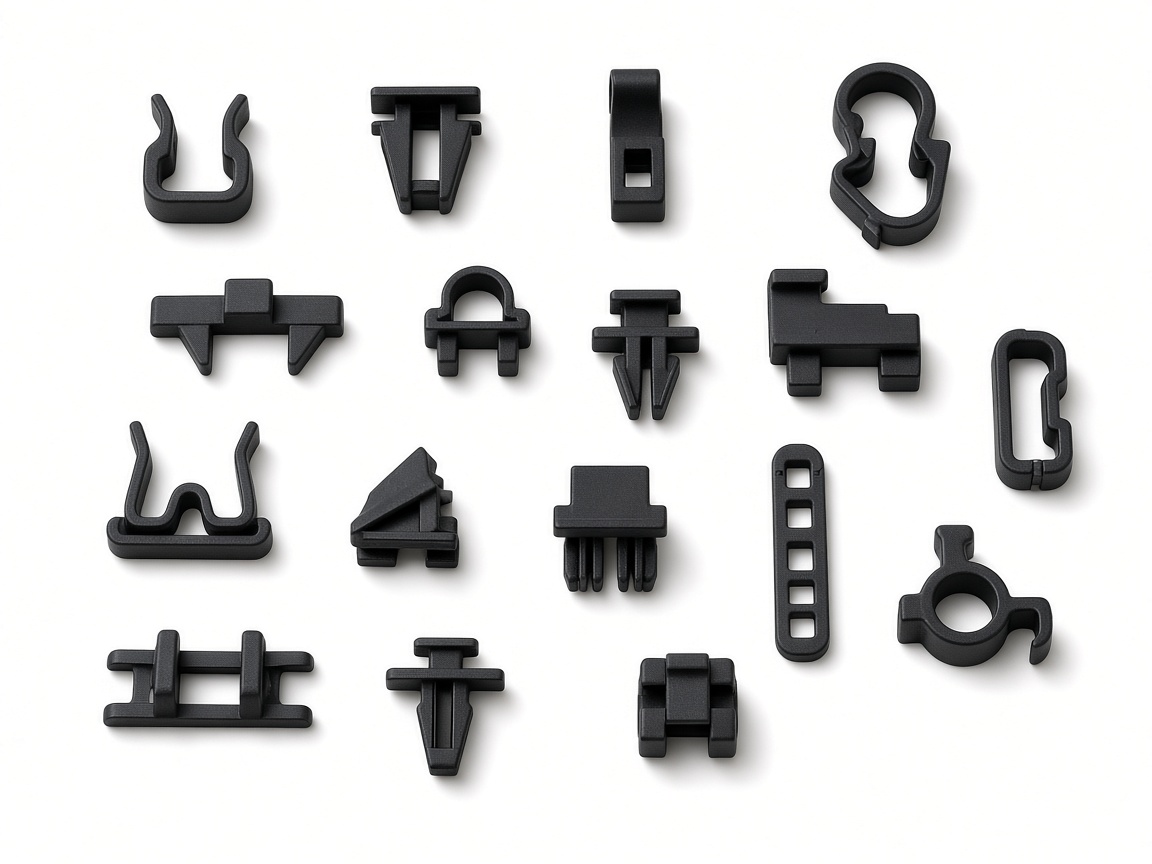
Клипсы одной партии
- Материал
- жёсткий полиуретан
- Количество
- 200 шт
- Масса
- 6 г
- Срок
- 9 дней
-
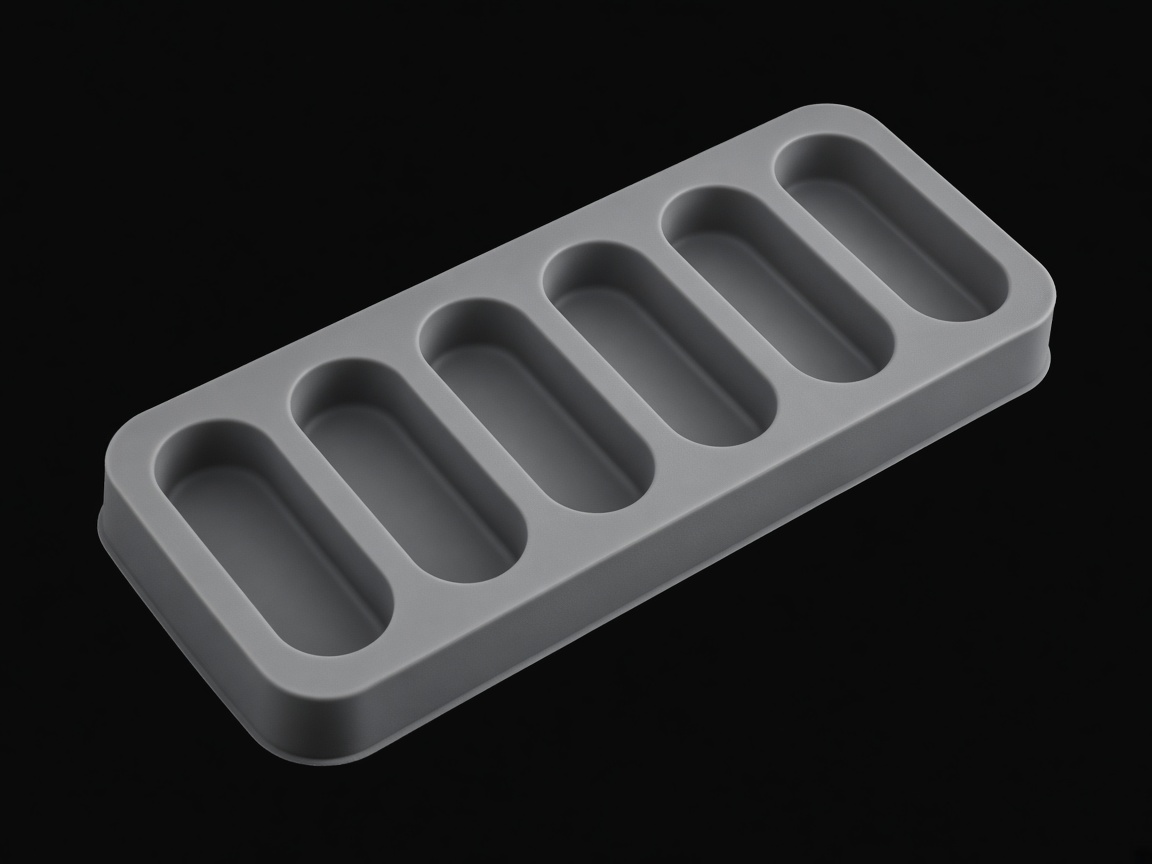
Половина формы
- Материал
- силикон
- Количество
- 1 форма
- Масса
- 640 г
- Срок
- 4 дня
-
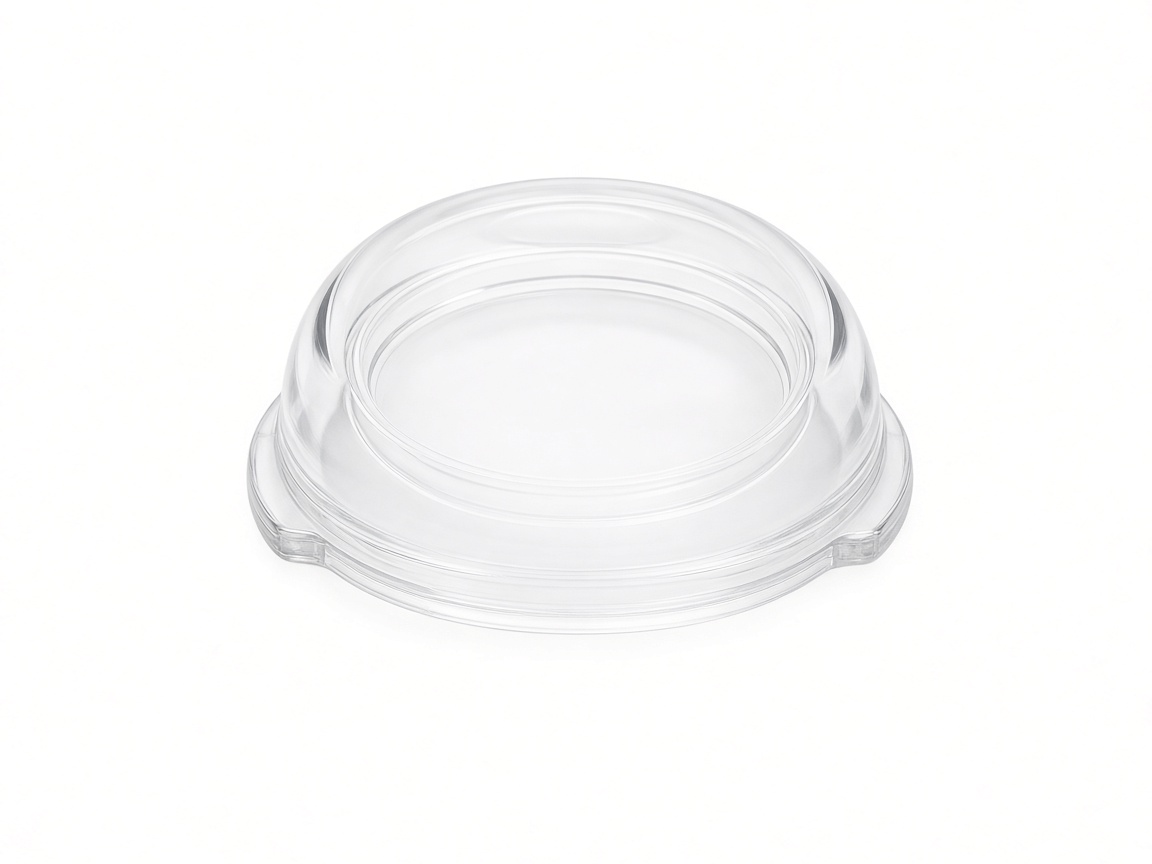
Прозрачная линза
- Материал
- оптическая смола
- Количество
- 16 шт
- Масса
- 22 г
- Срок
- 10 дней
-
Мягкий бампер
- Материал
- эластомер
- Количество
- 30 шт
- Масса
- 48 г
- Срок
- 9 дней
-
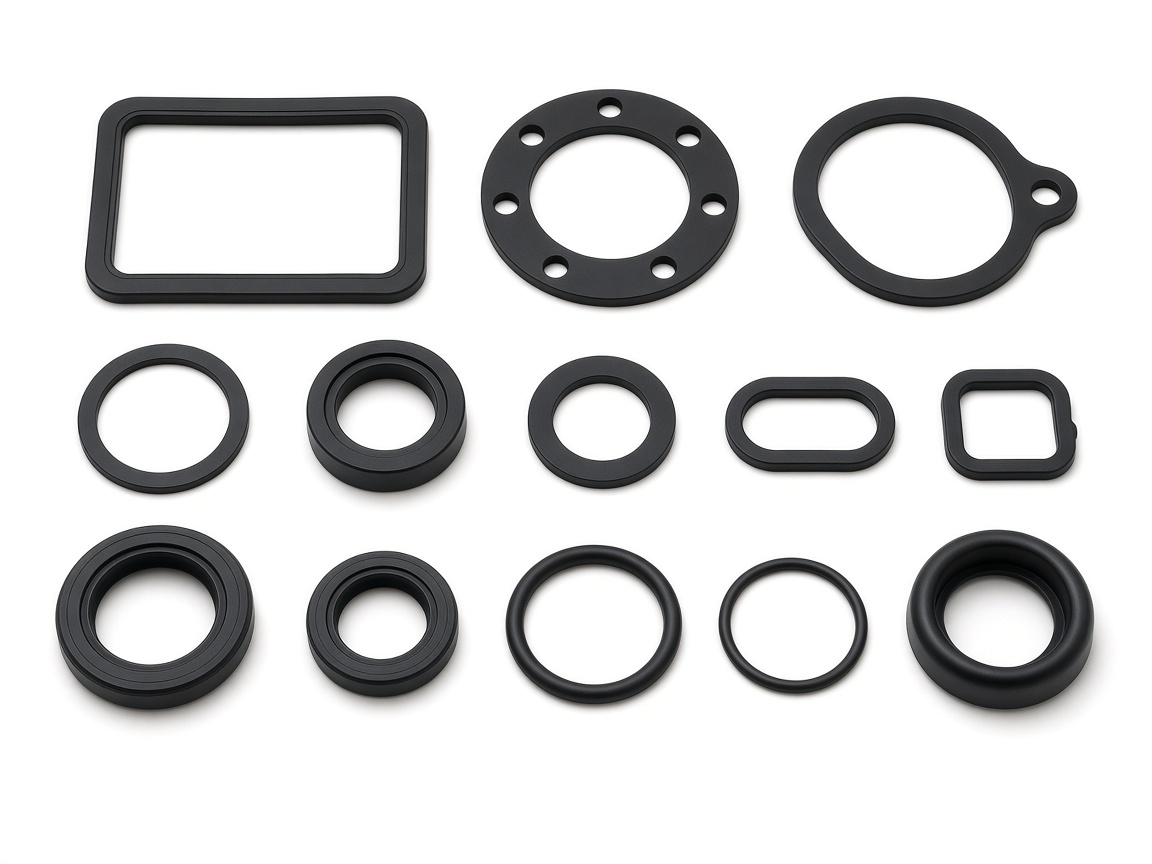
Набор прокладок
- Материал
- гибкая смола
- Количество
- 50 комплектов
- Масса
- 14 г
- Срок
- 7 дней
-
Крышки одной серии
- Материал
- жёсткий полиуретан
- Количество
- 80 шт
- Масса
- 35 г
- Срок
- 8 дней
Цех заливки
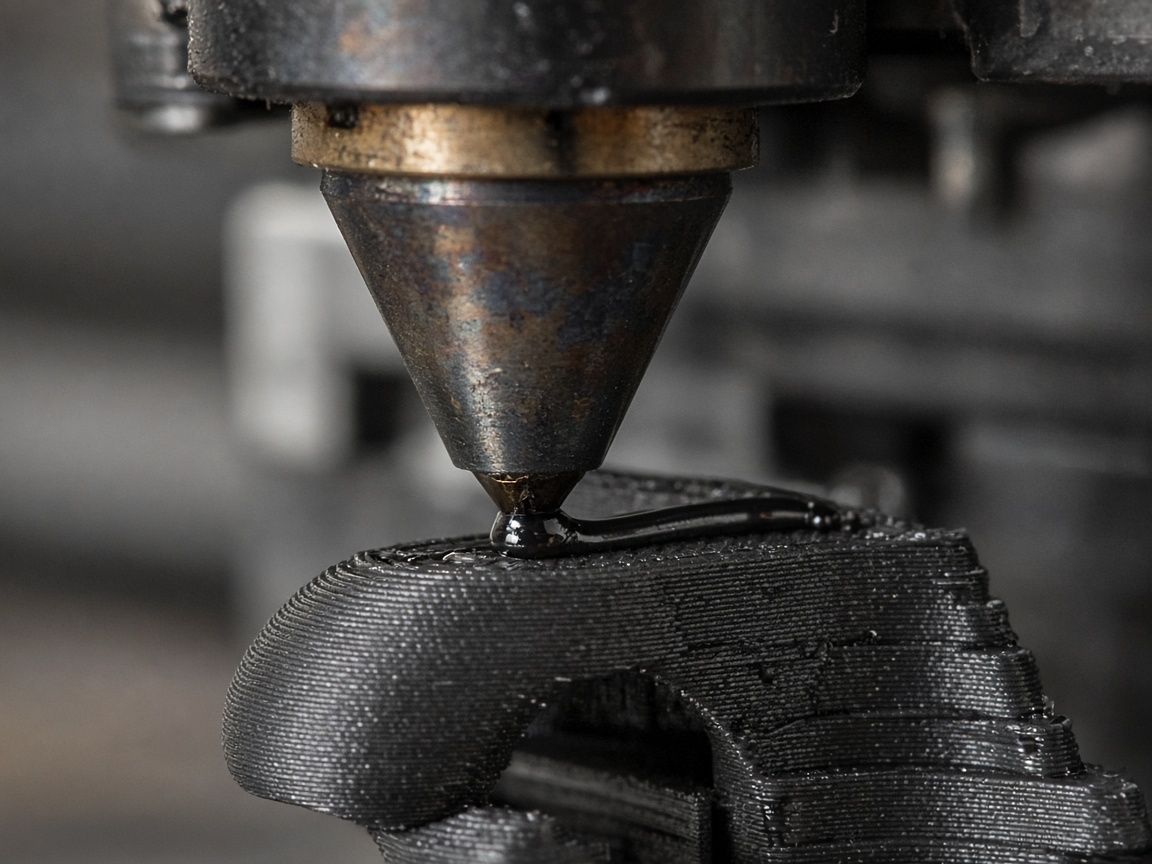
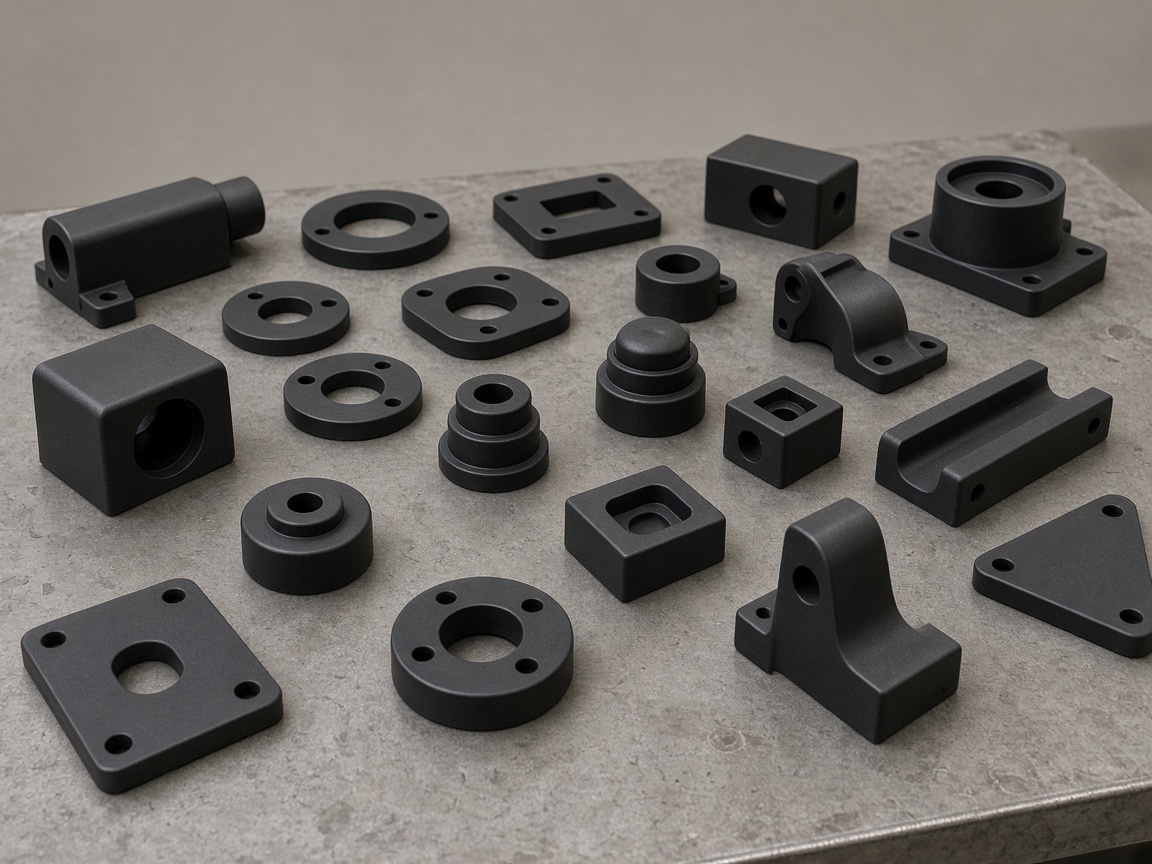
Жёсткие отливки меряют в посадке, не только на вид. Бобышку и паз проверяют на первой штуке, пока силикон ещё можно обсудить.
Масштаб
- 1,8 млндеталей сдано
- 9 тыс.постоянных заказчиков
- 11 летодин цех
- 18городов отгрузки
- 3способа производства
Заявка на литьё
Жёсткая смола для литья кронштейнов и корпусов
Жёсткий полиуретан льют туда, где деталь должна держать форму, винт и кромку, а слои принтера на посадочной плоскости уже мешают. Это не цена грамма нити и не «ABS в катушке». Смолу смешивают и заливают в силикон. Нордформ отделяет эту группу от прозрачной и от эластомера: другая твёрдость, другой литник, другой смысл образца.
Жёсткая отливка ближе к литой детали, чем к печати. Поверхность копирует мастер. Если мастер шлифован, серия будет гладкой без слоёв. Если мастер оставлен с ребристой нитью, каждая штука повторит ребро. Доводка мастера один раз дешевле, чем зачистка сорока корпусов.
Где её ставят
Кронштейны, крышки приборов, бобышки под саморез, защёлки, корпуса с пазом, переходники, клипсы, которые должны щёлкать одинаково. Короткая серия запчастей, пока стальную форму рано заказывать. Пилот корпуса на выставку, если поверхность должна быть ровнее печати и тираж уже не пять штук.
Не стоит ждать от бытовой марки поведения стеклонаполненного конструкционного пластика при 120 °C. Под капотом и у нагревателя нужна марка с названной теплостойкостью, и она дороже. Тонкая защёлка ломается, если угол поднутрения и толщина не проверены на образце. Резьба мельче M3 в литье капризна: чаще ставят втулку или дорезают после съёма.
Цвет в жёсткой группе шире, чем у гибкой. Чёрный, серый, белый и несколько сигнальных оттенков держатся на партии, если пигмент один. Металлик и «как у серийного прибора с полки» не обещают: это другая технология. Две половины корпуса разных цветов — две заливки, даже если форма одна.
Как готовят отливку
Модель проверяют на стенки и съём. Поднутрение, которое не вынется из силикона, либо правят, либо режут форму на большее число частей. Каждая лишняя плоскость разъёма — риск ступеньки. Это решают до заливки силикона, когда правка ещё дешёвая.
Мастер печатают с запасом на шлифовку посадок, если допуск жёсткий. Силикон и смола дают небольшую усадку, и отверстие под вал лучше подтвердить первой штукой, а не чертежом «номинал». Литник ставят на скрытую грань или на прилив, который срежут. Выпор у верхней точки полости, иначе раковина сядет в бобышке.
Первую отливку меряют там, где деталь садится: межцентровое, паз, высота бобышки. Если ушло больше оговорённого, мастер или литник правят до серии. Дальше цикл повторяют, пока не выбран тираж или ресурс формы. Облой снимают по кромке разъёма. Окраску, если она нужна, делают после съёма и только по списку граней.
Вкладыши — латунная втулка, гайка, штифт — ставят в форму до заливки и фиксируют, чтобы смола их не унесла. После полимеризации вынуть и «вставить как надо» уже нельзя. Если вкладыш не назван в заявке, его в смету не включают.
Прочность и поведение
Жёсткая смола хорошо работает на корпус и кронштейн умеренной нагрузки. Удар она держит хуже ударопрочного литьевого пластика той же толщины. Тонкое ребро можно сломать пальцами, если оно отлито в один миллиметр. Для защёлки толщину и радиус согласуют на образце, а не копируют чертёж металла.
Ползучесть под постоянным зажимом есть. Пружинный крючок, который месяц держит крышку, может ослабнуть. Для такого места либо утолщают сечение, либо оставляют металлическую пружину. Это честный предел группы, не дефект партии.
Химия бытовая — слабые моющие — обычно не страшна. Растворители, топливо и долгий контакт с маслом нужно называть отдельно: не каждая жёсткая марка их держит. Если деталь в масляном тумане, в заявке это одна строка, и она меняет марку.
Технические данные
Коридор ниже относится к обычной жёсткой марке цеха. Теплостойкую или ударопрочную подтверждают отдельно, когда среда названа.
- Твёрдость по Шору D — около 75–85
- Усадка — примерно 0,2–0,6 процента
- Теплостойкость бытовой марки — около 70–80 °C
- Стенка — от 1,2 мм, бобышка спокойнее от 2 мм
- Отверстие под винт — проверяют на первой штуке
- Резьба мельче M3 — лучше втулка или дорезка
- Ресурс формы — десятки циклов на простой геометрии
- Цвет — один на партию, без гарантии металлика
- Вкладыш — только если указан до заливки силикона
Что прислать в файле
STEP или замкнутый STL в миллиметрах, масштаб 1:1. Напишите тираж, цвет, где допустим литник, какие отверстия садятся на ответную деталь и какую температуру видит деталь. Если есть сопряжение с металлической осью, дайте диаметр оси, а не только отверстие в модели.
Сборку разложите на детали. Корпус и крышка — два файла, даже если в жизни они защёлкиваются. Поднутрения отметьте, если сами уже знаете, что крючок не вынется. Допуск пишите человеческий: «паз 12 мм, допуск 0,2» полезнее, чем общий ISO на весь чертёж, который цех не держит на силиконе.
Фото сломанной запчасти помогает понять задачу, но форму с него не снимают. Если модели нет, сначала моделирование, потом мастер. Калькулятор оценит объём жёсткой заливки, но не увидит втулку и шлифовку посадки — их добавляют в комментарии заявки.
'''Вопросы о жёсткой смоле
Нет. Здесь заливка в силикон, цена идёт от объёма смолы и формы, не от грамма нити. Поверхность копирует мастер.
Мелкая резьба капризна. Чаще ставят втулку до заливки или дорезают после съёма. M3 и мельче лучше не обещать «как в металле».
Его подтверждают первой штукой. Усадка в доли процента на крупном размере уже видна штангенциркулем.
Да, если вкладыш назван до снятия формы. После полимеризации его уже не переставить.
Бытовая марка — нет. Нужна названная температура, и марка может быть другой и дороже.
Неясно, что лить. Корпус, крышка и кронштейн должны быть отдельными файлами.
Что важно в жёсткой марке
| Свойство | На практике |
|---|---|
| Посадка | Отверстие и паз подтверждают образцом, не номиналом на экране. |
| Поверхность | Гладкость зависит от мастера, не появляется сама при заливке. |
| Бобышка | Винт держит сечение, а не надежда на мелкую резьбу в смоле. |
| Вкладыш | Гайку и втулку ставят до заливки, иначе их нет. |
| Цвет | Один пигмент на тираж, металлик не обещают. |
| Тепло | Бытовая марка не живёт при температуре под капотом. |
Отзывы
Анна К., Ладога
Крышки сели без подгонки
Короткую серию крышек отлили в одной форме. Посадка на ящик совпала с образцом, кромку только сняли ножом на месте. Срок уложился в названную неделю.
Илья С., Каменск
Корпуса одной твёрдости
Двадцать четыре корпуса пришли без разброса по цвету. Босс под винт сел с первого раза, форму после партии нам отдали вместе с остатком циклов.
Марина В., Речной
Бамперы не дубеют на столе
Нужна была короткая серия мягких бамперов. Силикон сняли с мастер-модели, тридцать штук пришли одним ящиком и гнутся так же, как согласованный образец.